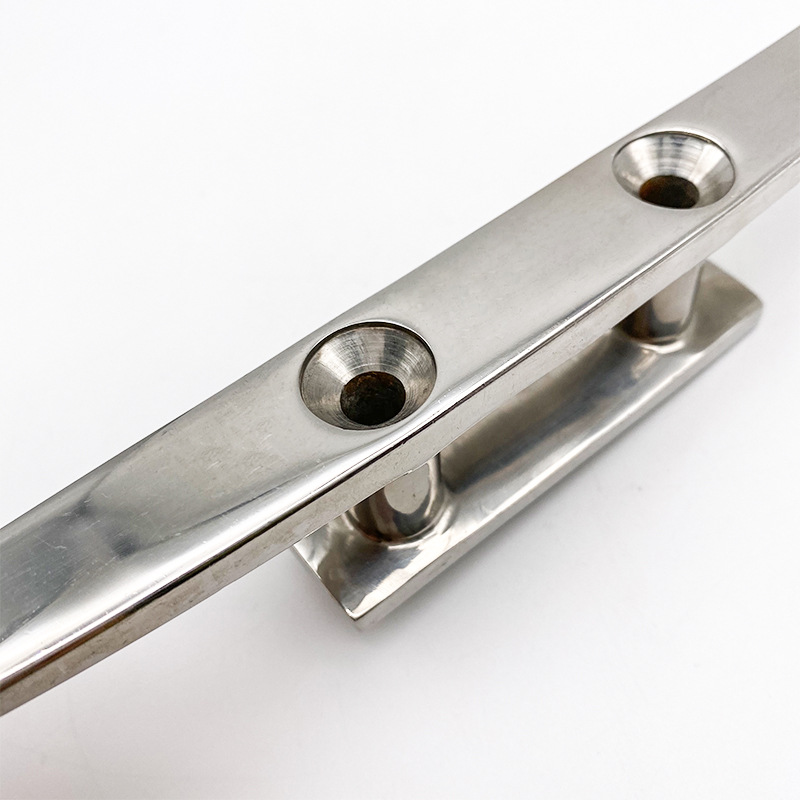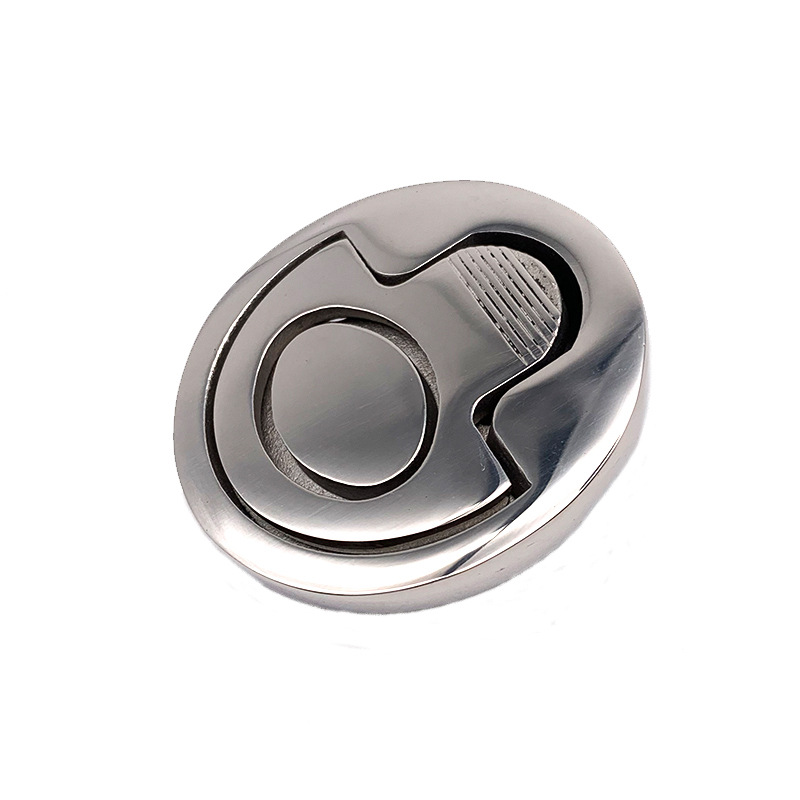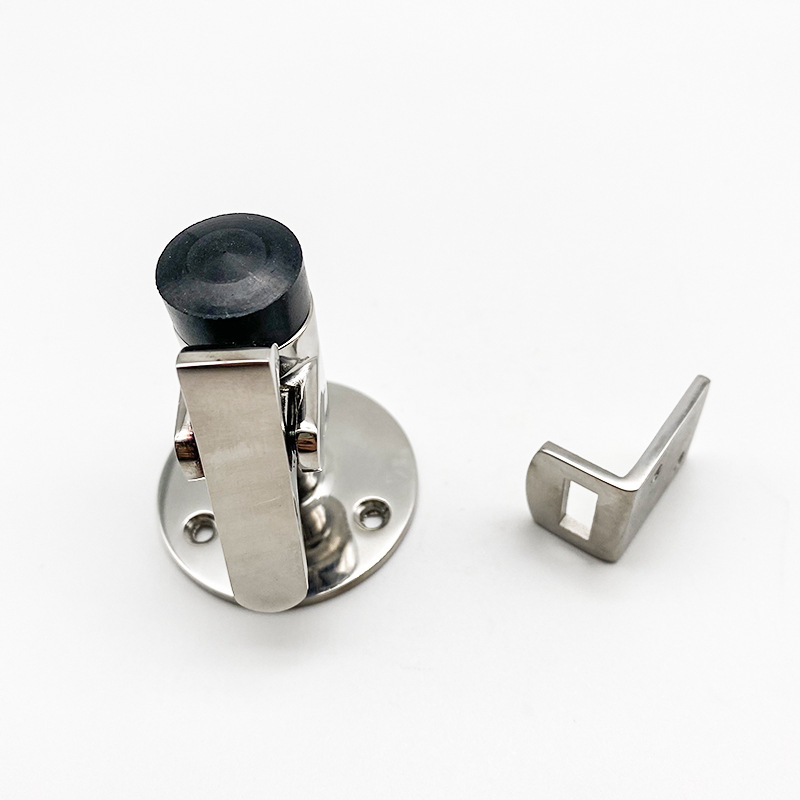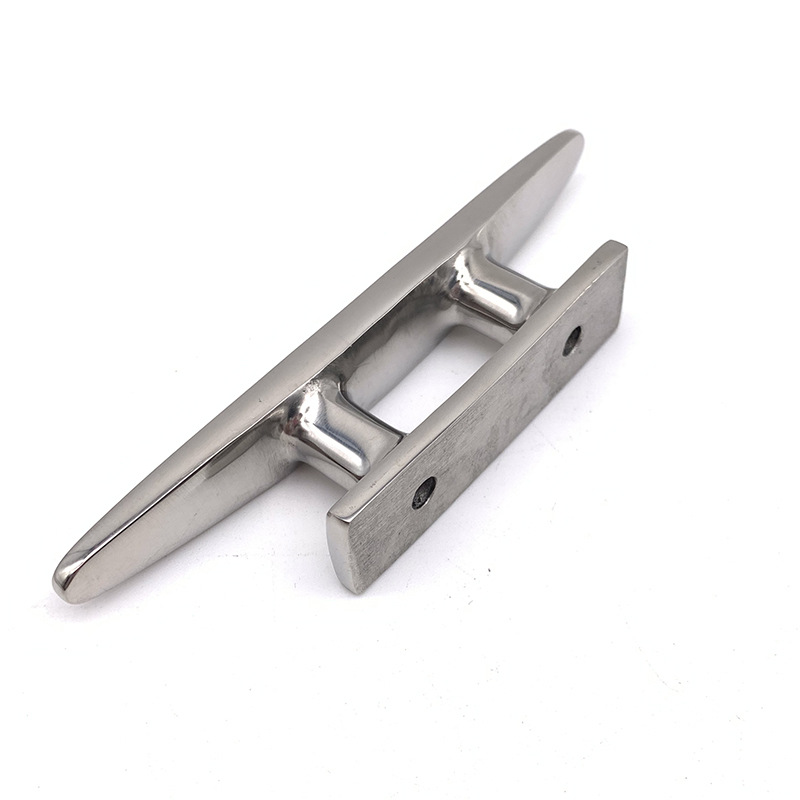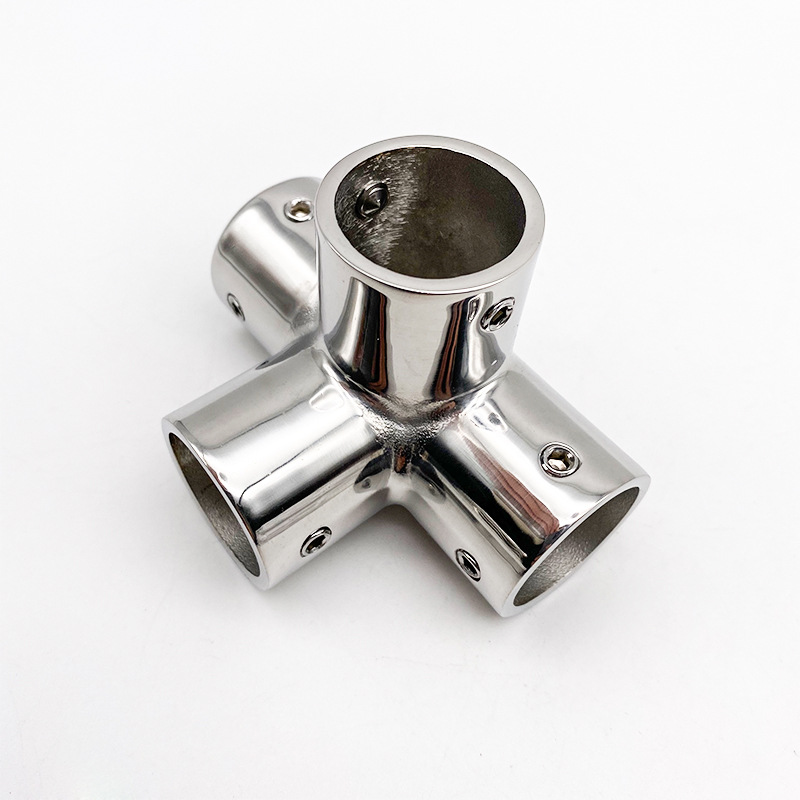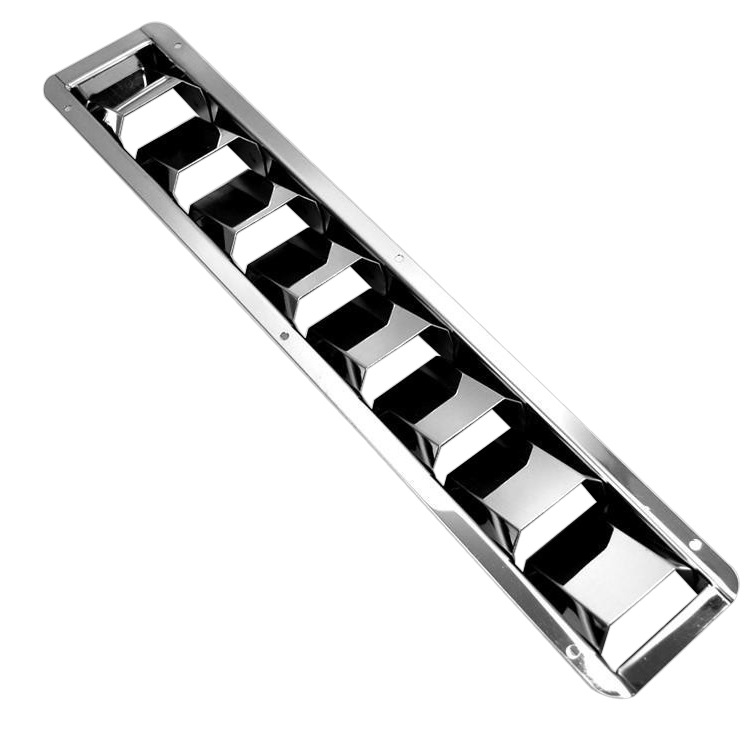
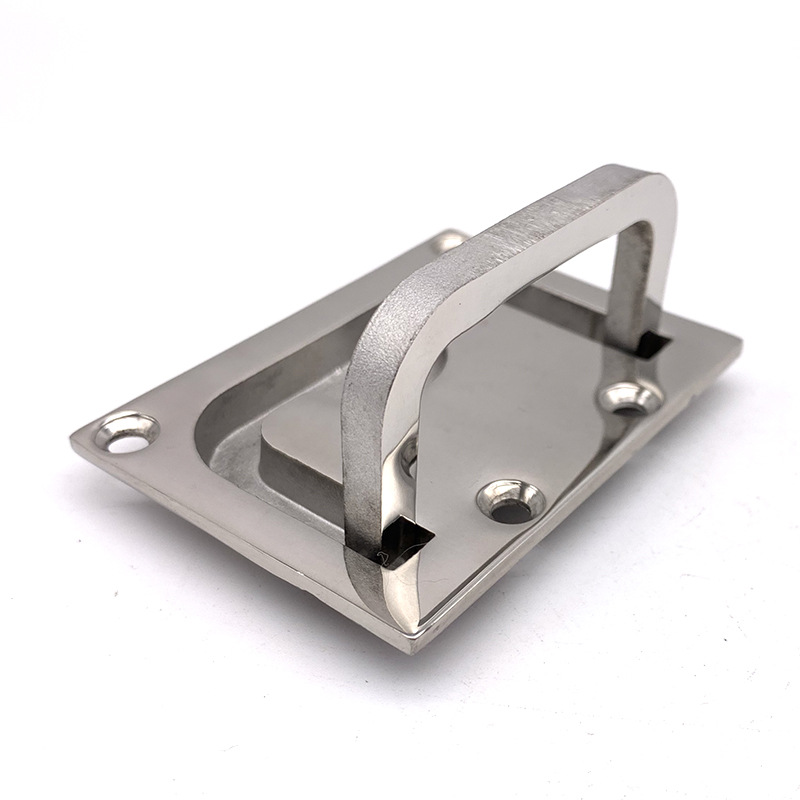
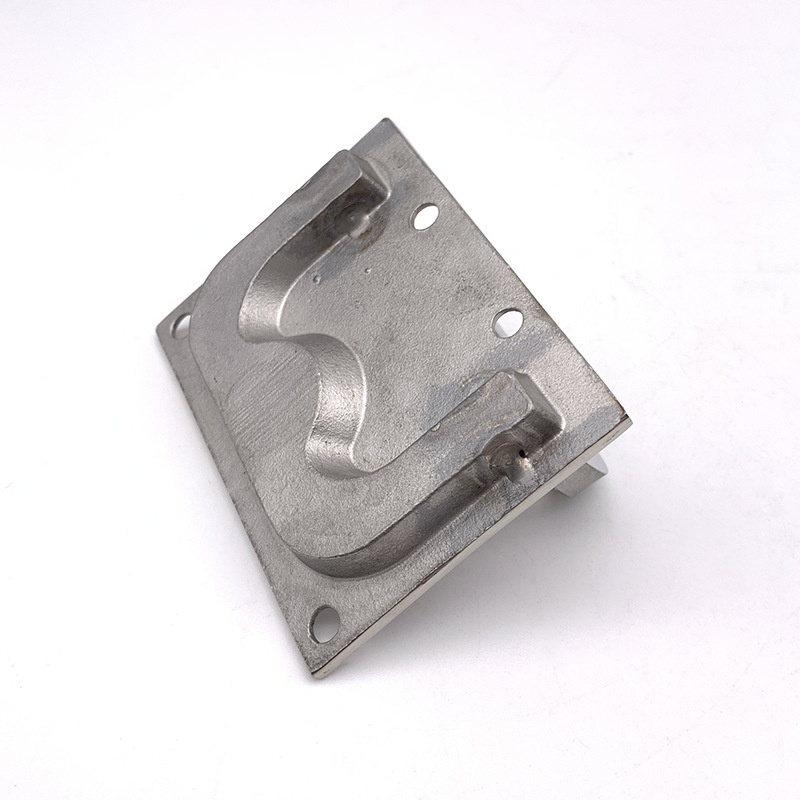
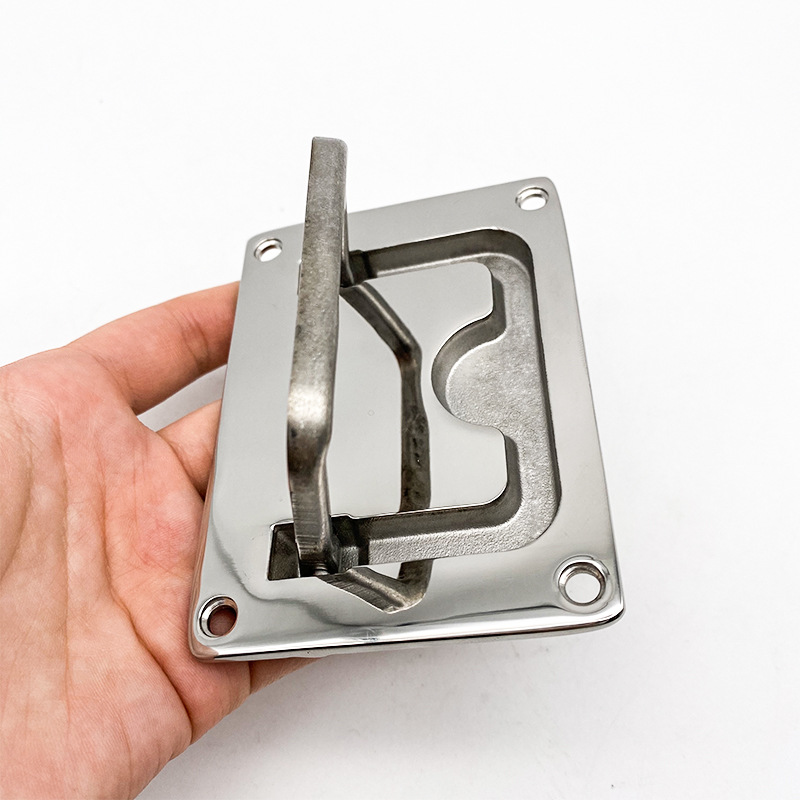
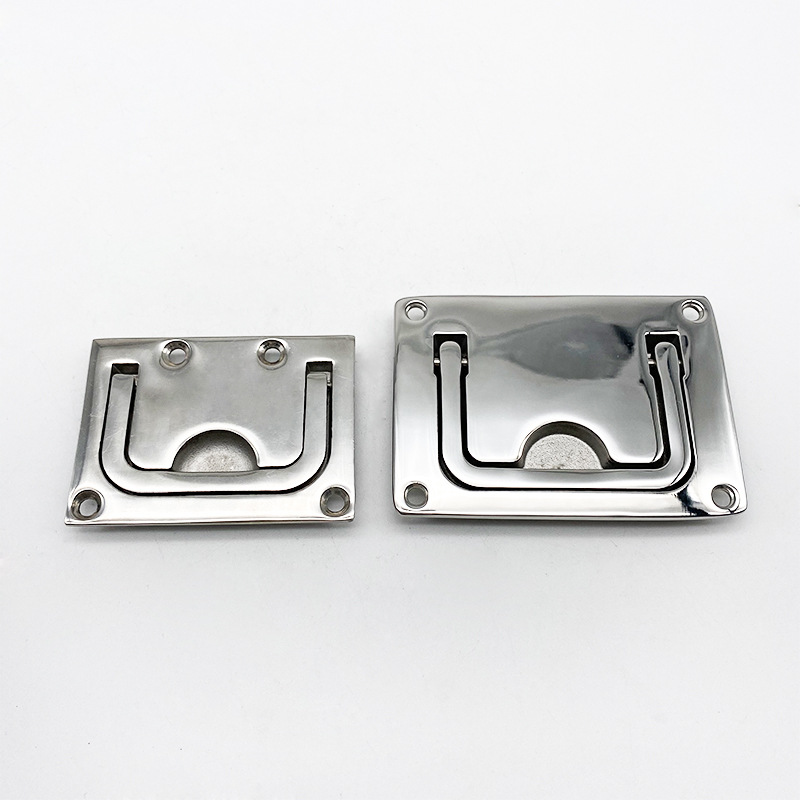
Op maat gemaakte investeringsgiet-/precisiegietgesp voor scheepsdekafdekking
Gietproces
1. Waxinjectie
Bij het wasvormen maken we in onze werkplaats gebruik van automatische aluminium mallen voor profielen. Deze mallen zijn voorzien van koudwaterkanalen, waardoor ze sneller afkoelen. De efficiëntie van de massaproductie is 4 tot 5 keer hoger dan bij handmatige mallen. Bovendien zijn de vorm en afmetingen van machinaal geperste was nauwkeuriger dan bij handmatig geperste was.
2. Schelpen maken
Bij het aanbrengen van de buitenlaag kan de mechanische arm die we gebruiken 360 graden draaien om de mortel en het zand aan te brengen, zodat de dikte van de laag uniform is. De droogruimte na het aanbrengen van de laag is uitgerust met bevochtiging, airconditioning, warme lucht en andere voorzieningen om de temperatuur en luchtvochtigheid in de werkplaats het hele jaar door constant te houden en zo een normale droogsnelheid van de laag te garanderen.
Aluminiumchloride wordt gebruikt om de behuizing te verharden, waardoor de hardheid ervan verbetert en deze minder snel vervormt. Tegelijkertijd wordt het oppervlak van het gietstuk gladder en worden oneffenheden verminderd, waardoor het lettertype zeer duidelijk leesbaar wordt.
3. Ontwassen Wat betreft het ontwassen, gebruiken we stoomontwassen op hoge temperatuur met een omgekeerde methode, zodat de vloeibare was in de holte grondiger kan worden afgevoerd en er geen restwas achterblijft die de kwaliteit van de schelp beïnvloedt.
4. Productparameters:
| Naam: | Roestvrijstalen gesp voor afdekzeilen voor schepen |
| Materiaal: | SS316 |
| Maat | 56x76mm |
| Sollicitatie | Scheepsbeslag |
| Oppervlaktebehandeling | Spiegelpolijsten |
| Gecertificeerd | ISO9001 |
Basisspalk
| Maat | Lengte (mm) | Gatafstand | Gewichten |
| 4” | 100 | 30 | 78,7 g |
| 5” | 125 | 35 | 107,8 g |
| 6” | 150 | 45 | 172,3 g |
| 8” | 200 | 55 | 356,9 g |
| 10” | 250 | 70 | 506,3 g |
Productpresentatie