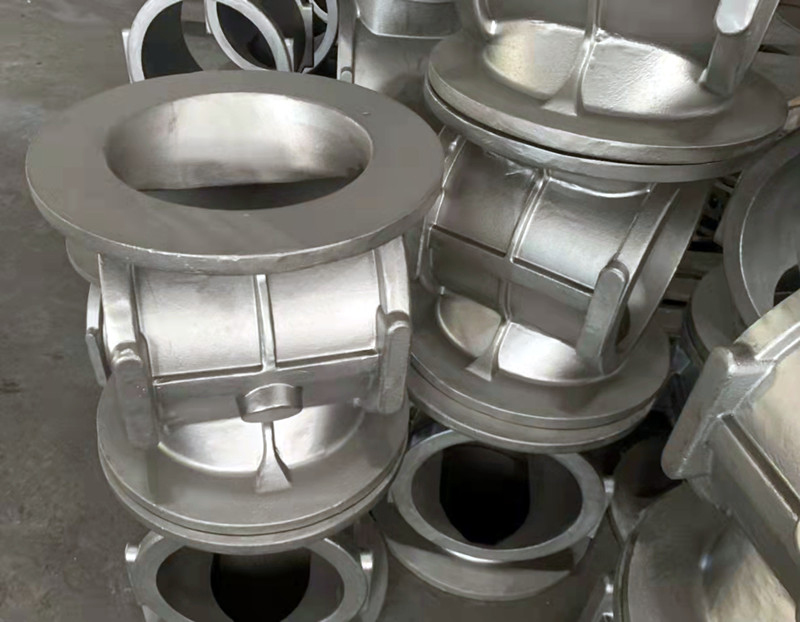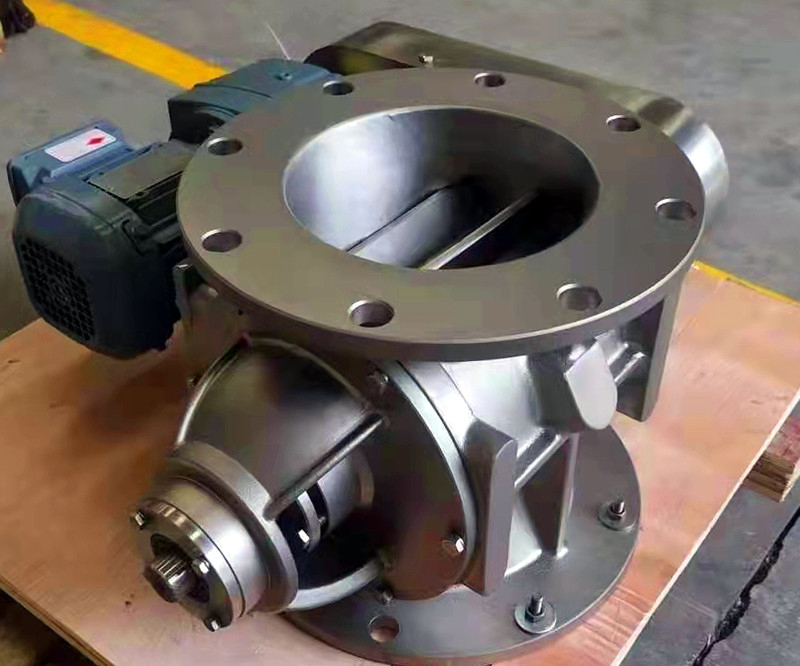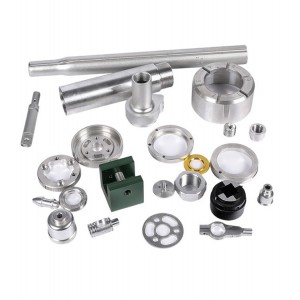
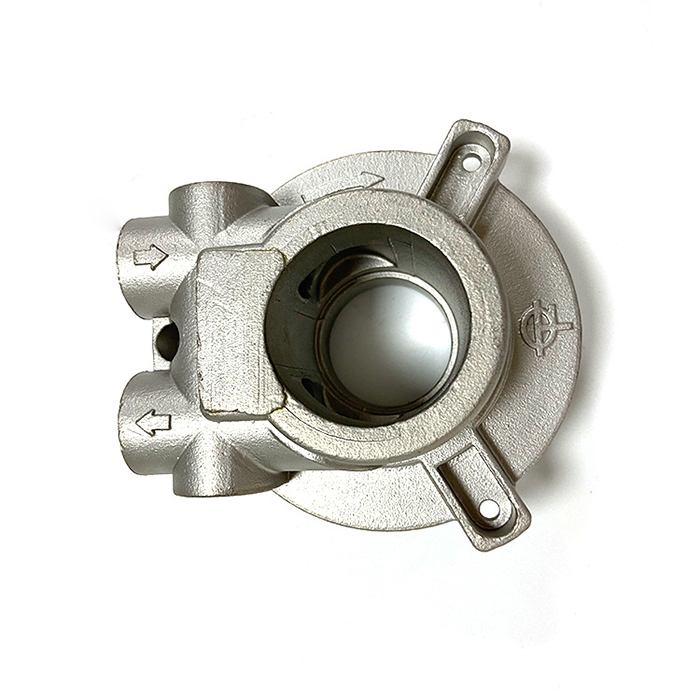
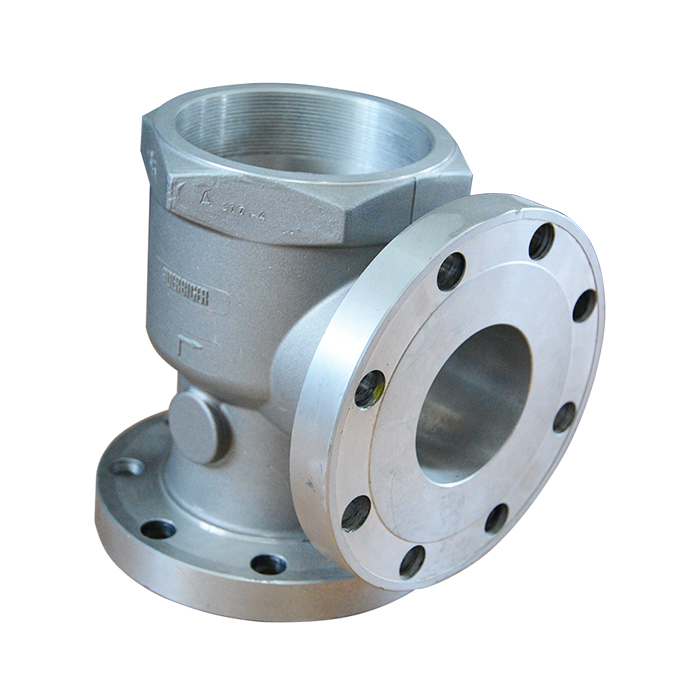
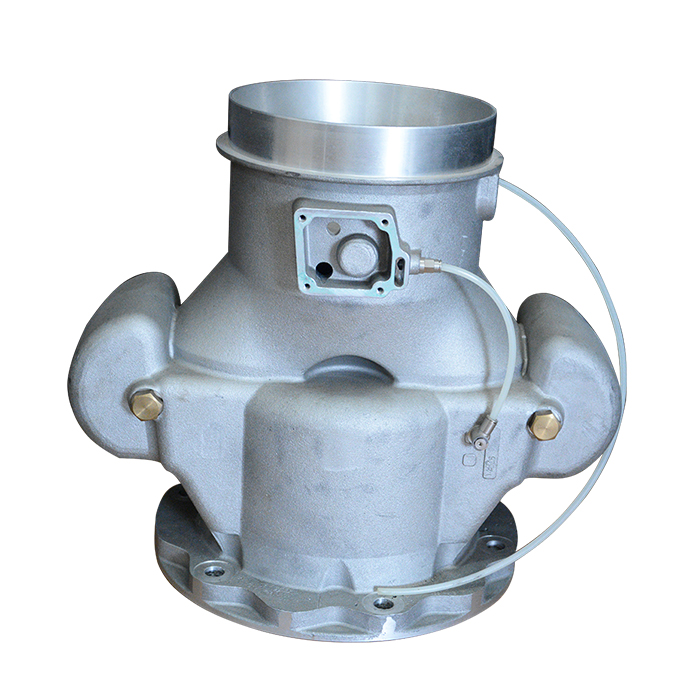
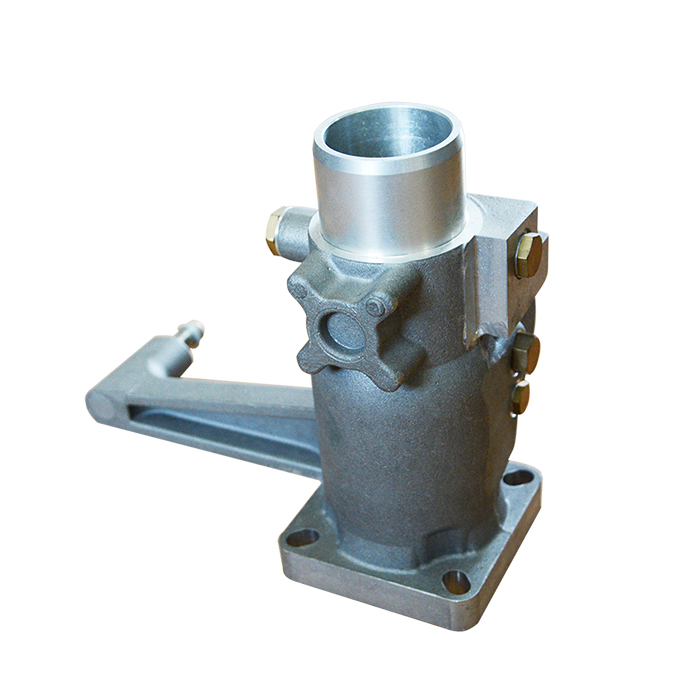
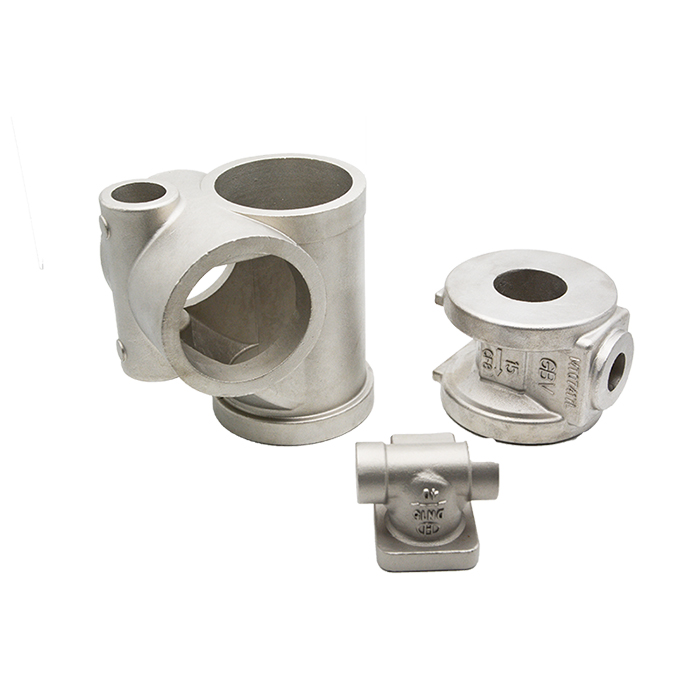
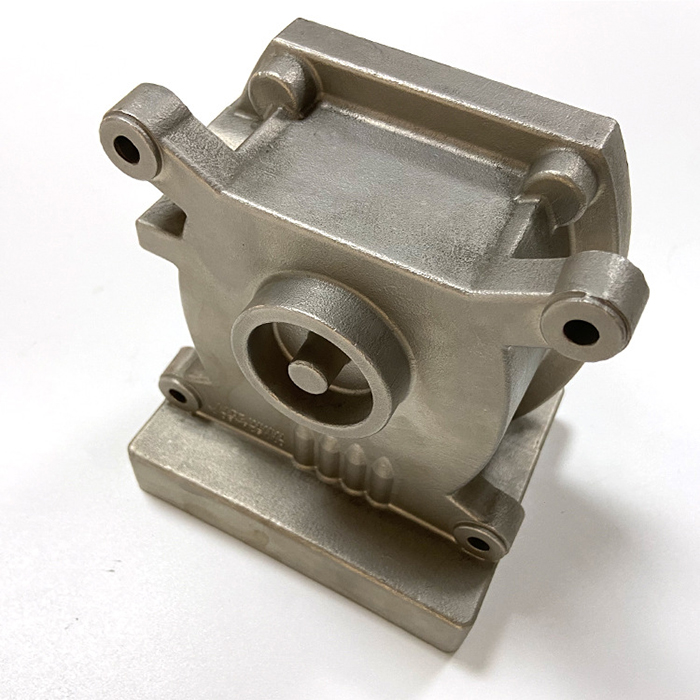
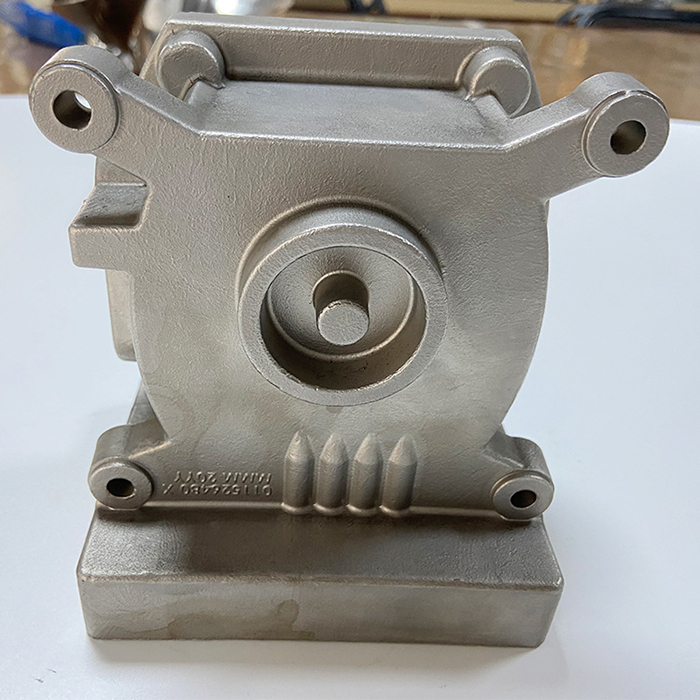
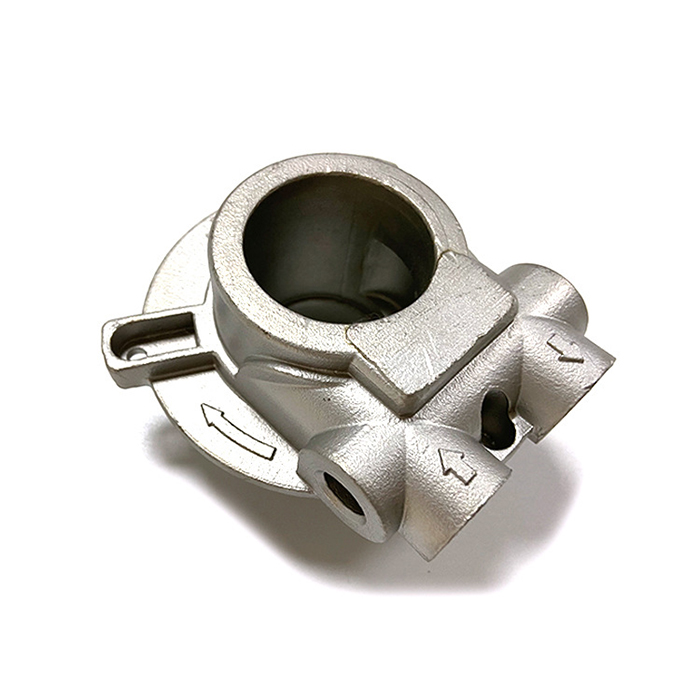
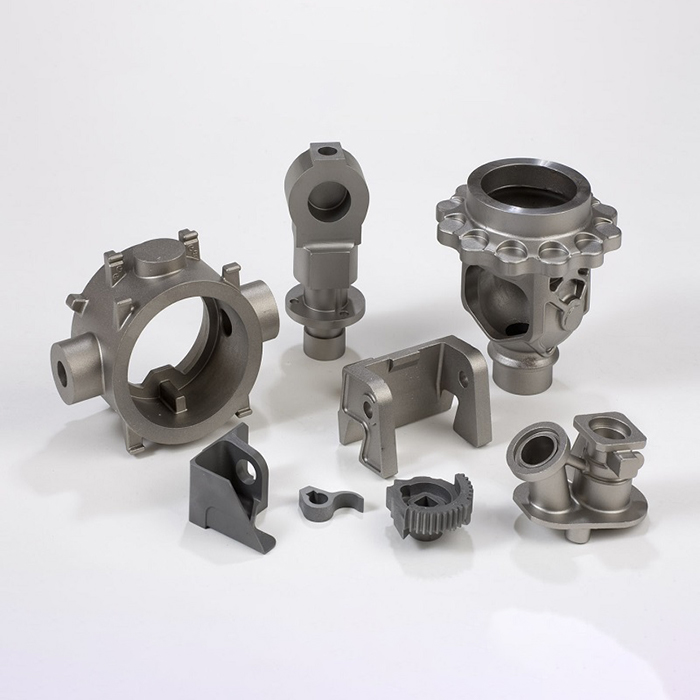
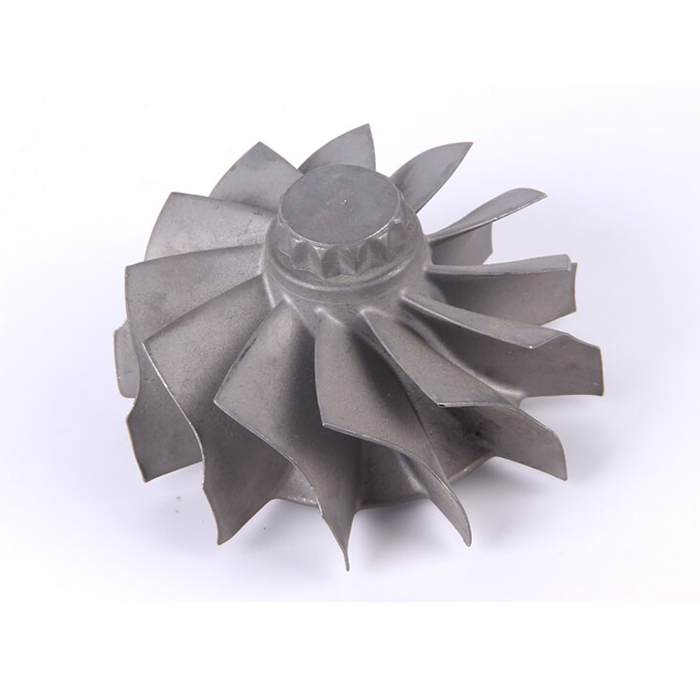
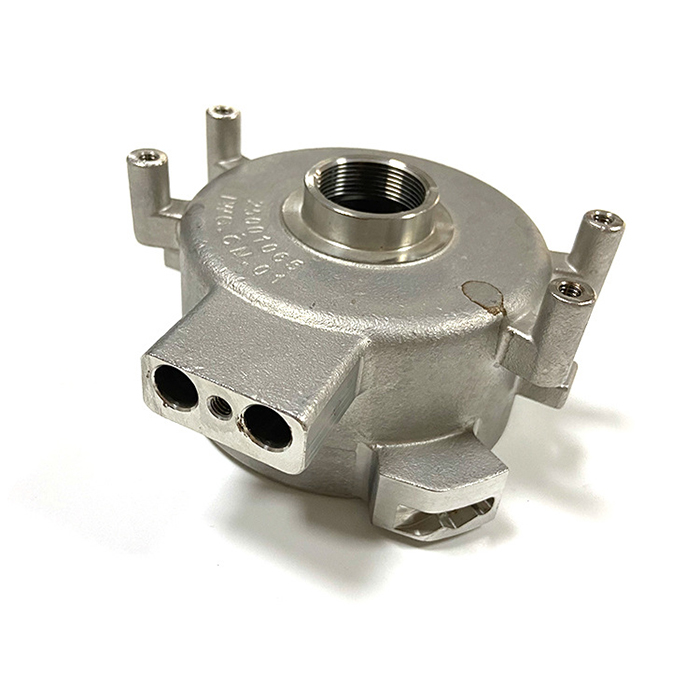
Op maat gemaakte, precisiegegoten pomponderdelen
technologisch proces
Het technologische proces voor het nauwkeurig gieten van de pomphuis van roestvrij staal is als volgt:
1. Vanwege de slechte vloeibaarheid van gesmolten staal, en om koude breuk en onvoldoende gieten van roestvrijstalen gietstukken te voorkomen, mag de wanddikte van roestvrijstalen gietstukken niet minder dan 8 mm zijn; de structuur van het gietsysteem moet eenvoudig zijn en de doorsnede moet groter zijn dan die van gietijzer; droog gieten of warm gieten moet worden gebruikt. Gietvorm: Verhoog de giettemperatuur op de juiste manier, over het algemeen 1520°C tot 1600°C, omdat een hoge giettemperatuur de oververhitting van het gesmolten staal groot maakt en de tijd dat het vloeibaar blijft langer is. Een te hoge giettemperatuur kan echter leiden tot grove korrels, warmtescheuren, poriën en zandaanhechting. Daarom is voor kleine, dunwandige en complexe gietstukken de giettemperatuur doorgaans ongeveer het smeltpunt van staal + 150 °C; voor grote, dikwandige gietstukken moet de giettemperatuur ongeveer 100 °C hoger zijn dan het smeltpunt.
2. Omdat de krimp van roestvrijstalen gietstukken veel groter is dan die van gietijzer, worden om krimpholtes in gietstukken te voorkomen, meestal maatregelen zoals opstijgers, koud ijzer en hulpstoffen gebruikt in het gietproces om een gefaseerde stolling te bewerkstelligen.
Productvoordelen
Precisiegieten, ook wel bekend als verlorenwasgieten, biedt in vergelijking met andere gietmethoden en methoden voor het vormen van onderdelen de volgende voordelen:
1. De maatnauwkeurigheid van het gietstuk is hoog, de oppervlakteruwheid is fijn, de maatnauwkeurigheid kan 4-6 graden bedragen en de oppervlakteruwheid kan 0,4-3,2 μm bereiken. Dit kan de bewerkingsmarge van het gietstuk aanzienlijk verkleinen en residuvrije productie mogelijk maken, waardoor de productiekosten worden verlaagd.
2. Het kan gietstukken met complexe vormen produceren die met andere methoden moeilijk te bewerken zijn. De buitenmaten van de gietstukken variëren van enkele millimeters tot duizenden millimeters, de minimale wanddikte is 0,5 mm en de minimale gatdiameter is minder dan 1,0 mm.
3. Legeringsmaterialen zijn niet beperkt: materialen zoals koolstofstaal, roestvrij staal, gelegeerd staal, koperlegeringen, aluminiumlegeringen, hittebestendige legeringen, titaniumlegeringen en edelmetalen kunnen door middel van precisiegieten worden geproduceerd. Precisiegieten is met name geschikt voor legeringsmaterialen die moeilijk te smeden, lassen en snijden zijn.
4. Hoge productieflexibiliteit en sterk aanpassingsvermogen. Het kan worden gebruikt voor massaproductie, maar ook voor kleine series of zelfs voor de productie van individuele exemplaren.
Samenvattend heeft precisiegieten de voordelen van een kleine investeringsomvang, een grote productiecapaciteit, lage productiekosten, vereenvoudiging van complexe productieprocessen en een snel rendement op de investering. Daardoor bevindt het zich in een gunstige positie ten opzichte van andere processen en productiemethoden.
Productpresentatie