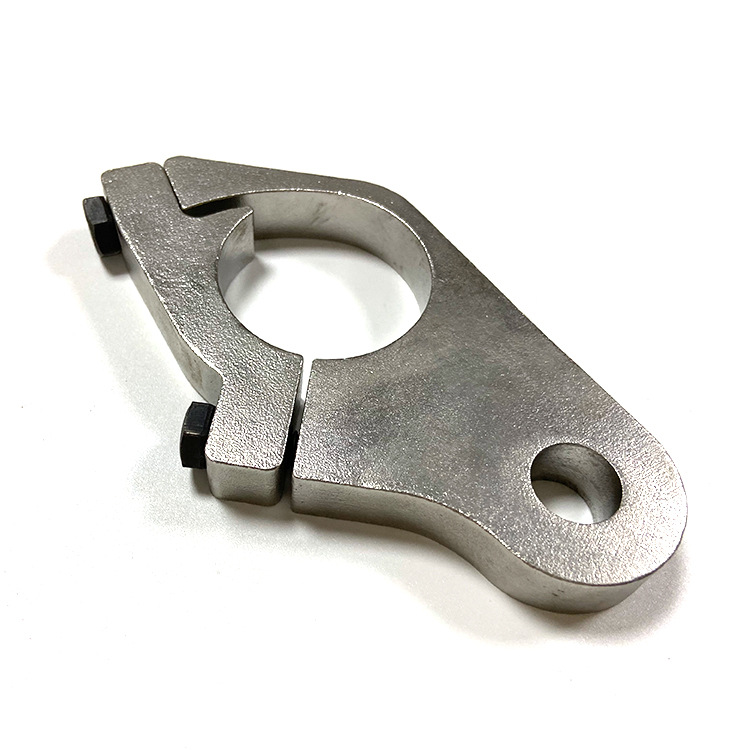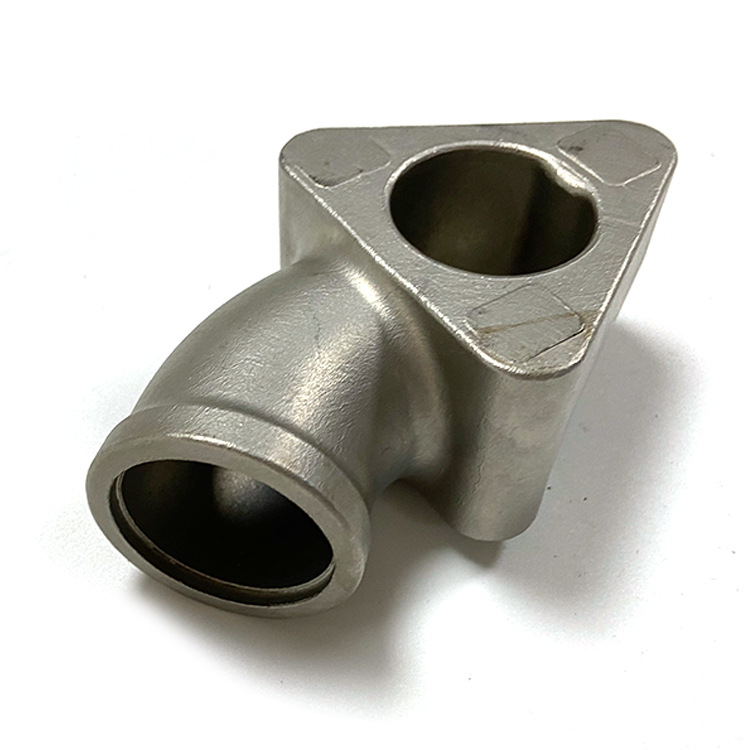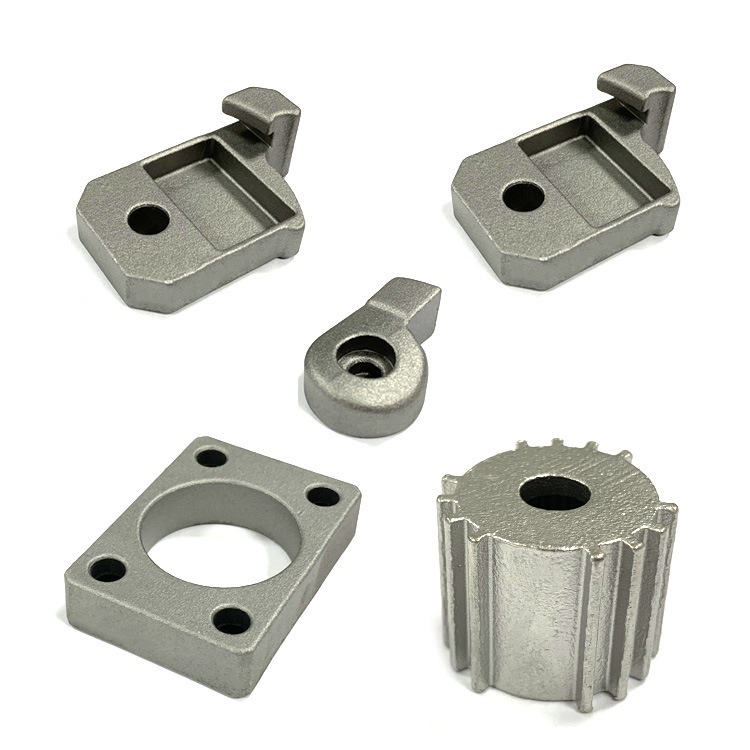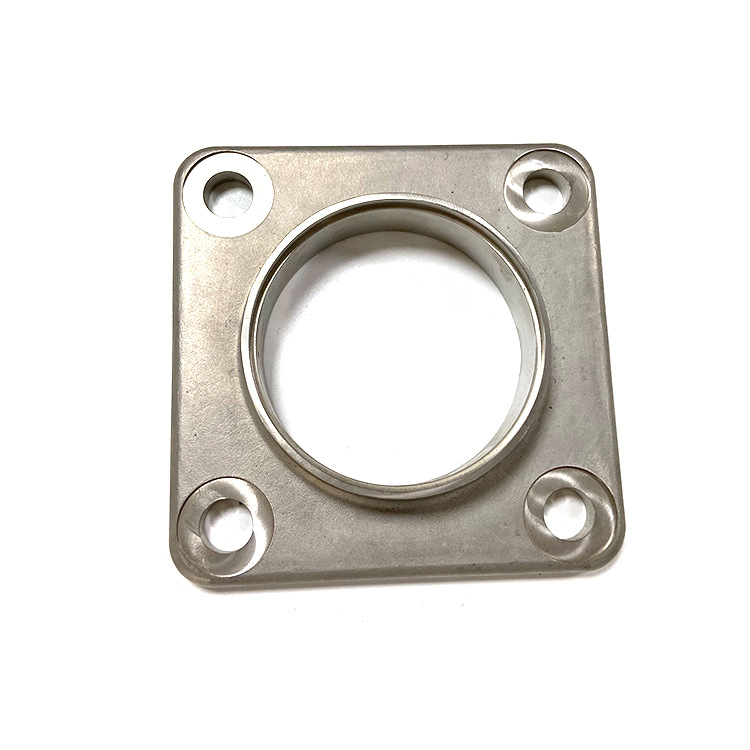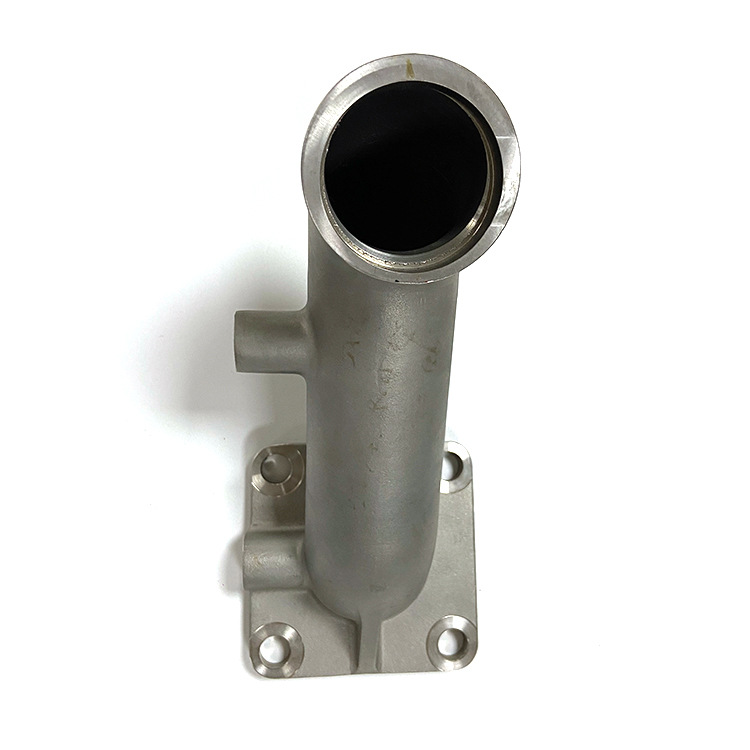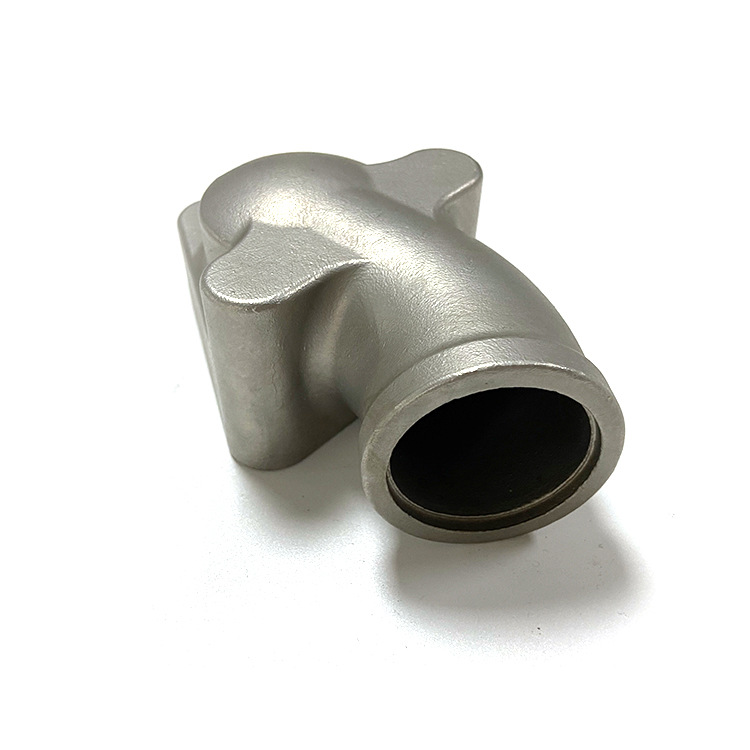
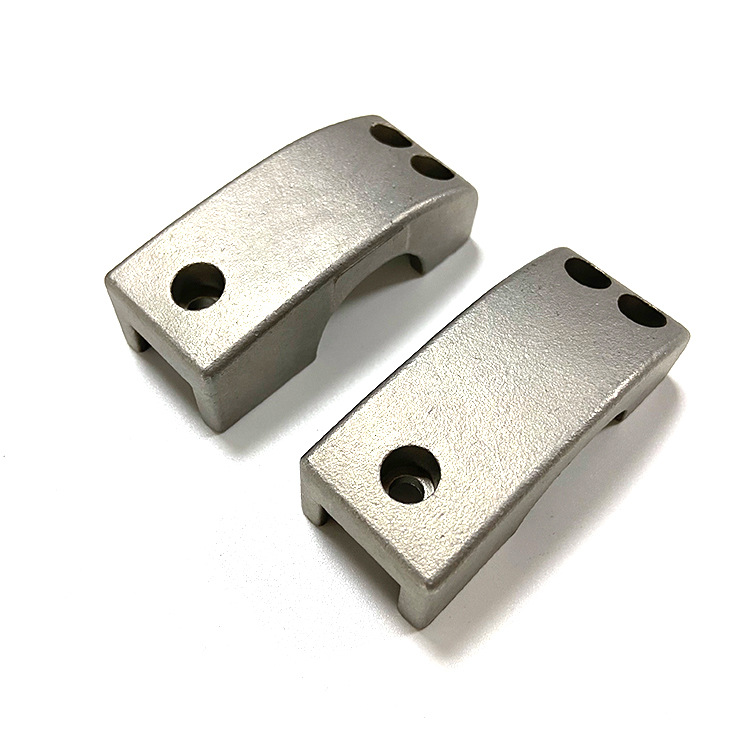
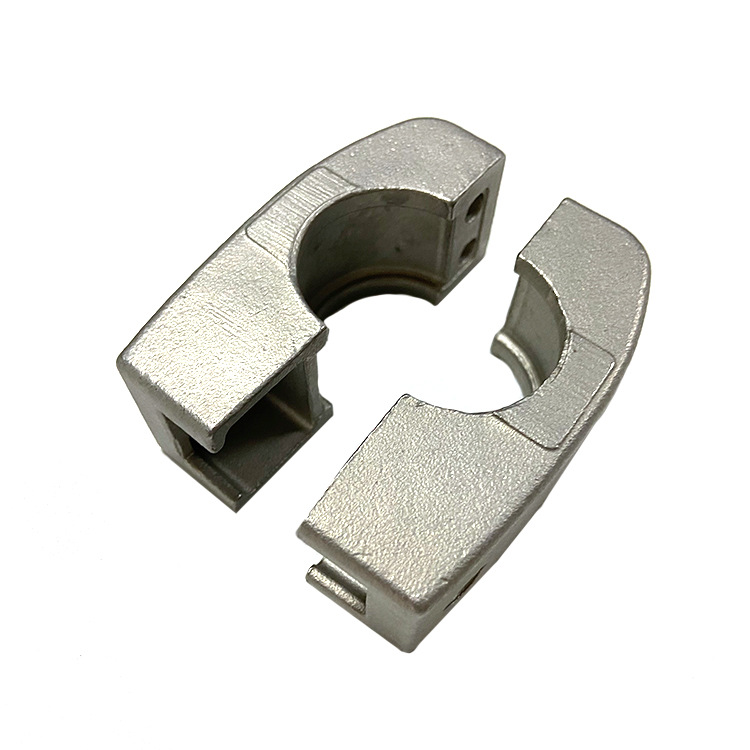
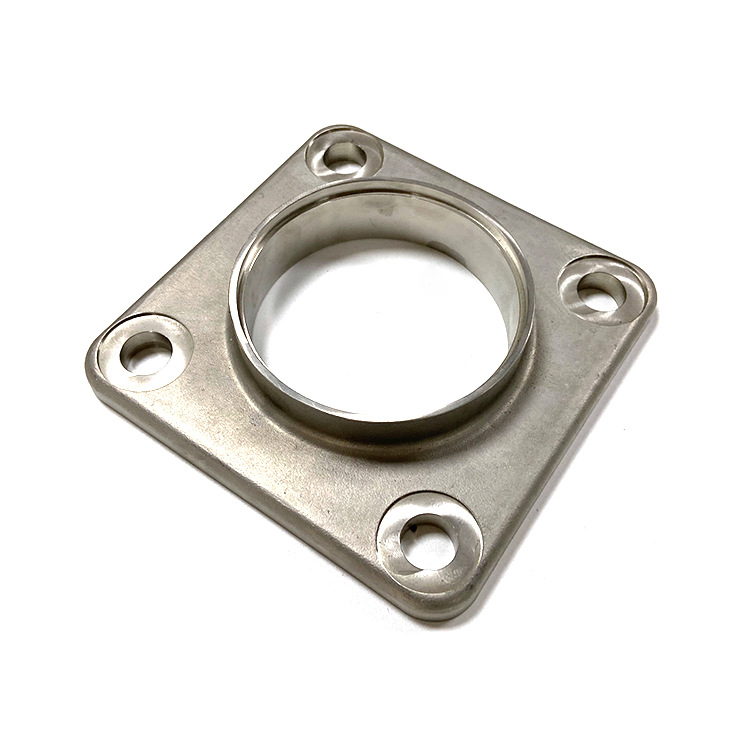
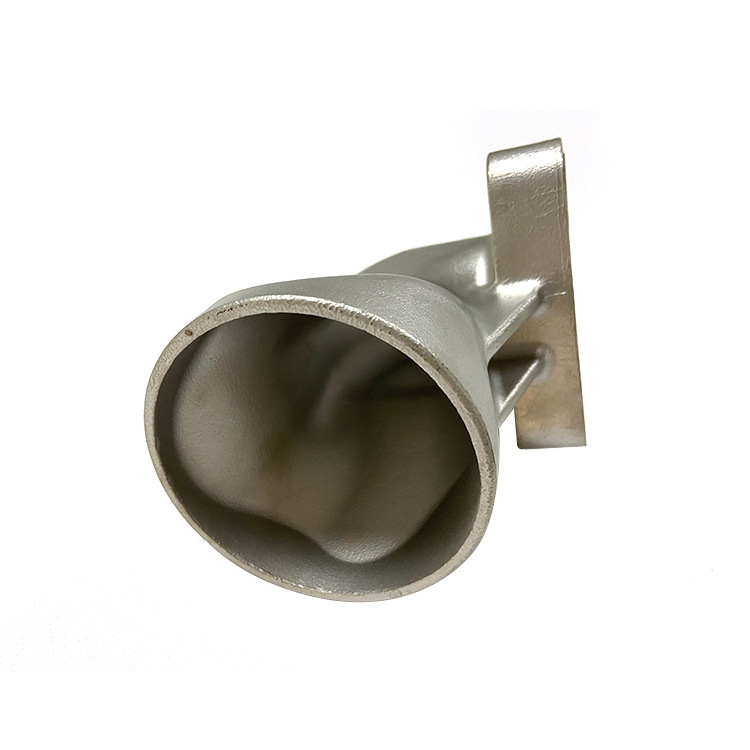
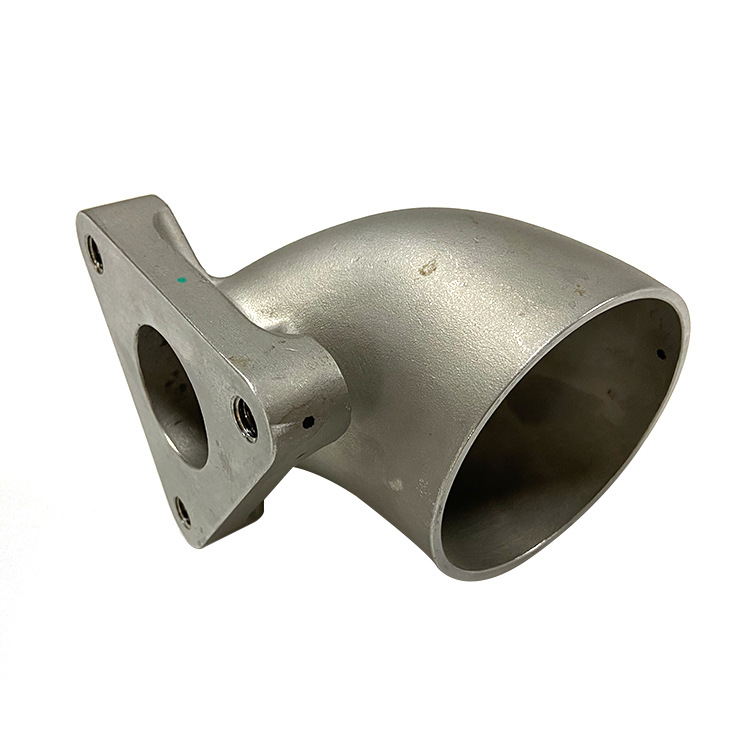
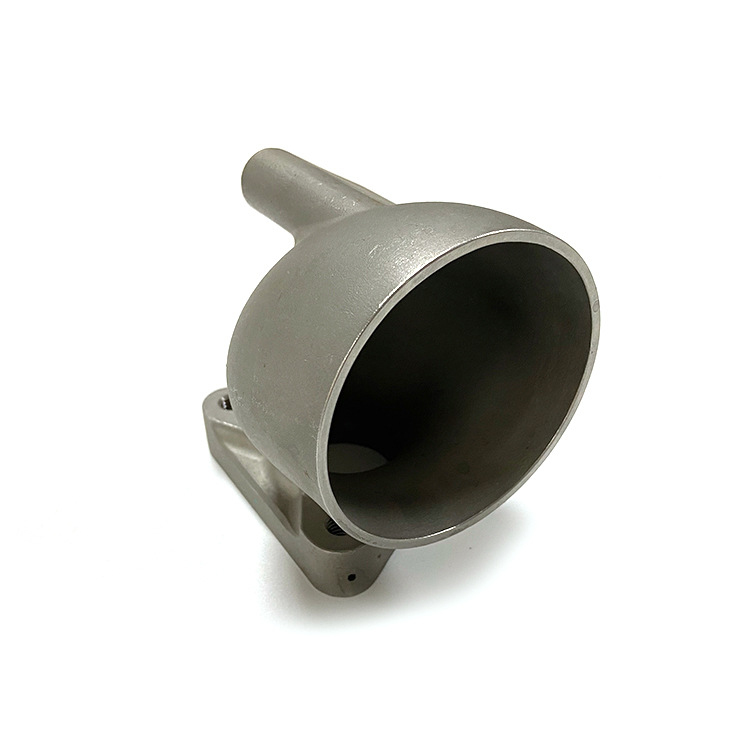
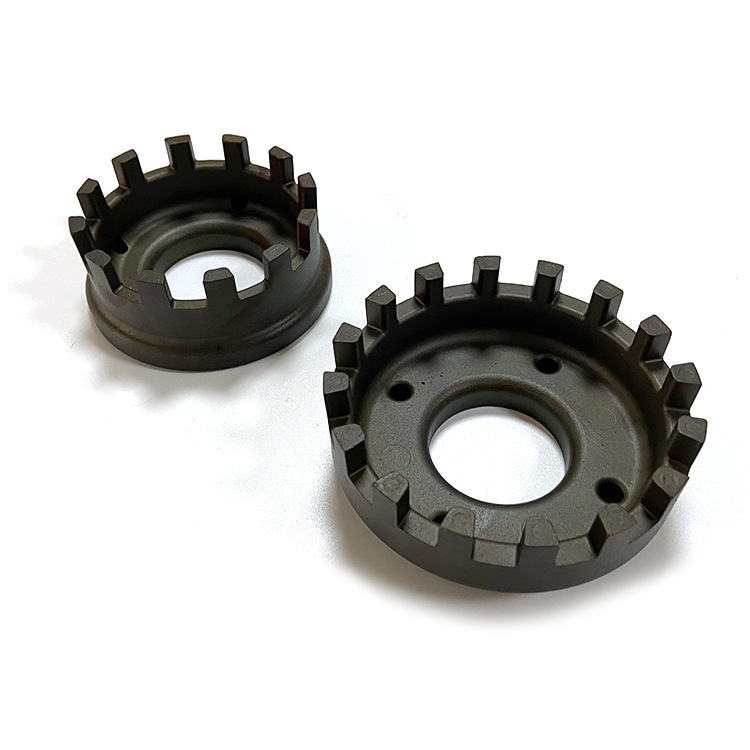
Op maat gemaakte onderdelen voor investeringsgieten / precisiegieten
Functies
Precisiegietstukken hebben een hoge maatnauwkeurigheid, doorgaans tot CT4-6 (CT10-13 voor zandgieten, CT5-7 voor spuitgieten). Vanwege de complexiteit van het precisiegietproces zijn er echter veel factoren die de maatnauwkeurigheid van gietstukken beïnvloeden, zoals krimp van het materiaal in de mal, vervorming van de mal, verandering van de hoeveelheid lijnmateriaal in de schaal tijdens het verhittings- en afkoelingsproces, de krimp van de legering en vervorming van het gietstuk tijdens het stollingsproces, enzovoort. Hoewel de maatnauwkeurigheid van gewone precisiegietstukken hoog is, moet de consistentie ervan nog worden verbeterd (de maatnauwkeurigheid van gietstukken die met was voor middelhoge en hoge temperaturen zijn gegoten, moet aanzienlijk worden verbeterd).
Voordeel
Het grootste voordeel van precisiegieten is dat, dankzij de hoge maatnauwkeurigheid en oppervlakteafwerking, de nabewerking tot een minimum wordt beperkt. Bij onderdelen met hogere eisen is slechts een kleine nabewerkingsmarge nodig, en bij sommige gietstukken is zelfs alleen een slijp- en polijstmarge vereist, waardoor nabewerking overbodig is. Het precisiegieten leidt dus tot een aanzienlijke besparing op machinegereedschap, manuren en metaalgrondstoffen.
Een ander voordeel van de precisiegietmethode is dat er complexe gietstukken van diverse legeringen mee gegoten kunnen worden, met name van superlegeringen. De schoepen van straalmotoren, met hun gestroomlijnde vorm en interne holte voor koeling, zijn bijvoorbeeld moeilijk te vormen met mechanische bewerkingstechnieken. Het precisiegietproces maakt niet alleen massaproductie mogelijk, maar garandeert ook de consistentie van de gietstukken en voorkomt spanningsconcentraties in de nabewerking.
Proces
Precisiegietproces
1. Maak mallen op basis van de verschillende productvormen. De mal is verdeeld in een boven- en onderstempel en wordt vervaardigd door middel van uitgebreide processen zoals draaien, schaven, frezen, etsen en vonkerosie. De vorm en grootte van de uitsparing komen overeen met de helft van het product. Omdat de wasmal voornamelijk wordt gebruikt voor industrieel waspersen, wordt voor de mal een aluminiumlegering gebruikt met een laag smeltpunt, lage hardheid, lage eisen, een lage prijs en een laag gewicht.
2. Gebruik mallen van aluminiumlegering om een groot aantal industriële wasmodellen met massieve kern te produceren. Onder normale omstandigheden kan een industrieel wasmodel met massieve kern alleen overeenkomen met een blanco product.
3. Het verfijnen van de rand rond het wasmodel en het bevestigen van meerdere afzonderlijke wasmodellen op de voorbereide matrijskop na het ontbramen. Deze matrijskop is tevens een industrieel wasmodel, geproduceerd op basis van het wasmodel. (Het lijkt op een boom)
4. Breng industriële lijm aan op de verschillende wasmodellen die op de matrijskop zijn bevestigd en spuit vervolgens gelijkmatig een eerste laag fijn zand (een soort hittebestendig zand, meestal silicazand) erop. De zanddeeltjes zijn zeer klein en fijn, wat ervoor zorgt dat het oppervlak van het uiteindelijke werkstuk zo glad mogelijk is.
5. Laat het met de eerste laag fijn zand bespoten wasmodel op natuurlijke wijze drogen bij de ingestelde kamertemperatuur (of een constante temperatuur). Dit mag de vormverandering van het wasmodel aan de binnenkant niet beïnvloeden. De natuurlijke droogtijd is afhankelijk van de complexiteit van het product. De eerste droogtijd aan de lucht bedraagt ongeveer 5-8 uur.
6. Na de eerste laag zand en het laten drogen aan de lucht, breng je industriële lijm (siliconenoplossing) aan op het oppervlak van het wasmodel en breng je een tweede laag zand aan. De korrelgrootte van de tweede laag zand is groter dan die van de eerste laag. Zorg voor een grovere en dikkere laag. Laat het wasmodel na het aanbrengen van de tweede laag zand op de ingestelde constante temperatuur aan de lucht drogen.
7. Na de tweede zandstraalbehandeling en het drogen aan de lucht, worden de derde, vierde, vijfde en andere zandstraalbehandelingen op analoge wijze uitgevoerd. Vereisten: - Het aantal zandstraalbehandelingen aanpassen aan de eisen van het productoppervlak, het volume, het eigen gewicht, enz. Over het algemeen zijn er 3 tot 7 zandstraalbehandelingen nodig. - De korrelgrootte van het zand verschilt per zandstraalbehandeling. Meestal zijn de zandkorrels in de volgende behandelingsstappen dikker dan die in de voorgaande behandelingsstappen, en de droogtijd is ook anders. De productiecyclus voor het zandstralen van een compleet wasmodel duurt doorgaans 3 tot 4 dagen.
8. Vóór het bakproces wordt de wasvorm, die gezandstraald is, gelijkmatig bedekt met een laag witte industriële latex (siliconenoplossing). Deze laag hecht aan de zandvorm, verstevigt deze en sluit de wasvorm af. Dit bereidt de wasvorm voor op het bakproces. Tegelijkertijd verbetert het bakproces na het bakken de broosheid van de zandvorm, waardoor het gemakkelijker is om de zandlaag te breken en het werkstuk eruit te halen.
9. Bakproces: Plaats de wasmal, die op de malkop is bevestigd en na het zandstralen en luchtdrogen is voltooid, in een speciale, metaaldichte oven om te verwarmen (meestal wordt hiervoor een stoomoven op kerosine gebruikt). Omdat het smeltpunt van industriële was niet hoog is, is de temperatuur ongeveer 150 °C. Wanneer de wasmal verhit en smelt, stroomt het waswater langs de aanspuitopening naar buiten. Dit proces wordt ontwassen genoemd. De ontwasde wasmal is slechts een lege zandvorm. De sleutel tot precisiegieten is het gebruik van deze lege zandvorm. (Over het algemeen kan dit soort was herhaaldelijk worden gebruikt, maar deze was moet opnieuw worden gefilterd, anders zal de onzuivere was de oppervlaktekwaliteit van het werkstuk beïnvloeden, zoals: zandgaten, putjes in het oppervlak, en ook de krimp van precisiegietproducten beïnvloeden).
10. Het bakken van de zandvorm Om de wasvrije zandvorm sterker en stabieler te maken, moet de zandvorm worden gebakken voordat er roestvrij staal in wordt gegoten, meestal in een oven met een zeer hoge temperatuur (ongeveer 1000 °C).
11. Giet het op hoge temperatuur opgeloste roestvrijstalen water in de wasvrije zandvorm, zodat het vloeibare roestvrijstalen water de ruimte van de eerder gevormde wasvorm volledig vult, inclusief het middelste gedeelte van de vormkop.
12. Omdat materialen van verschillende componenten in de roestvrijstalen ketel worden gemengd, moet de fabriek het percentage van de materialen bepalen. Vervolgens moet de verhouding worden aangepast en de ketel worden vrijgegeven volgens de vereiste verhouding, bijvoorbeeld door bepaalde aspecten te verhogen om het gewenste effect te bereiken.
13. Nadat het vloeibare roestvrijstalen water is afgekoeld en gestold, wordt de buitenste zandlaag met behulp van mechanische gereedschappen of mankracht verbrijzeld. Het blootgelegde massieve roestvrijstalen product heeft de vorm van het oorspronkelijke wasmodel en is het uiteindelijke werkstuk. Vervolgens wordt het stuk voor stuk gesneden, gescheiden en ruw geslepen tot één geheel.
14. Inspectie van het werkstuk: werkstukken met blaren en poriën op het oppervlak moeten worden gerepareerd met argonbooglassen. Indien de schade ernstig is, moet het werkstuk na reiniging van het afval terug in de oven worden geplaatst.
15. Reinigen van de blanco's: De blanco's die de inspectie doorstaan, moeten het reinigingsproces doorlopen.
16. Voer de overige processen uit tot het eindproduct klaar is.
| Beschrijving | Auto Flange |
| Dimensie | 240x85x180 |
| Technicus | Precisiegieten |
| MOQ | 1000 stuks |
| Productieplanning | 30 dagen |
Functies
1. Volgroeide technologie, kleine maattoleranties, sterkere structuur.
2. Zorgvuldige selectie van grondstoffen, voldoende materiaal, een glad en glanzend oppervlak, om aan de verschillende behoeften van de klant te voldoen.
3. Het oppervlak is vlak en vrij van luchtgaten, de structuur is compact en stevig, en de afwerking is zorgvuldig.
4. Jarenlange ervaring in de industrie; verschillende specificaties kunnen op aanvraag worden aangepast.
Productpresentatie