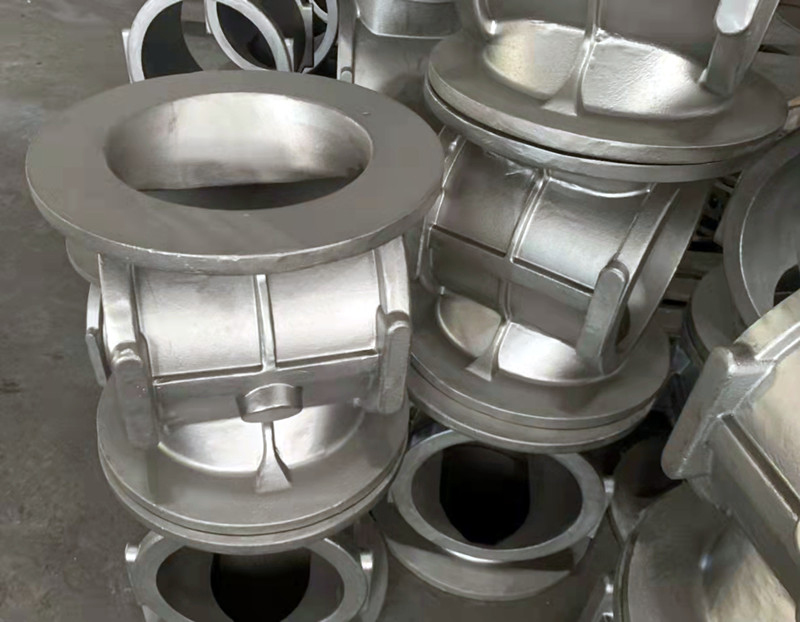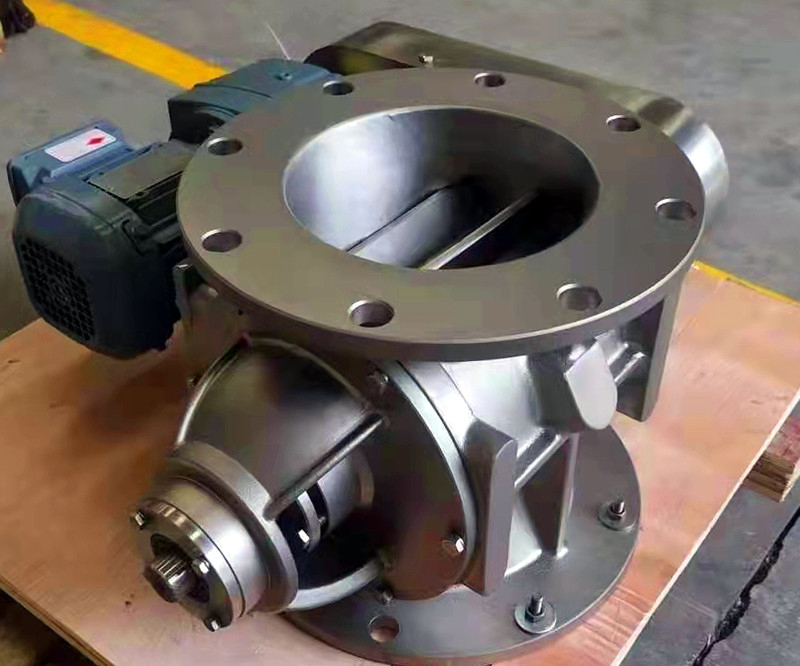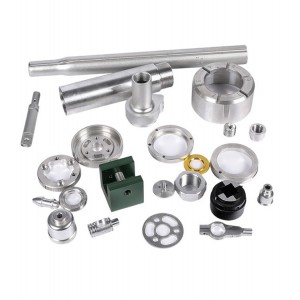
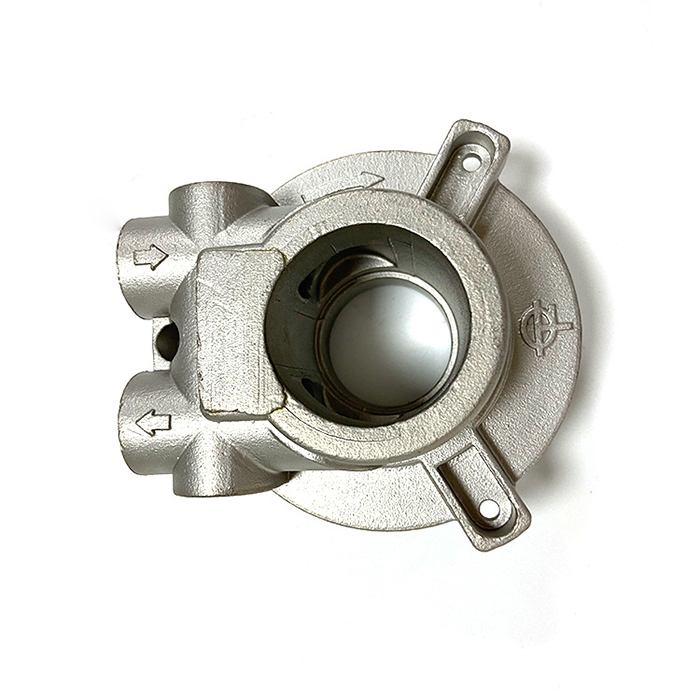
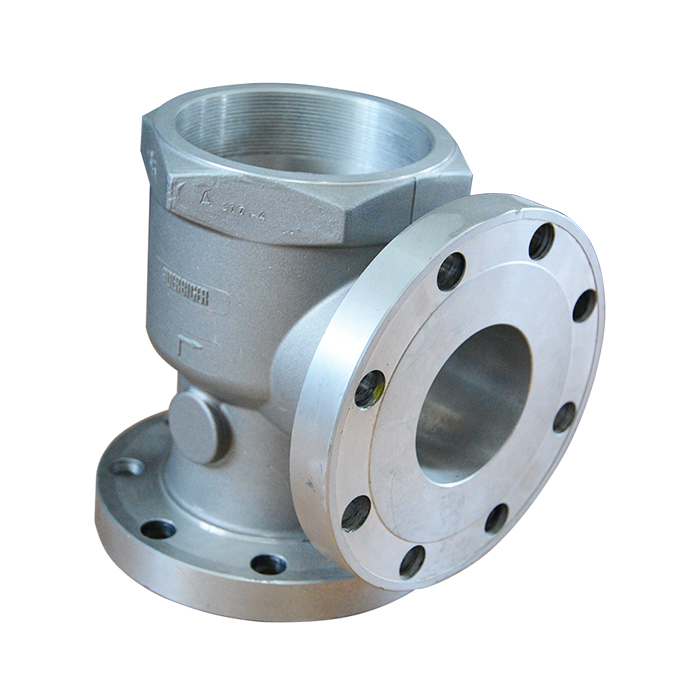
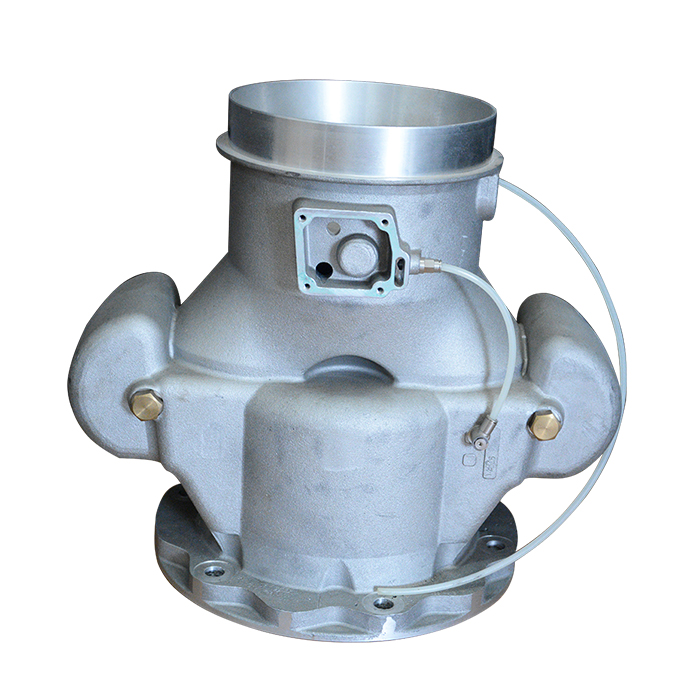
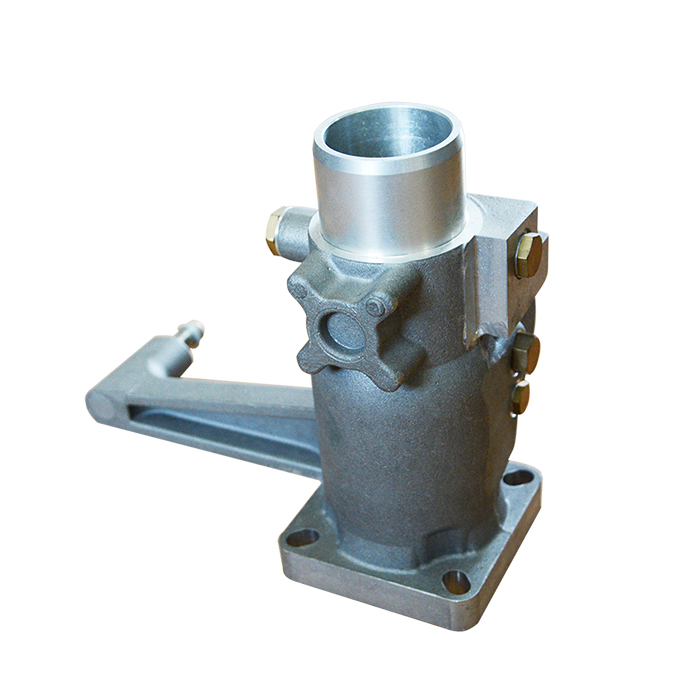
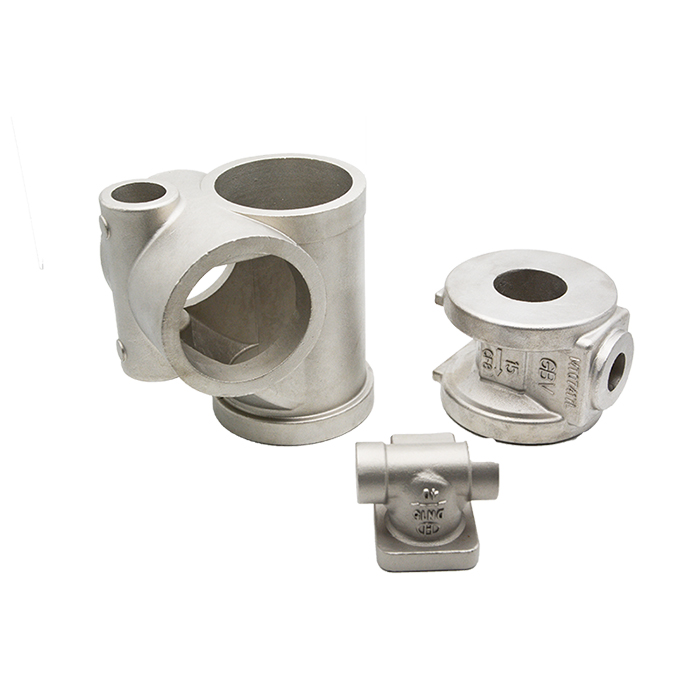
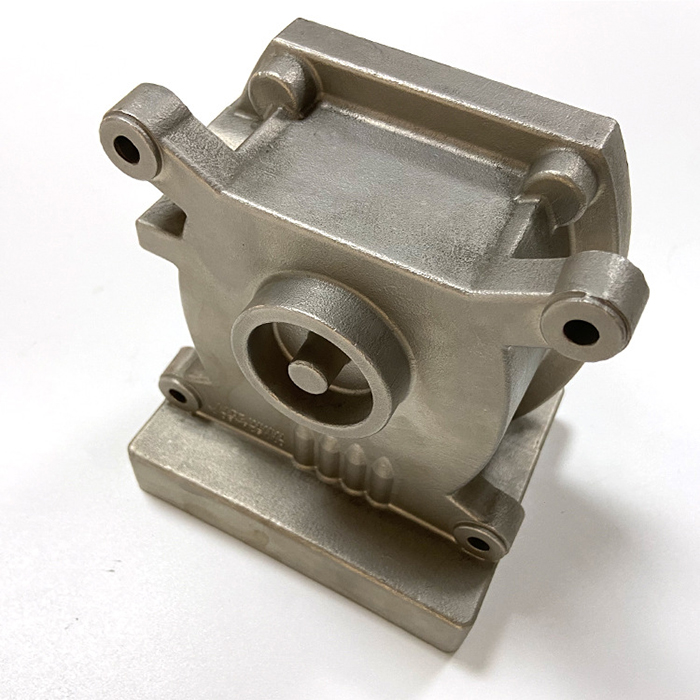
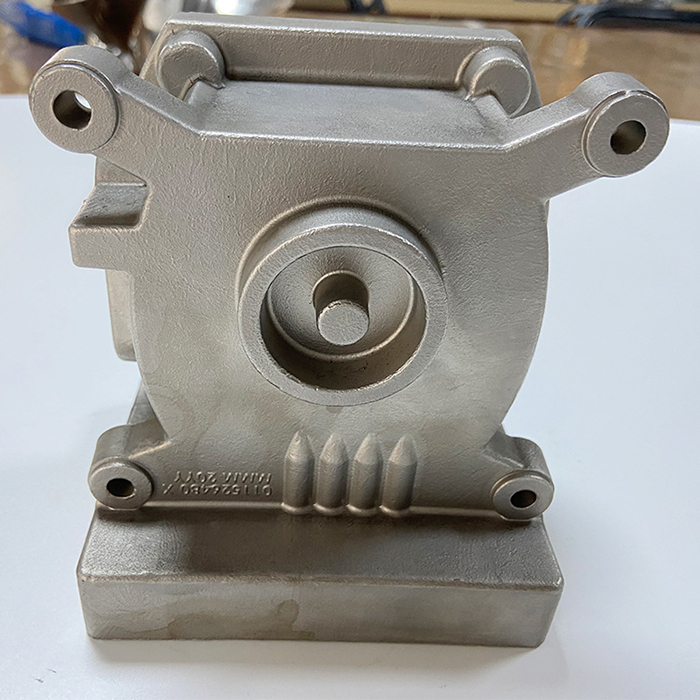
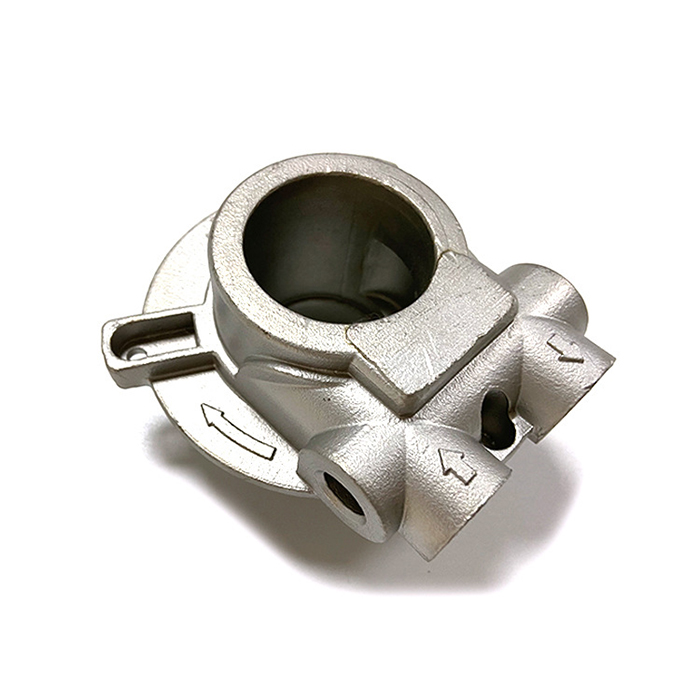
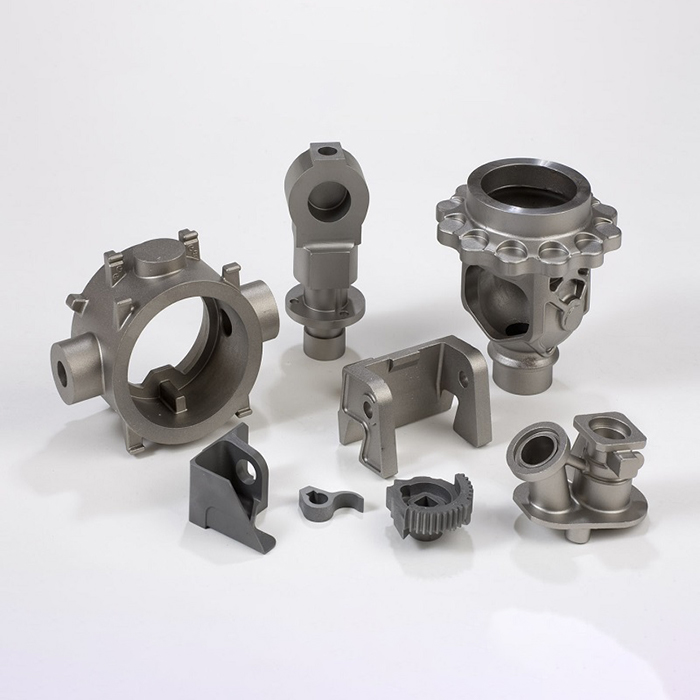
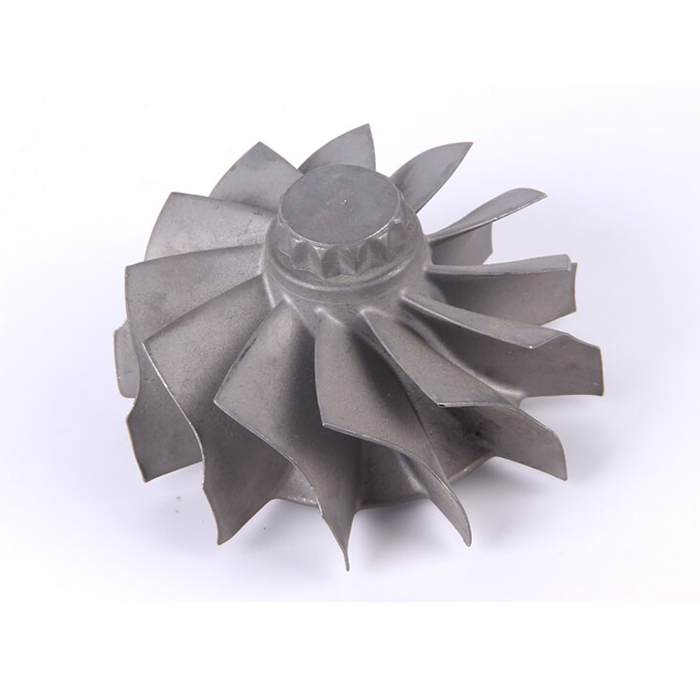
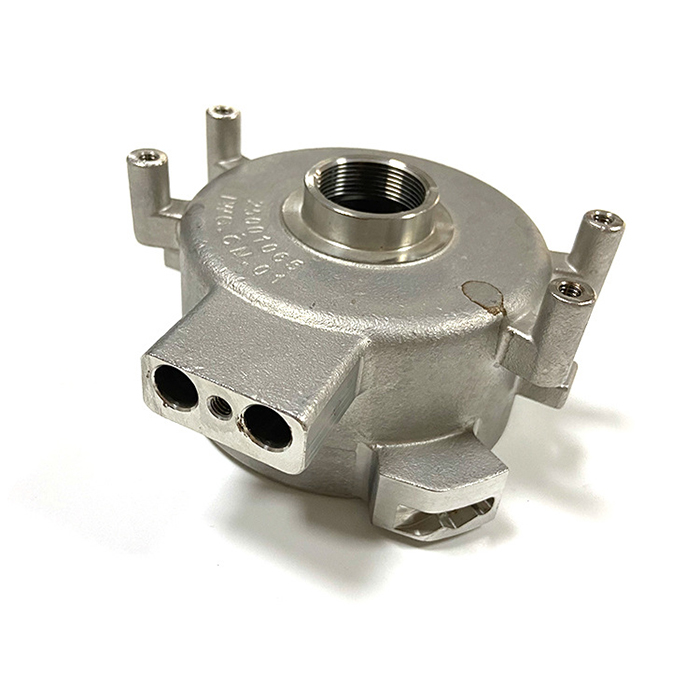
Անհատականացված ներդրումային ձուլման / ճշգրիտ ձուլման պոմպի մասեր
տեխնոլոգիական գործընթաց
Չժանգոտվող պողպատից ճշգրիտ ձուլման պոմպի կորպուսի տեխնոլոգիական գործընթացը հետևյալն է.
1. Հալված պողպատի վատ հոսունության պատճառով, չժանգոտվող պողպատե ձուլվածքների սառը փակումը և անբավարար լցումը կանխելու համար, չժանգոտվող պողպատե ձուլվածքների պատի հաստությունը չպետք է լինի 8 մմ-ից պակաս. լցման համակարգի կառուցվածքը պետք է լինի պարզ, իսկ լայնական հատույթի չափը պետք է լինի ավելի մեծ, քան թուջինը. պետք է օգտագործվի չոր կամ տաք ձուլում: Ձուլման կաղապար. Ճիշտ բարձրացրեք լցման ջերմաստիճանը, սովորաբար 1520°~1600°C, քանի որ լցման ջերմաստիճանը բարձր է, հալված պողպատի գերտաքացումը մեծ է, և հեղուկ վիճակը պահպանելու ժամանակը երկար է: Այնուամենայնիվ, եթե լցման ջերմաստիճանը չափազանց բարձր է, դա կհանգեցնի խոշոր հատիկների, տաք ճաքերի, ծակոտիների և ավազի կպչունության: Այսպիսով, ընդհանուր փոքր, բարակ պատերով և բարդ ձև ունեցող ձուլվածքների դեպքում լցման ջերմաստիճանը մոտավորապես պողպատի հալման կետն է + 150 ℃. մեծ, հաստ պատերով ձուլվածքների դեպքում լցման ջերմաստիճանը պետք է լինի մոտ 100 ℃ բարձր հալման կետից:
2. Քանի որ չժանգոտվող պողպատե ձուլվածքների կծկումը շատ ավելի բարձր է, քան թուջինը, ձուլվածքներում կծկման խոռոչների առաջացումը կանխելու համար ձուլման գործընթացում հիմնականում օգտագործվում են այնպիսի միջոցներ, ինչպիսիք են բարձրացնող սարքերը, սառը երկաթը և սուբսիդիաները՝ հաջորդական պնդացմանը հասնելու համար:
Արտադրանքի առավելությունները
Ներդրումային ձուլումը կոչվում է նաև ճշգրիտ ձուլում/մոմազերծման ձուլում: Այլ ձուլման մեթոդների և մասերի ձևավորման մեթոդների համեմատ, ներդրումային ձուլումն ունի հետևյալ առավելությունները.
1. Ձուլման չափերի ճշգրտությունը բարձր է, մակերեսի կոպտության արժեքը՝ փոքր, ձուլման չափերի ճշգրտությունը կարող է հասնել 4-6 աստիճանի, իսկ մակերեսի կոպտությունը՝ 0.4-3.2 մկմ, ինչը կարող է զգալիորեն նվազեցնել ձուլման մշակման թույլատրելի ծավալը և կարող է ապահովել մնացորդային արտադրություն։ Նվազեցնել արտադրական ծախսերը։
2. Այն կարող է ձուլել բարդ ձևերի և այլ մեթոդներով դժվար մշակվող ձուլվածքներ: Ձուլվածքների ուրվագծային չափը տատանվում է մի քանի միլիմետրից մինչև հազարավոր միլիմետրեր, պատի նվազագույն հաստությունը 0.5 մմ է, իսկ անցքի նվազագույն տրամագիծը՝ 1.0 մմ-ից պակաս:
3. Համաձուլվածքային նյութերը սահմանափակված չեն. ճշգրիտ ձուլման միջոցով կարող են արտադրվել այնպիսի նյութեր, ինչպիսիք են ածխածնային պողպատը, չժանգոտվող պողպատը, համաձուլվածքային պողպատը, պղնձի համաձուլվածքը, ալյումինե համաձուլվածքը, բարձր ջերմաստիճանի համաձուլվածքը, տիտանի համաձուլվածքը և թանկարժեք մետաղը: Դժվար կռվող, եռակցվող և կտրվող համաձուլվածքային նյութերի համար այն հատկապես հարմար է ճշգրիտ ձուլման արտադրության համար:
4. Բարձր արտադրական ճկունություն և ուժեղ հարմարվողականություն: Այն կարող է օգտագործվել ինչպես զանգվածային արտադրության, այնպես էլ փոքր խմբաքանակի կամ նույնիսկ մեկ կտորի արտադրության համար:
Ամփոփելով՝ ճշգրիտ ձուլումն ունի փոքր ներդրումային մասշտաբի, մեծ արտադրական հզորության, ցածր արտադրական ծախսերի, բարդ արտադրանքի գործընթացի պարզեցման և ներդրումների արագ վերադարձի առավելություններ։ Հետևաբար, այն գտնվում է բարենպաստ դիրքում այլ գործընթացների և արտադրական մեթոդների հետ մրցակցության մեջ։
Արտադրանքի ցուցադրում