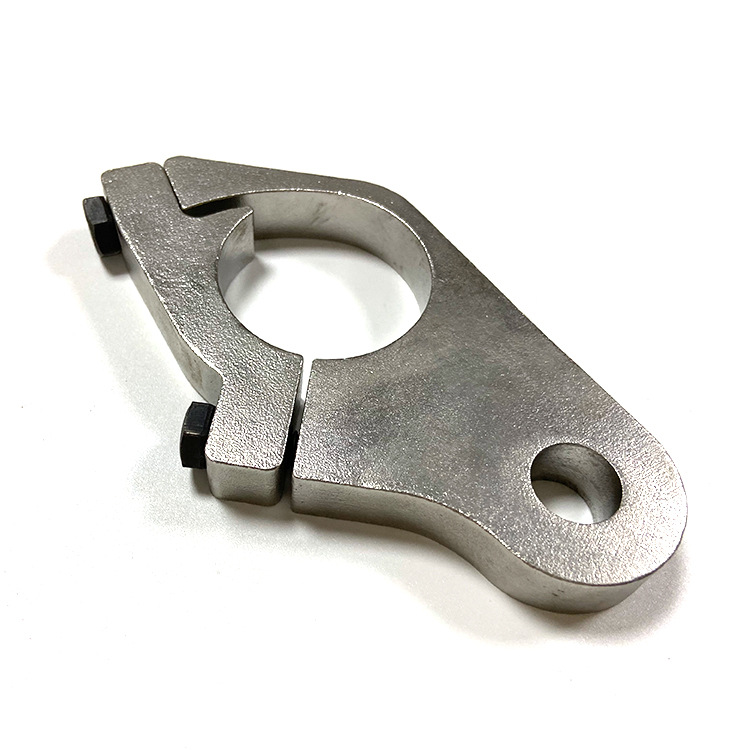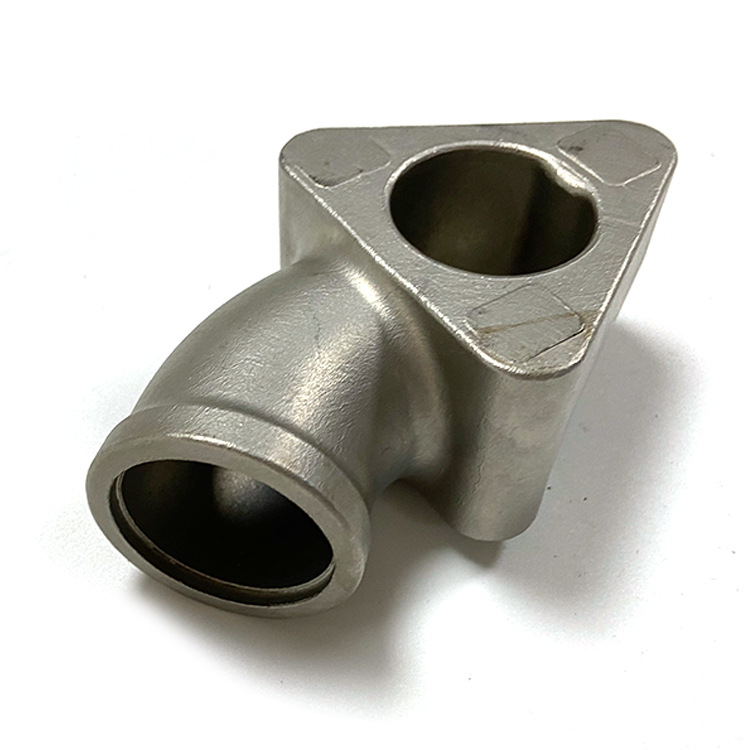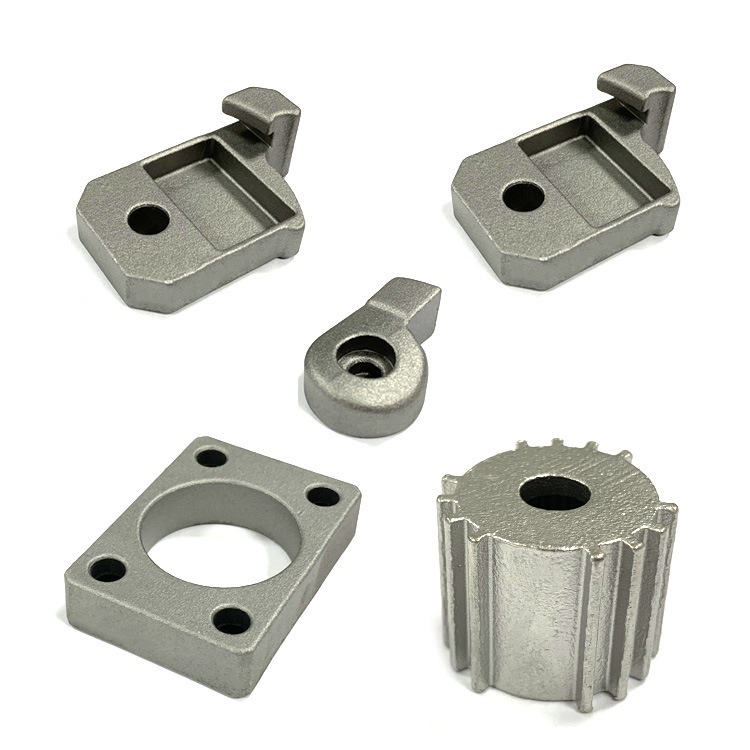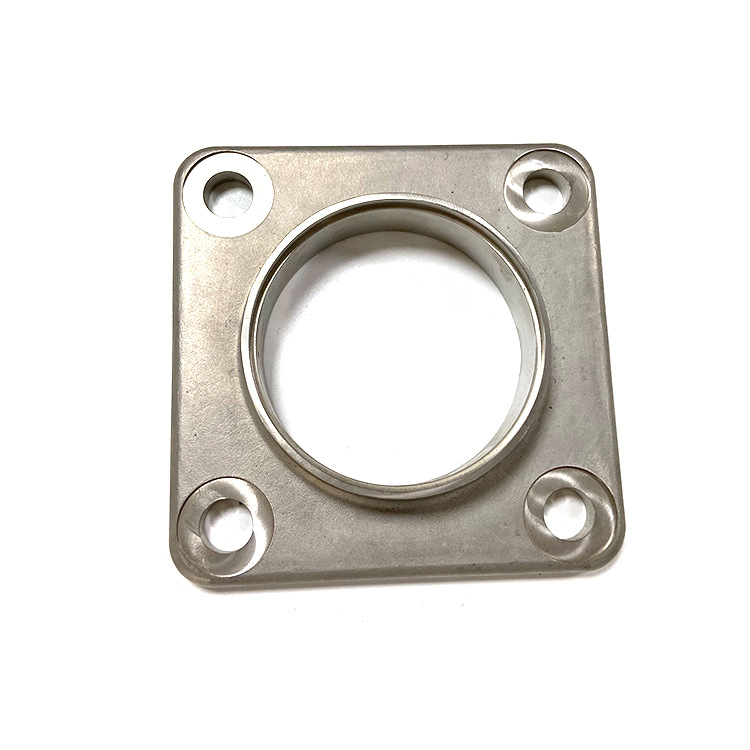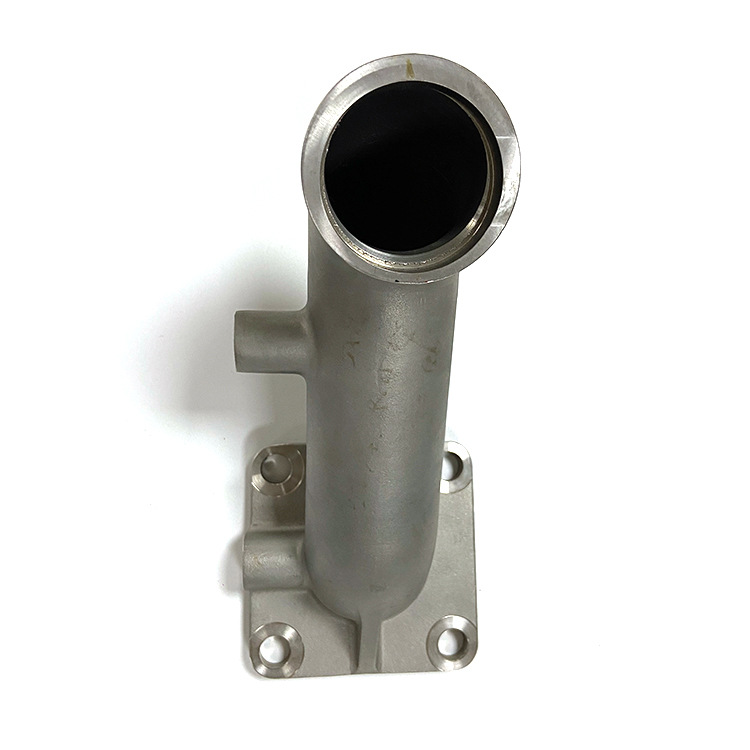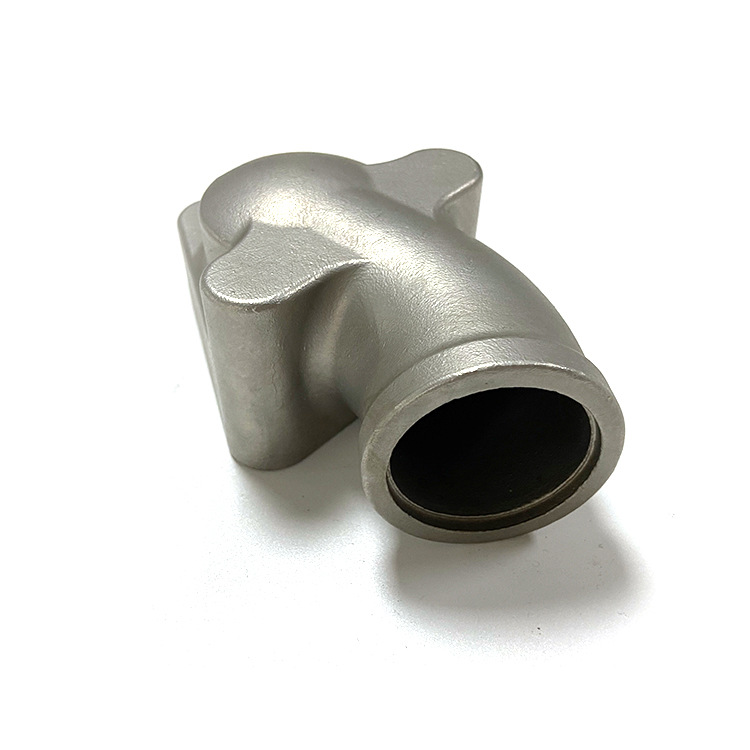
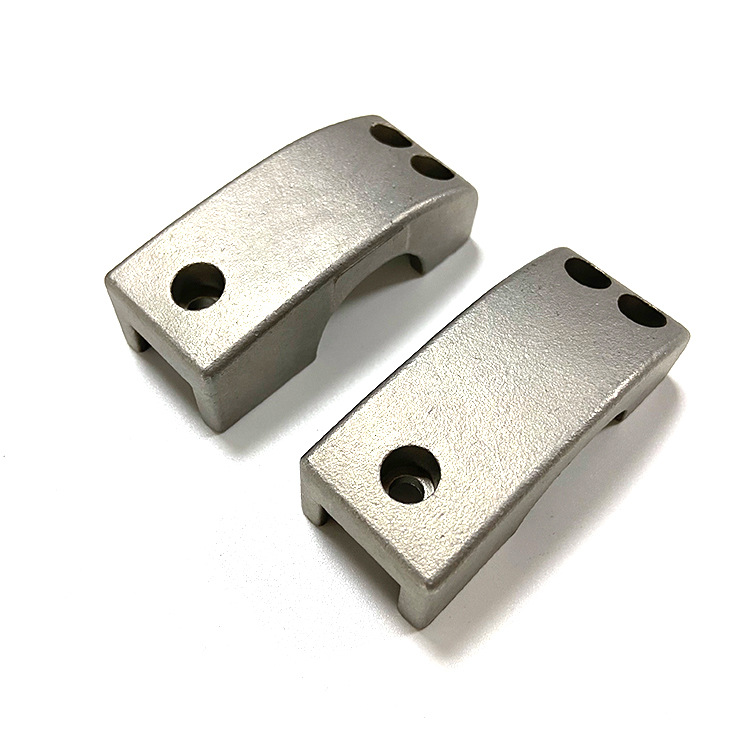
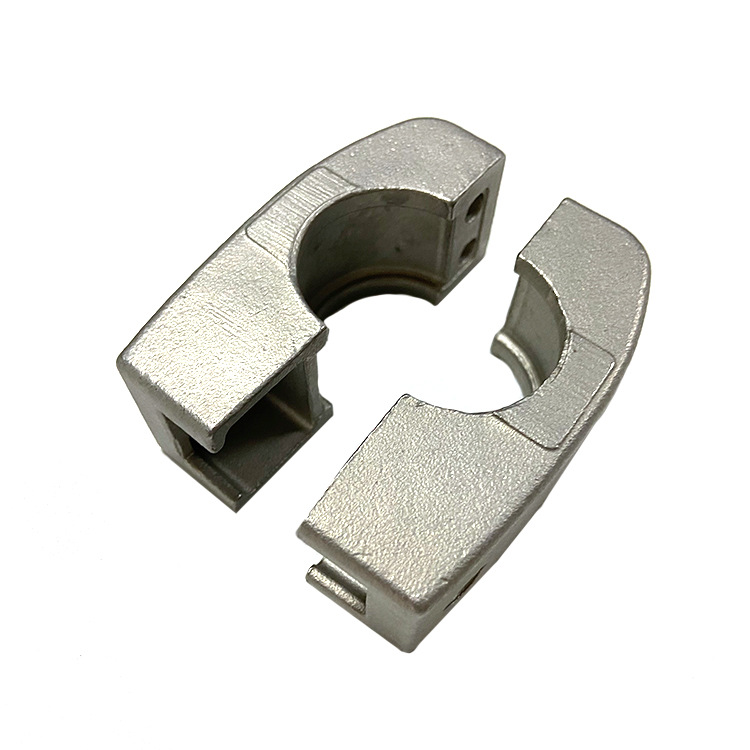
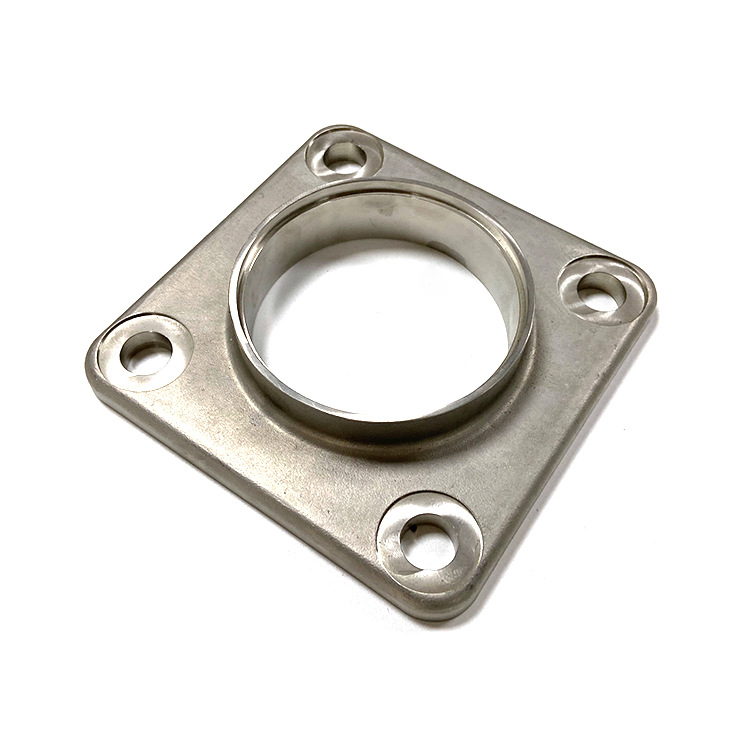
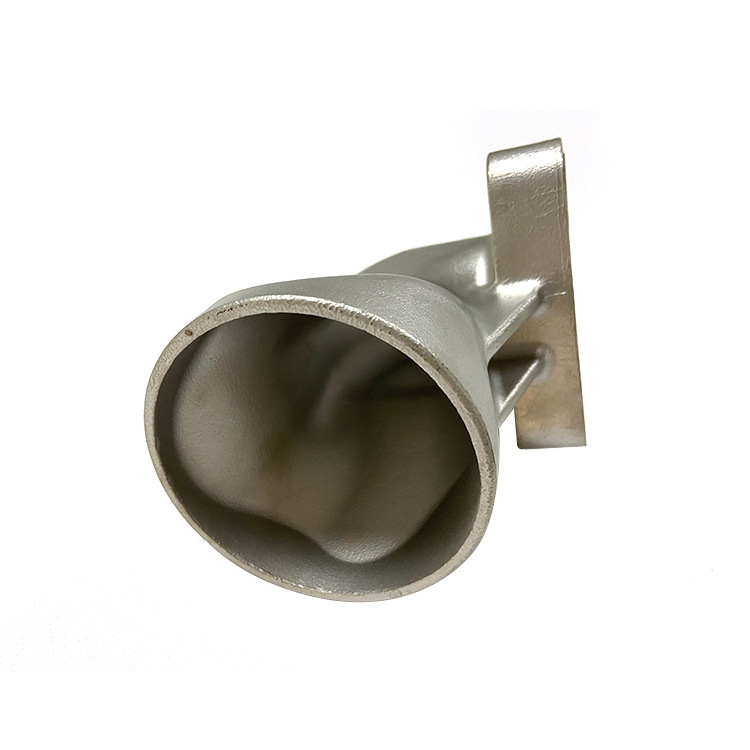
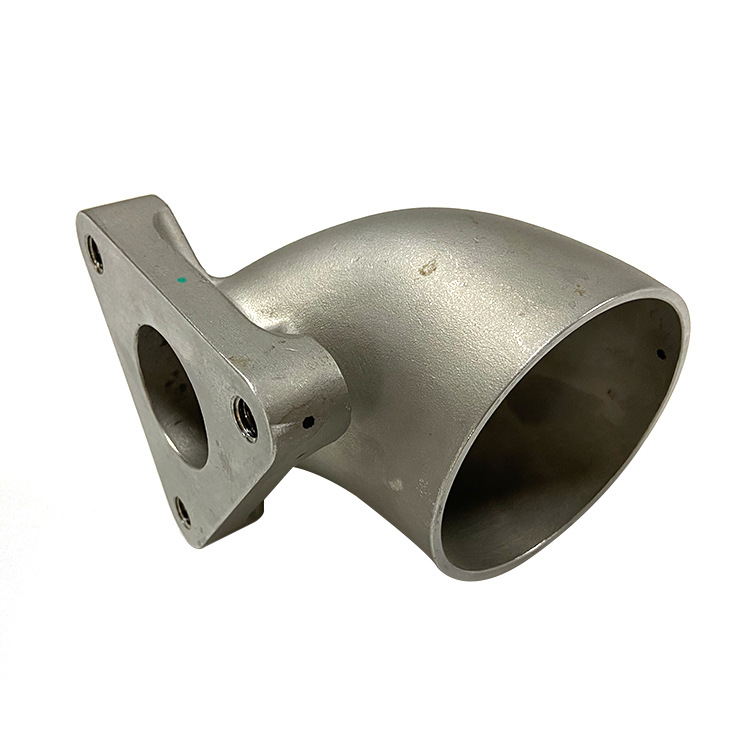
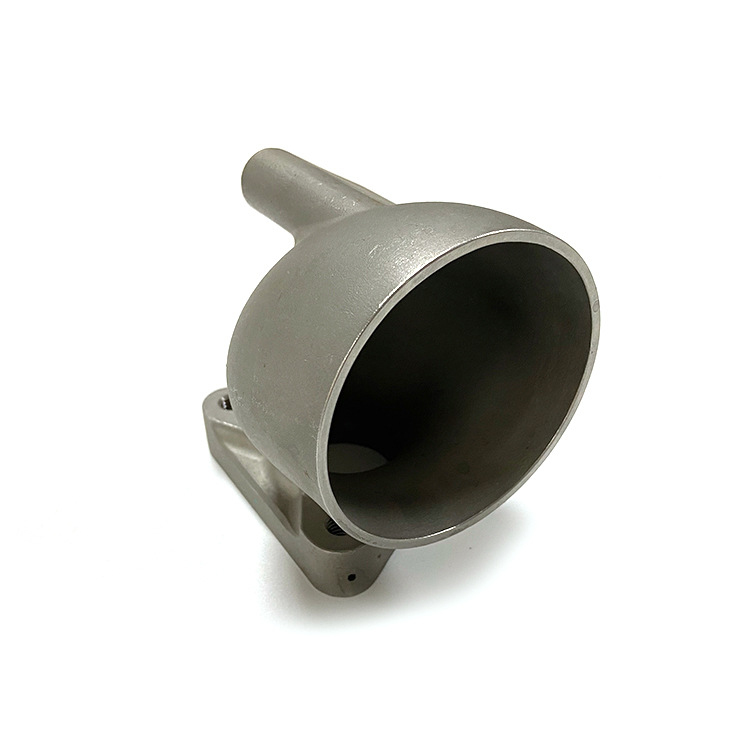
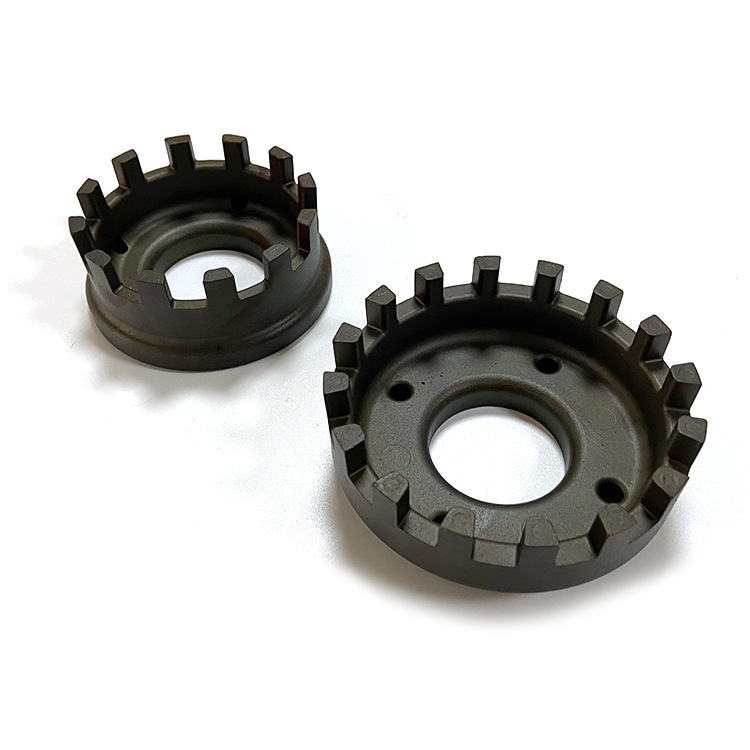
Անհատականացված ներդրումային ձուլման / ճշգրիտ ձուլման մասեր
Հատկանիշներ
Ներդրումային ձուլվածքներն ունեն բարձր չափային ճշգրտություն, ընդհանուր առմամբ մինչև CT4-6 (CT10~13 ավազային ձուլման համար, CT5~7՝ մետաղական ձուլման համար): Իհարկե, ներդրումային ձուլման գործընթացի բարդության պատճառով կան բազմաթիվ գործոններ, որոնք ազդում են ձուլվածքների չափային ճշգրտության վրա, ինչպիսիք են՝ կաղապարը, նյութի կծկումը, ներդրումային կաղապարի դեֆորմացիան, ջեռուցման և սառեցման գործընթացում պատյանի գծային չափի փոփոխությունը, համաձուլվածքի կծկման արագությունը և ձուլվածքի դեֆորմացիան պնդացման գործընթացում և այլն, ուստի չնայած սովորական ներդրումային ձուլվածքների չափային ճշգրտությունը բարձր է, դրա խտությունը դեռ պետք է բարելավվի (միջին և բարձր ջերմաստիճանի մոմերով ձուլվածքների չափային խտությունը պետք է շատ բարելավվի):
Առավելություն
Ներդրումային ձուլման ամենամեծ առավելությունն այն է, որ ներդրումային ձուլվածքների բարձր չափսերի ճշգրտության և մակերեսային մշակման շնորհիվ, մեքենայական աշխատանքը կարող է կրճատվել, և ավելի բարձր պահանջներ ունեցող մասերի վրա կարող է մնալ միայն մեքենայական մշակման փոքր քանակություն, և նույնիսկ որոշ ձուլվածքների վրա կա միայն հղկման և փայլեցման թույլտվություն, և այն կարող է օգտագործվել առանց մեքենայական մշակման: Կարելի է տեսնել, որ ներդրումային ձուլման մեթոդը կարող է մեծապես խնայել մեքենայական սարքավորումները և մշակման մարդ-ժամերը, ինչպես նաև մեծապես խնայել մետաղական հումքը:
Ներդրումային ձուլման մեթոդի մեկ այլ առավելությունն այն է, որ այն կարող է ձուլել տարբեր համաձուլվածքների, մասնավորապես՝ գերհամաձուլվածքների բարդ ձուլվածքներ: Օրինակ՝ ռեակտիվ շարժիչների շեղբերը, որոնց գծային ուրվագիծը և ներքին խոռոչը սառեցման համար, դժվար թե կարող են ձևավորվել մեխանիկական մշակման տեխնոլոգիայով: Ներդրումային ձուլման գործընթացը կարող է ոչ միայն ապահովել զանգվածային արտադրություն, այլև ապահովել ձուլվածքների կայունությունը և խուսափել մեքենայացումից հետո մնացած դանակի գծերի լարվածության կենտրոնացումից:
Գործընթաց
Ճշգրիտ ձուլման գործընթաց
1. Պատրաստեք կաղապարներ՝ ըստ արտադրանքի տարբեր ձևերի: Կաղապարը բաժանված է վերին և ստորին մատրիցների և պատրաստվում է համապարփակ գործընթացների միջոցով, ինչպիսիք են խառատումը, հարթեցումը, ֆրեզավորումը, փորագրումը և էլեկտրական կայծերը: Խոռոչի ձևը և չափը համապատասխանում են արտադրանքի կեսին: Քանի որ մոմե կաղապարը հիմնականում օգտագործվում է արդյունաբերական մոմե սեղմման համար, որպես կաղապար օգտագործվում է ցածր հալման կետով, ցածր կարծրությամբ, ցածր պահանջներով, էժան գնով և թեթև քաշով ալյումինե համաձուլվածք:
2. Օգտագործեք ալյումինե համաձուլվածքից պատրաստված կաղապարներ՝ մեծ թվով արդյունաբերական մոմային պինդ միջուկով մոդելներ ստանալու համար: Սովորական պայմաններում արդյունաբերական մոմային պինդ միջուկով մոդելը կարող է համապատասխանել միայն դատարկ արտադրանքի:
3. Մոմե մոդելի շուրջ եզրագծի մշակում և մի քանի առանձին մոմե մոդելներ նախապես պատրաստված դրոշմակնիքի գլխիկին կպցնելը, բծերը հեռացնելուց հետո: Այս դրոշմակնիքի գլխիկը նույնպես մոմե մոդելի միջուկի կողմից արտադրվող արդյունաբերական մոմե պինդ նյութ է: (Այն նման է ծառի):
4. Մատրիցայի գլխիկի վրա ամրացված բազմաթիվ մոմե նախշերը պատեք արդյունաբերական սոսինձով և հավասարաչափ ցողեք մանր ավազի առաջին շերտը (հրակայուն ավազի տեսակ, բարձր ջերմաստիճանին դիմացկուն, սովորաբար սիլիցիումային ավազ): Ավազի մասնիկները շատ փոքր և նուրբ են, ինչը ապահովում է վերջնական նախշիկի մակերեսի հնարավորինս հարթ լինելը:
5. Թողեք, որ մոմե մոդելը, որի վրա ցողված է մանր ավազի առաջին շերտը, բնականաբար չորանա սահմանված սենյակային ջերմաստիճանում (կամ հաստատուն ջերմաստիճանում), սակայն դա չի կարող ազդել ներքին մոմե մոդելի ձևի փոփոխության վրա: Բնական չորացման ժամանակը կախված է արտադրանքի բարդությունից: Ձուլվածքի առաջին չորացման ժամանակը օդում մոտ 5-8 ժամ է:
6. Առաջին ավազի ցողումից և բնական օդային չորացումից հետո շարունակեք արդյունաբերական սոսինձ (սիլիցիումային լուծույթի շաղախ) քսել մոմե մոդելի մակերեսին և ցողել ավազի երկրորդ շերտը: Ավազի երկրորդ շերտի մասնիկների չափը մեծ է ավազի նախորդ առաջին շերտի մասնիկներից: Մեծացրեք, հաստացրեք: Ավազի երկրորդ շերտը ցողելուց հետո թողեք, որ մոմե մոդելը բնականորեն չորանա սահմանված հաստատուն ջերմաստիճանում:
7. Երկրորդ ավազահեղուկային մշակումից և բնական օդային չորացումից հետո, երրորդ, չորրորդ, հինգերորդ և այլ գործընթացները կատարվում են անալոգիայի միջոցով։ Պահանջներ՝ - Կարգավորեք պայթեցման ժամանակների քանակը՝ ըստ արտադրանքի մակերեսի պահանջների, ծավալի չափի, սեփական քաշի և այլն։ Սովորաբար, ավազահեղուկային մշակումների քանակը 3-7 անգամ է։ - Յուրաքանչյուր ավազահեղուկային մշակման ժամանակ ավազահատիկների չափը տարբեր է։ Սովորաբար, հաջորդող գործընթացում ավազահատիկները ավելի հաստ են, քան նախորդ գործընթացում ավազահատիկները, և չորացման ժամանակը նույնպես տարբեր է։ Ընդհանուր առմամբ, ամբողջական մոմե մոդելի հղկման արտադրական ցիկլը մոտ 3-4 օր է։
8. Թխման գործընթացից առաջ, ավազահեղուկացման գործընթացն ավարտած մոմե կաղապարը հավասարաչափ պատվում է սպիտակ արդյունաբերական լատեքսի (սիլիկոնային լուծույթի խառնուրդ) շերտով՝ ավազե կաղապարը կպցնելու, ամրացնելու և մոմե կաղապարը կնքելու համար: Պատրաստվեք թխման գործընթացին: Միևնույն ժամանակ, թխման գործընթացից հետո, դա կարող է նաև բարելավել ավազե կաղապարի փխրունությունը, ինչը հարմար է ավազե շերտը կոտրելու և նախապատրաստուկը հանելու համար:
9. Թխման գործընթաց Մոմե կաղապարը տեղադրեք կաղապարի գլխիկին և ավարտեք ավազահեղուկով մշակման ու օդային չորացման գործընթացը մետաղական հերմետիկ հատուկ վառարանի մեջ տաքացնելու համար (սովորաբար օգտագործվում է կերոսինով աշխատող գոլորշու վառարան): Քանի որ արդյունաբերական մոմի հալման ջերմաստիճանը բարձր չէ, ջերմաստիճանը մոտ 150 ゜ է: Երբ մոմե կաղապարը տաքացվում և հալվում է, մոմե ջուրը հոսում է դարպասի երկայնքով: Այս գործընթացը կոչվում է մոմազերծում: Մոմազերծված մոմե մոդելը պարզապես դատարկ ավազե կճեպ է: Ճշգրիտ ձուլման բանալին այս դատարկ ավազե կճեպի օգտագործումն է: (Ընդհանուր առմամբ, այս տեսակի մոմը կարող է օգտագործվել բազմիցս, բայց այս մոմերը պետք է կրկին զտվեն, հակառակ դեպքում կեղտոտ մոմը կազդի նախապատրաստվածքի մակերեսի որակի վրա, օրինակ՝ մակերեսային ավազե անցքերի, փոսերի առաջացման և ճշգրիտ ձուլման արտադրանքի կծկման վրա):
10. Ավազե պատյանի թխումը։ Որպեսզի մոմից զերծ ավազե պատյանը ավելի ամուր և կայուն լինի, այն պետք է թխվի չժանգոտվող պողպատից ջուր լցնելուց առաջ, սովորաբար շատ բարձր ջերմաստիճանի (մոտ 1000 ゜) վառարանում։
11. Բարձր ջերմաստիճանում հեղուկի մեջ լուծված չժանգոտվող պողպատից պատրաստված ջուրը լցրեք մոմ չպարունակող ավազե պատյանի մեջ, և հեղուկ չժանգոտվող պողպատից պատրաստված ջուրը լցրեք նախորդ մոմե կաղապարի տարածքը, մինչև այն ամբողջությամբ լցվի, ներառյալ կաղապարի գլխիկի միջին մասը։
12. Քանի որ չժանգոտվող պողպատե կաթսայի մեջ խառնվելու են տարբեր բաղադրիչների նյութեր, գործարանը պետք է որոշի նյութերի տոկոսը: Այնուհետև կարգավորի և արձակի անհրաժեշտ հարաբերակցության համաձայն, օրինակ՝ մեծացնելով այդ համամասնությունները՝ ցանկալի արդյունքի հասնելու համար:
13. Հեղուկ չժանգոտվող պողպատի ջուրը սառեցնելուց և պնդացնելուց հետո, արտաքին ավազե թաղանթը կոտրվում է մեխանիկական գործիքների կամ աշխատուժի օգնությամբ, և բացվող պինդ չժանգոտվող պողպատե արտադրանքը ստանում է սկզբնական մոմե մոդելի ձևը, որը վերջնական անհրաժեշտ նախշն է։ Այնուհետև այն կտրվում է մեկ առ մեկ, առանձնացվում և կոպտորեն հղկվում՝ դառնալով մեկ նախշ։
14. Նախապատրաստվածքի ստուգում. մակերեսին բշտիկներով և ծակոտիներով նախապատրաստվածքը պետք է վերանորոգվի արգոնային աղեղային եռակցմամբ, իսկ եթե լուրջ է, ապա թափոնները մաքրելուց հետո այն պետք է վերադարձվի վառարան:
15. Մաքրող նախապատրաստվածքներ. Ստուգումը հաջողությամբ անցած նախապատրաստվածքները պետք է անցնեն մաքրման գործընթացով:
16. Մինչև պատրաստի արտադրանքի ստացումը կատարել այլ գործընթացներ։
| Նկարագրություն | Ավտոմատ եզր |
| Չափս | 240x85x180 |
| Տեխնիկ | Ներդրումային ձուլում |
| MOQ | 1000 հատ |
| Արտադրության ժամանակացույց | 30 օր |
Հատկանիշներ
1. Հասուն տեխնոլոգիա, փոքր չափի հանդուրժողականություն, ավելի ամուր կառուցվածք:
2. Զգուշորեն ընտրեք հումք, բավարար նյութեր, հարթ և փայլուն մակերես՝ հաճախորդի տարբեր կարիքները բավարարելու համար:
3. Մակերեսը հարթ է և զերծ օդային անցքերից, կառուցվածքը կոմպակտ է և ամրացված, իսկ աշխատանքը մանրակրկիտ է։
4. Արդյունաբերության արտադրության տարիների փորձ, տարբեր բնութագրերը կարող են հարմարեցվել պահանջարկի դեպքում:
Արտադրանքի ցուցադրում