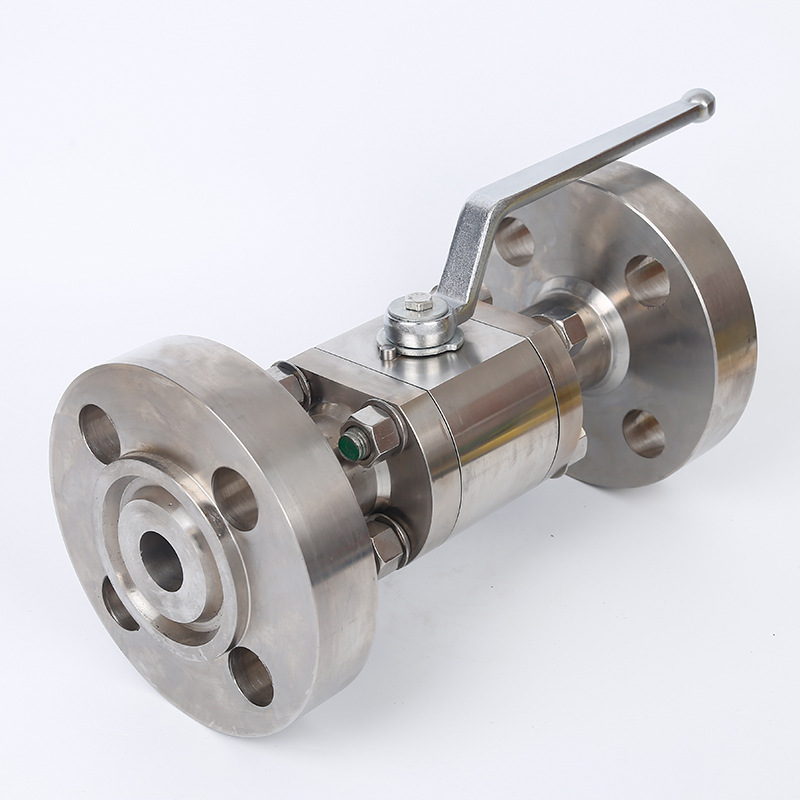
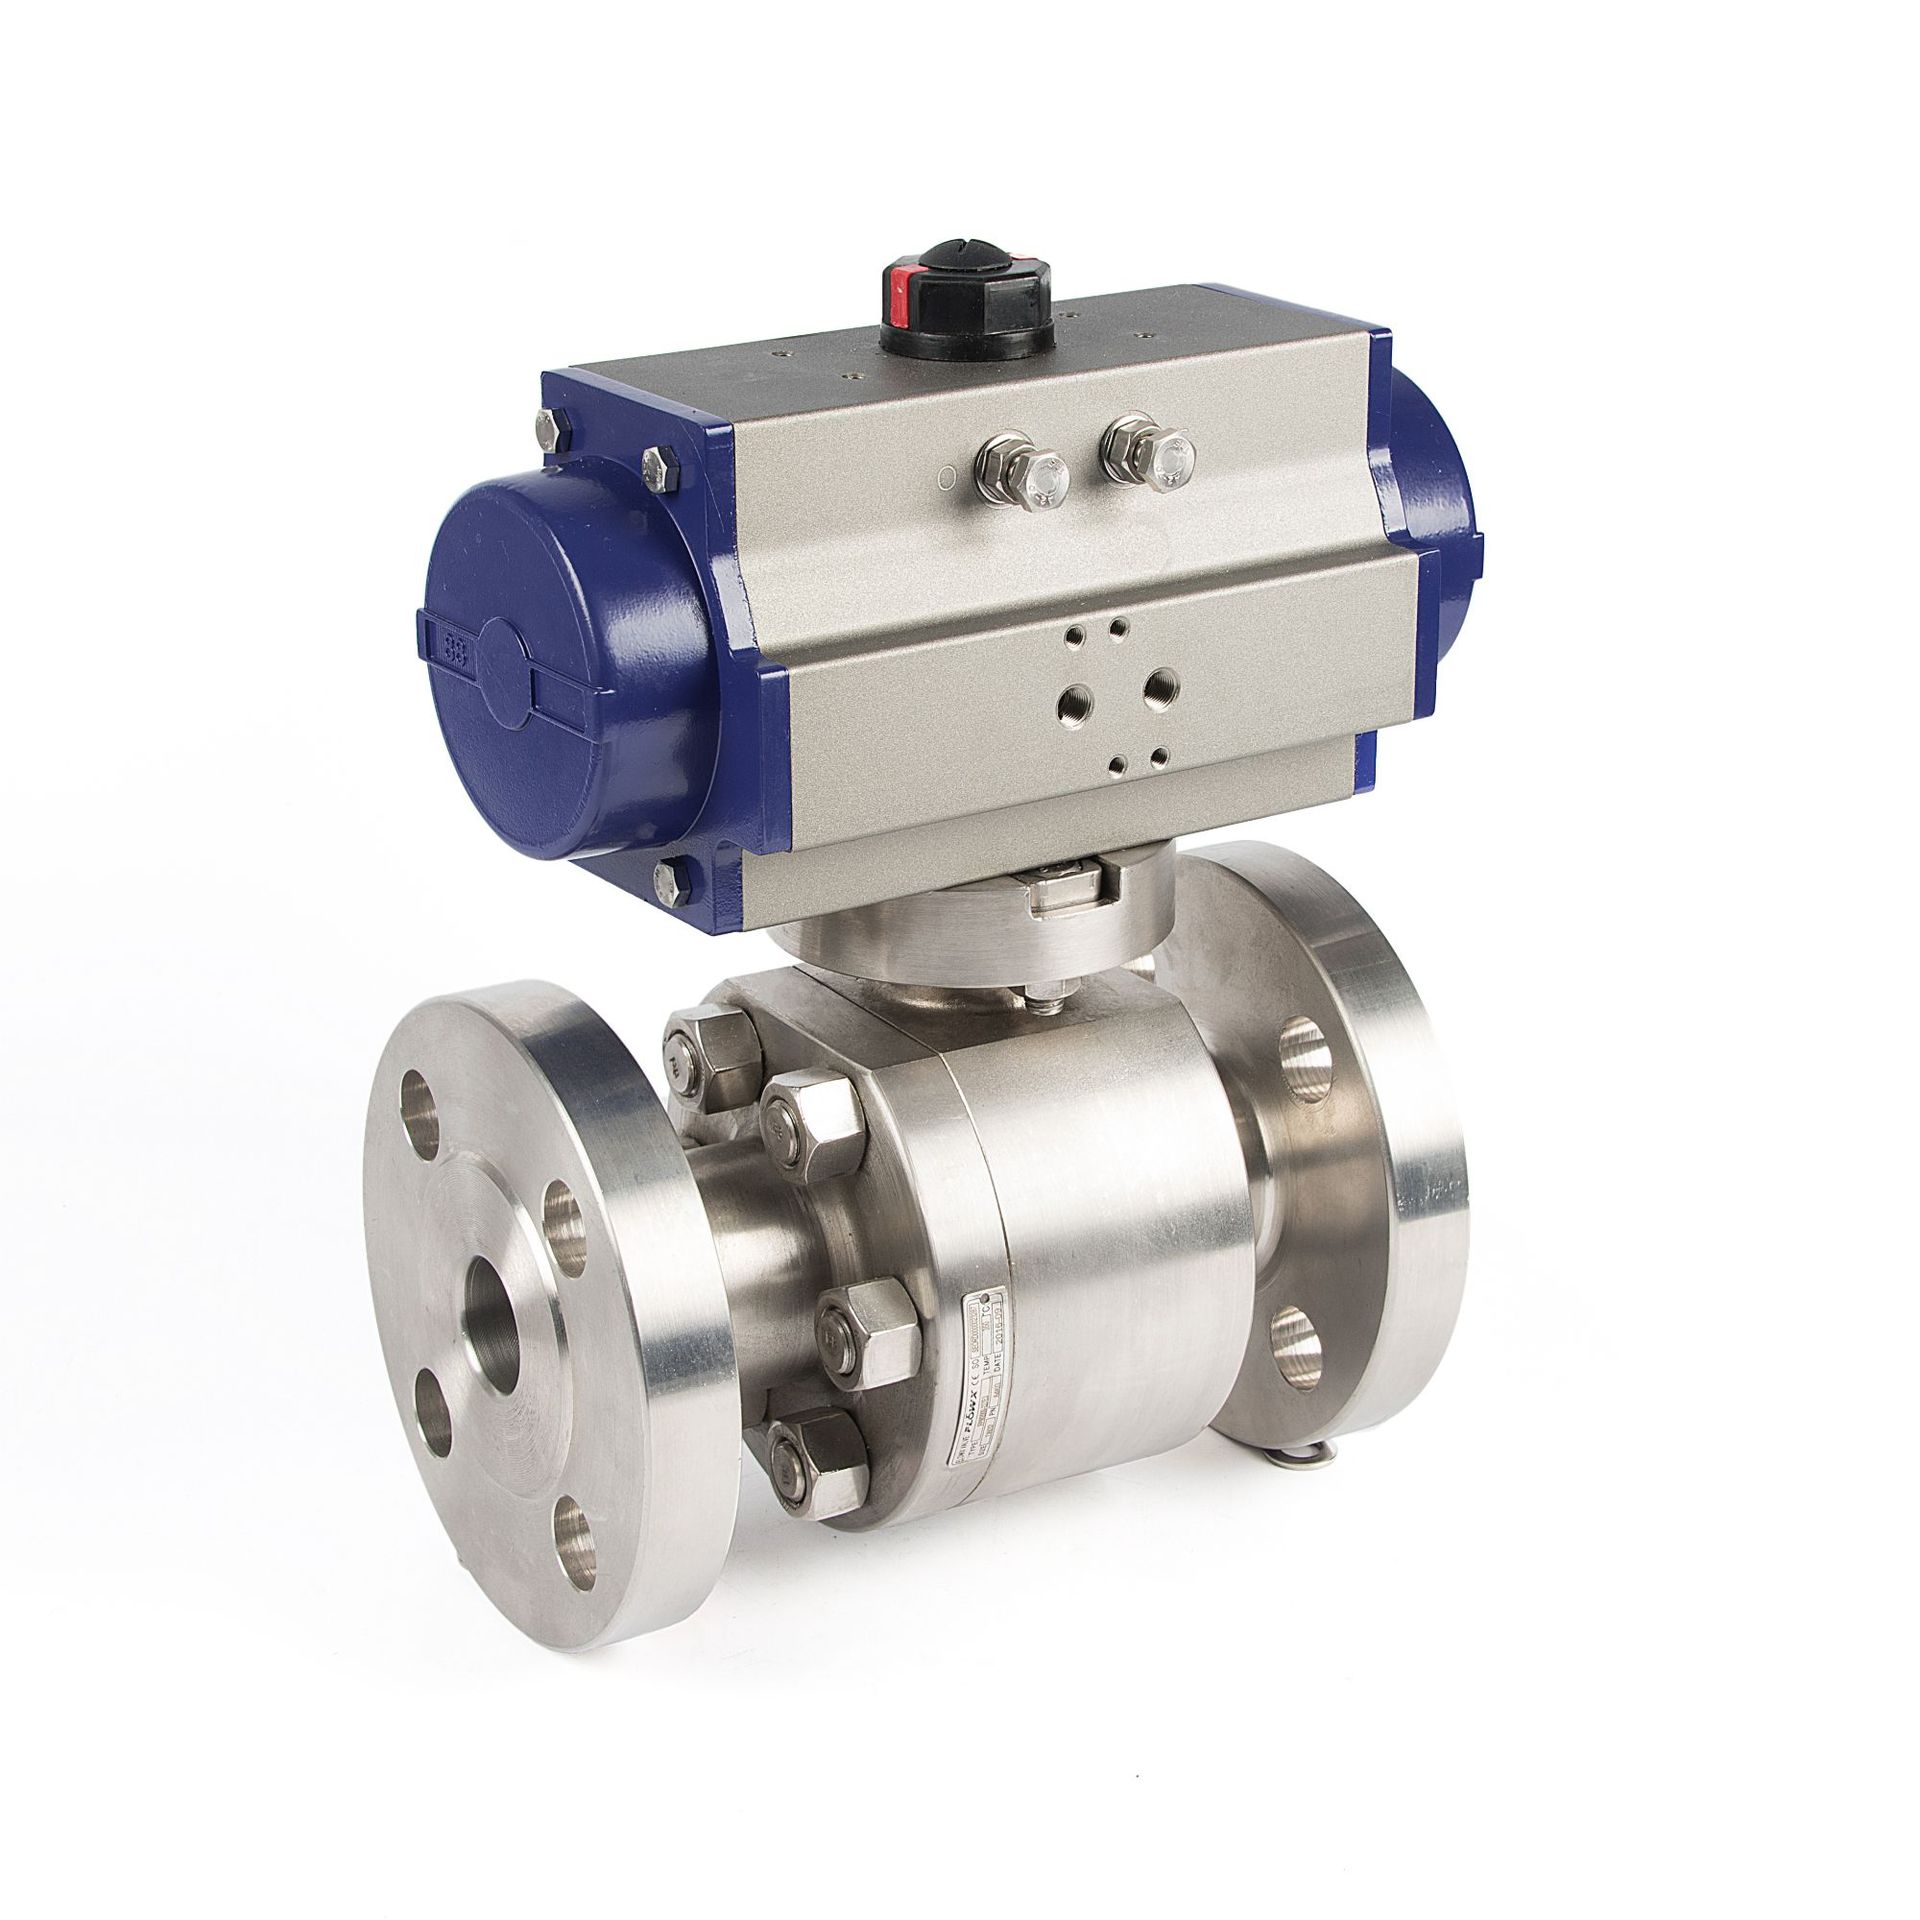
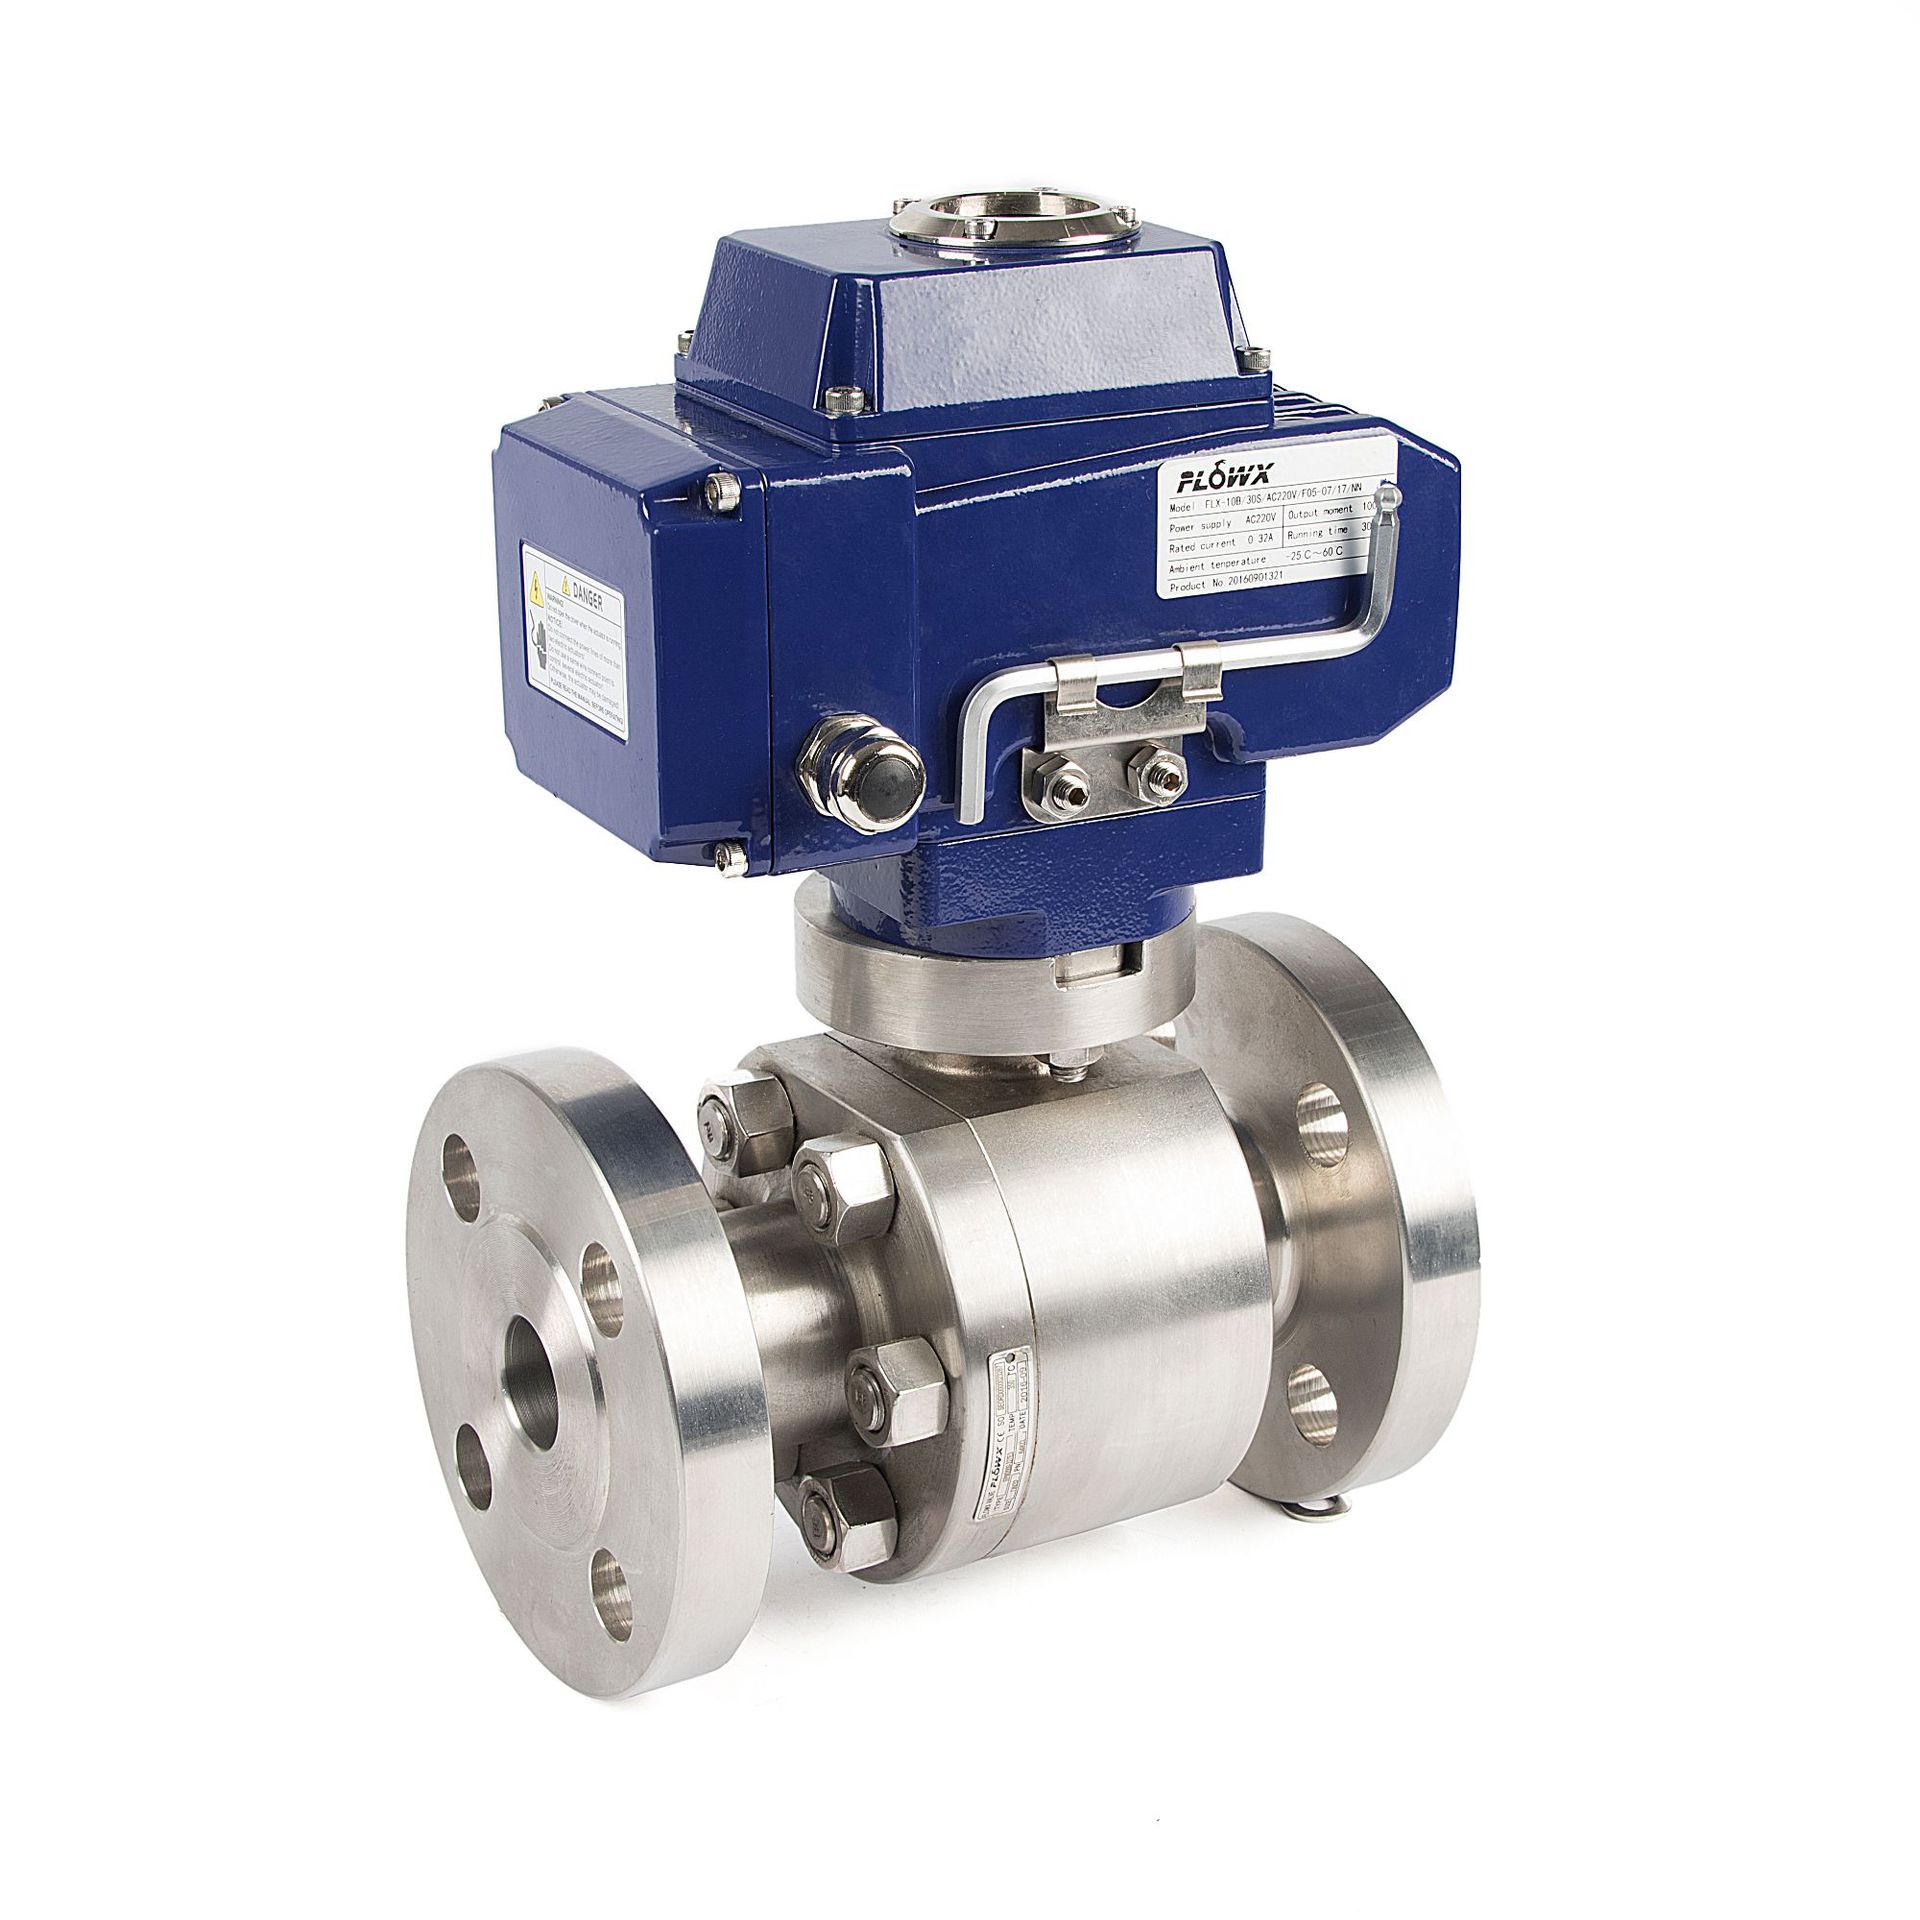
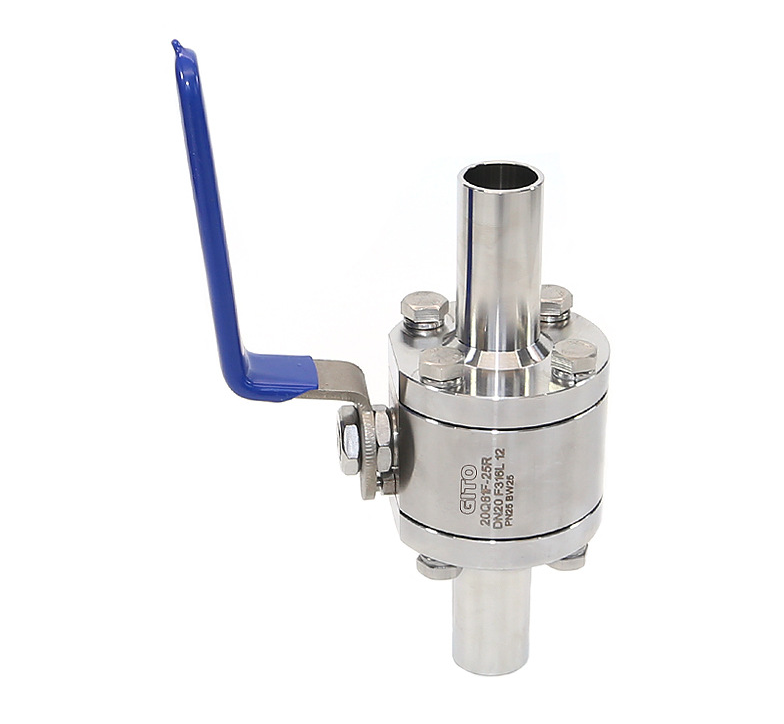
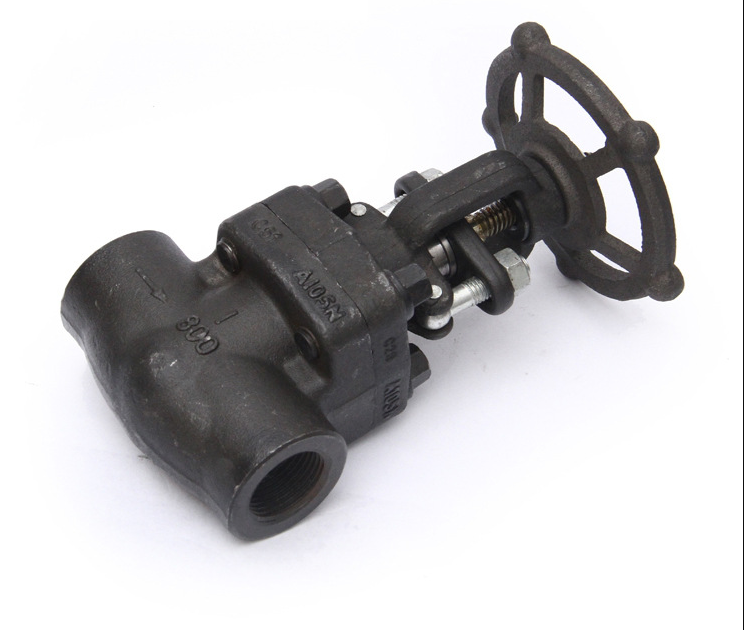
Gesmede, hittebestendige stalen kleppen voor hoge druk
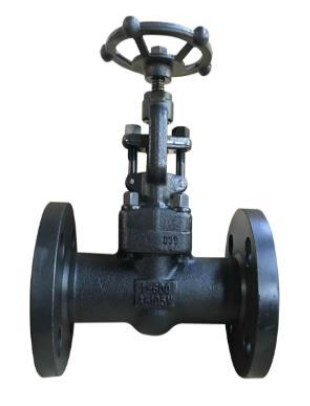
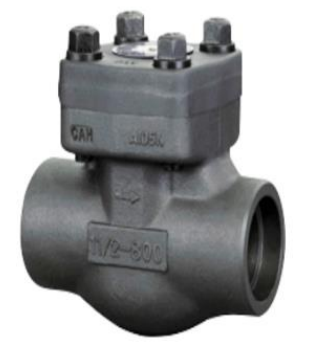
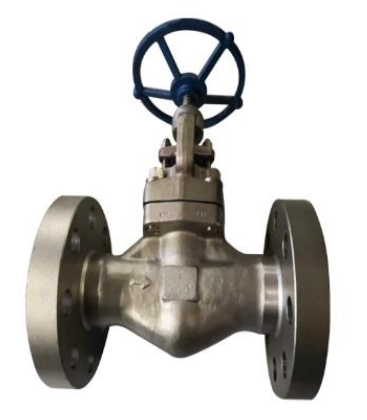
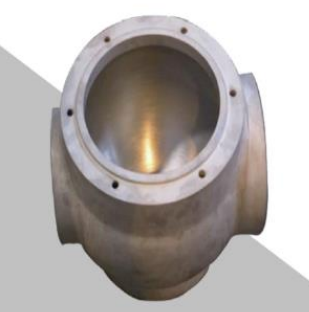
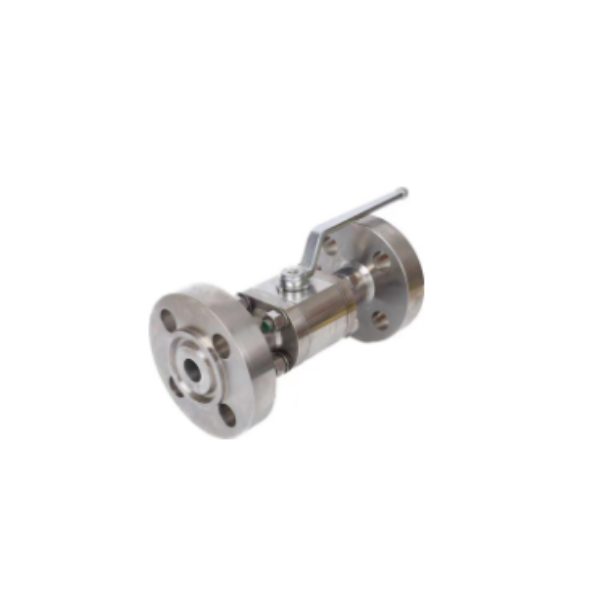
Er zijn overeenkomstige gesmede stalen regelseries voor schuifafsluiters, globeafsluiters en kogelafsluiters. Voor DN15-DN80 wordt matrijssmeden gebruikt, en voor DN80 en hoger wordt vrij smeden toegepast. Gelijktijdig multidirectioneel matrijssmeden (holle zilverproductietechnologie) wordt ook steeds vaker toegepast op hoogwaardige producten.
Functies
1. Eindige-elementenanalyse hielp bij het ontwerpen om de sterkte en het gewicht van het product te optimaliseren.
2. Op verzoek van de klant kunnen we laskappen, boutkappen en drukdichtende zelfdichtende kappen leveren.
3. Afhankelijk van de vraag van de klant kunnen wij multidirectionele matrijssmeedproducten met een grote diameter leveren.
4. Het kan alle gegoten stalen kleppen van het bedrijf omvatten, inclusief kleptype, druk, diameter en materiaal, aansluitwijze en transmissiewijze.
Multidirectioneel matrijs smeden verwijst naar het smeden van complexe vormen, zonder bramen, met kleine vertakkingen of met holtes, die worden verkregen door gebruik te maken van een gecombineerde matrijs, een eenmalige verhitting en een eenmalige persslag. Bovendien stelt dit zeer hoge eisen aan het tonnage van de smeedpers. In het verleden kon, vanwege de grote afmetingen van het verstelbare onderdeel met grote diameter, dit alleen worden gemaakt door zilver te verdelen en vervolgens te assembleren en te lassen. Bij multidirectioneel matrijs smeden kan niet alleen de vorm direct in één keer worden gesmeed, maar kan ook de interne holte worden meegesmeed, waardoor de sterkte en esthetiek van het werkstuk in de vezelrichting aanzienlijk worden verbeterd en de productiekosten worden verlaagd.
Procesverschil tussen gesmede kleppen en gegoten kleppen
Zowel bij het gieten als bij het smeden van kleppen heeft elk proces zijn eigen voordelen. Voor sommige projecten is de ene methode geschikter dan de andere, terwijl de andere methode voor andere doeleinden beter geschikt is. Hieronder staan de belangrijkste verschillen tussen gieten en smeden:
1. Krachtverschil:
Gegoten materialen hebben een lage sterkte omdat ze in een mal worden gegoten waarin het materiaal zich vrij kan vormen.
Gesmede materialen zijn sterker. Doordat ze een goed gedefinieerde korrelstructuur hebben, neemt hun mechanische sterkte toe wanneer ze onder druk worden gezet.
2. Geschikt voor holle vormen
Gieten heeft over het algemeen de voorkeur bij de productie van materialen met holle ruimtes of holtes.
Bij het smeden worden holtes en porositeit uit de samenstelling uitgesloten.
3. De uniformiteit is anders:
Gietmaterialen zijn niet altijd homogeen.
Gesmede materialen kunnen in een consistente vorm worden gebracht en hun structurele consistentie behouden.
4. Groottebeperking:
Gieten kent geen beperkingen qua grootte of vorm. Alle materialen worden immers eerst gesmolten voordat ze worden gevormd.
Materialen met een gewicht tot 50 kg kunnen worden gesmeed. Meer vermogen is nodig als het te smeden materiaal meer dan 50 kg weegt. In dat geval is gieten een alternatief.
5. Complexiteit
Gieten kan complexe patronen en vormen opleveren. Smeden richt zich meer op het produceren van uniforme en eenvoudige materialen.
6. Verschillende kosten:
Bij gieten wordt relatief goedkope apparatuur gebruikt. Machines die voor smeden worden gebruikt, zoals zware industriële matrijzen, zijn duurder.
Dit is een onderzoekspaper waarin onderzoekers van de Universiteit van Toledo het verschil vergeleken tussen een product dat op twee verschillende manieren geproduceerd is. De volgende conclusies worden getrokken:
De treksterkte van smeedstukken is 26% hoger dan die van gietstukken.
De vermoeiingssterkte van smeedstukken is 37% hoger dan die van gietstukken.
De vloeigrens van gietijzer bedraagt slechts 66% van die van smeedstaal.
De smeedstukken vertoonden een oppervlaktevermindering van 58% bij breuk door trekproeven. De oppervlakte van het gietstuk werd met 6% verminderd.