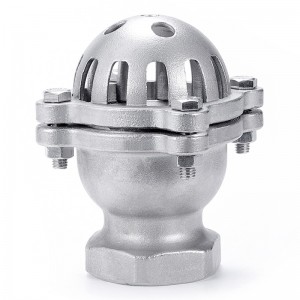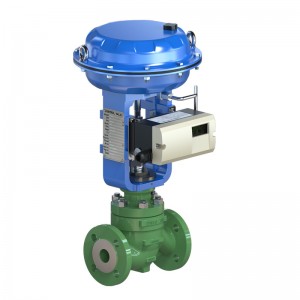
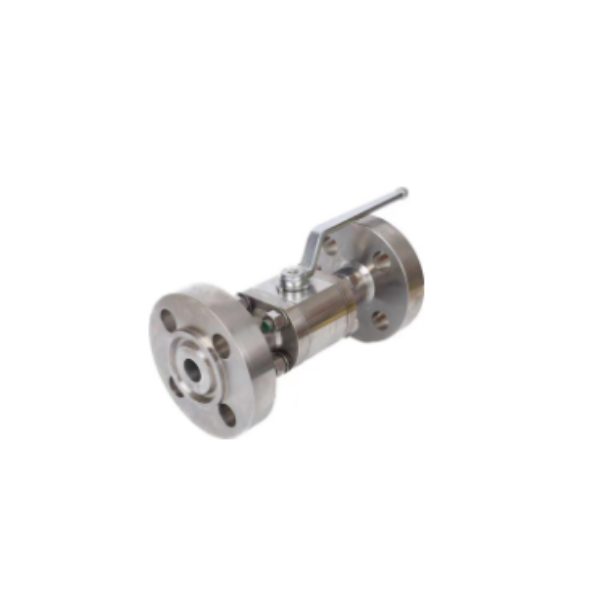
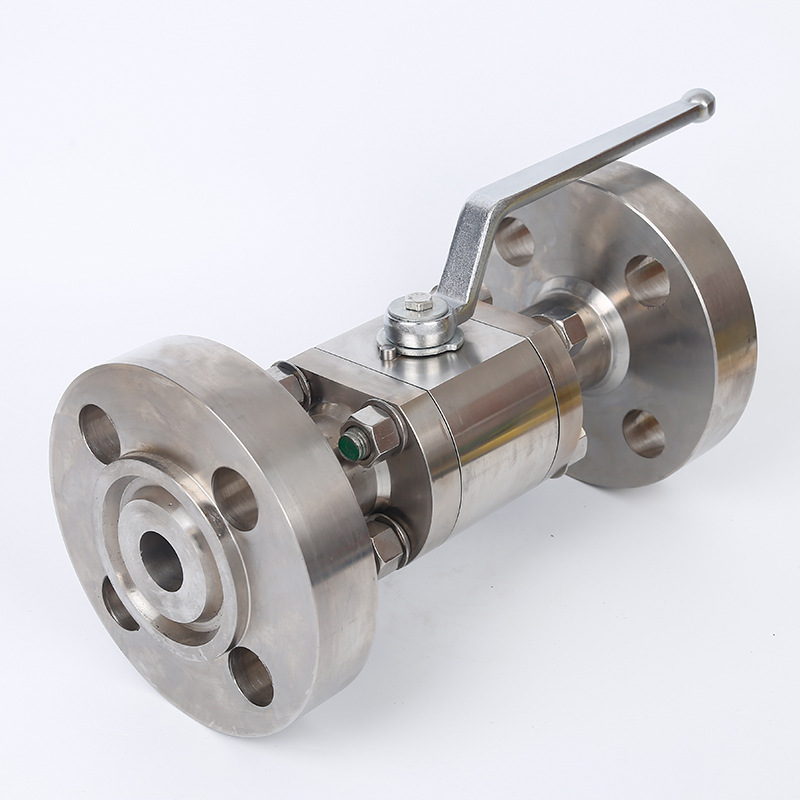
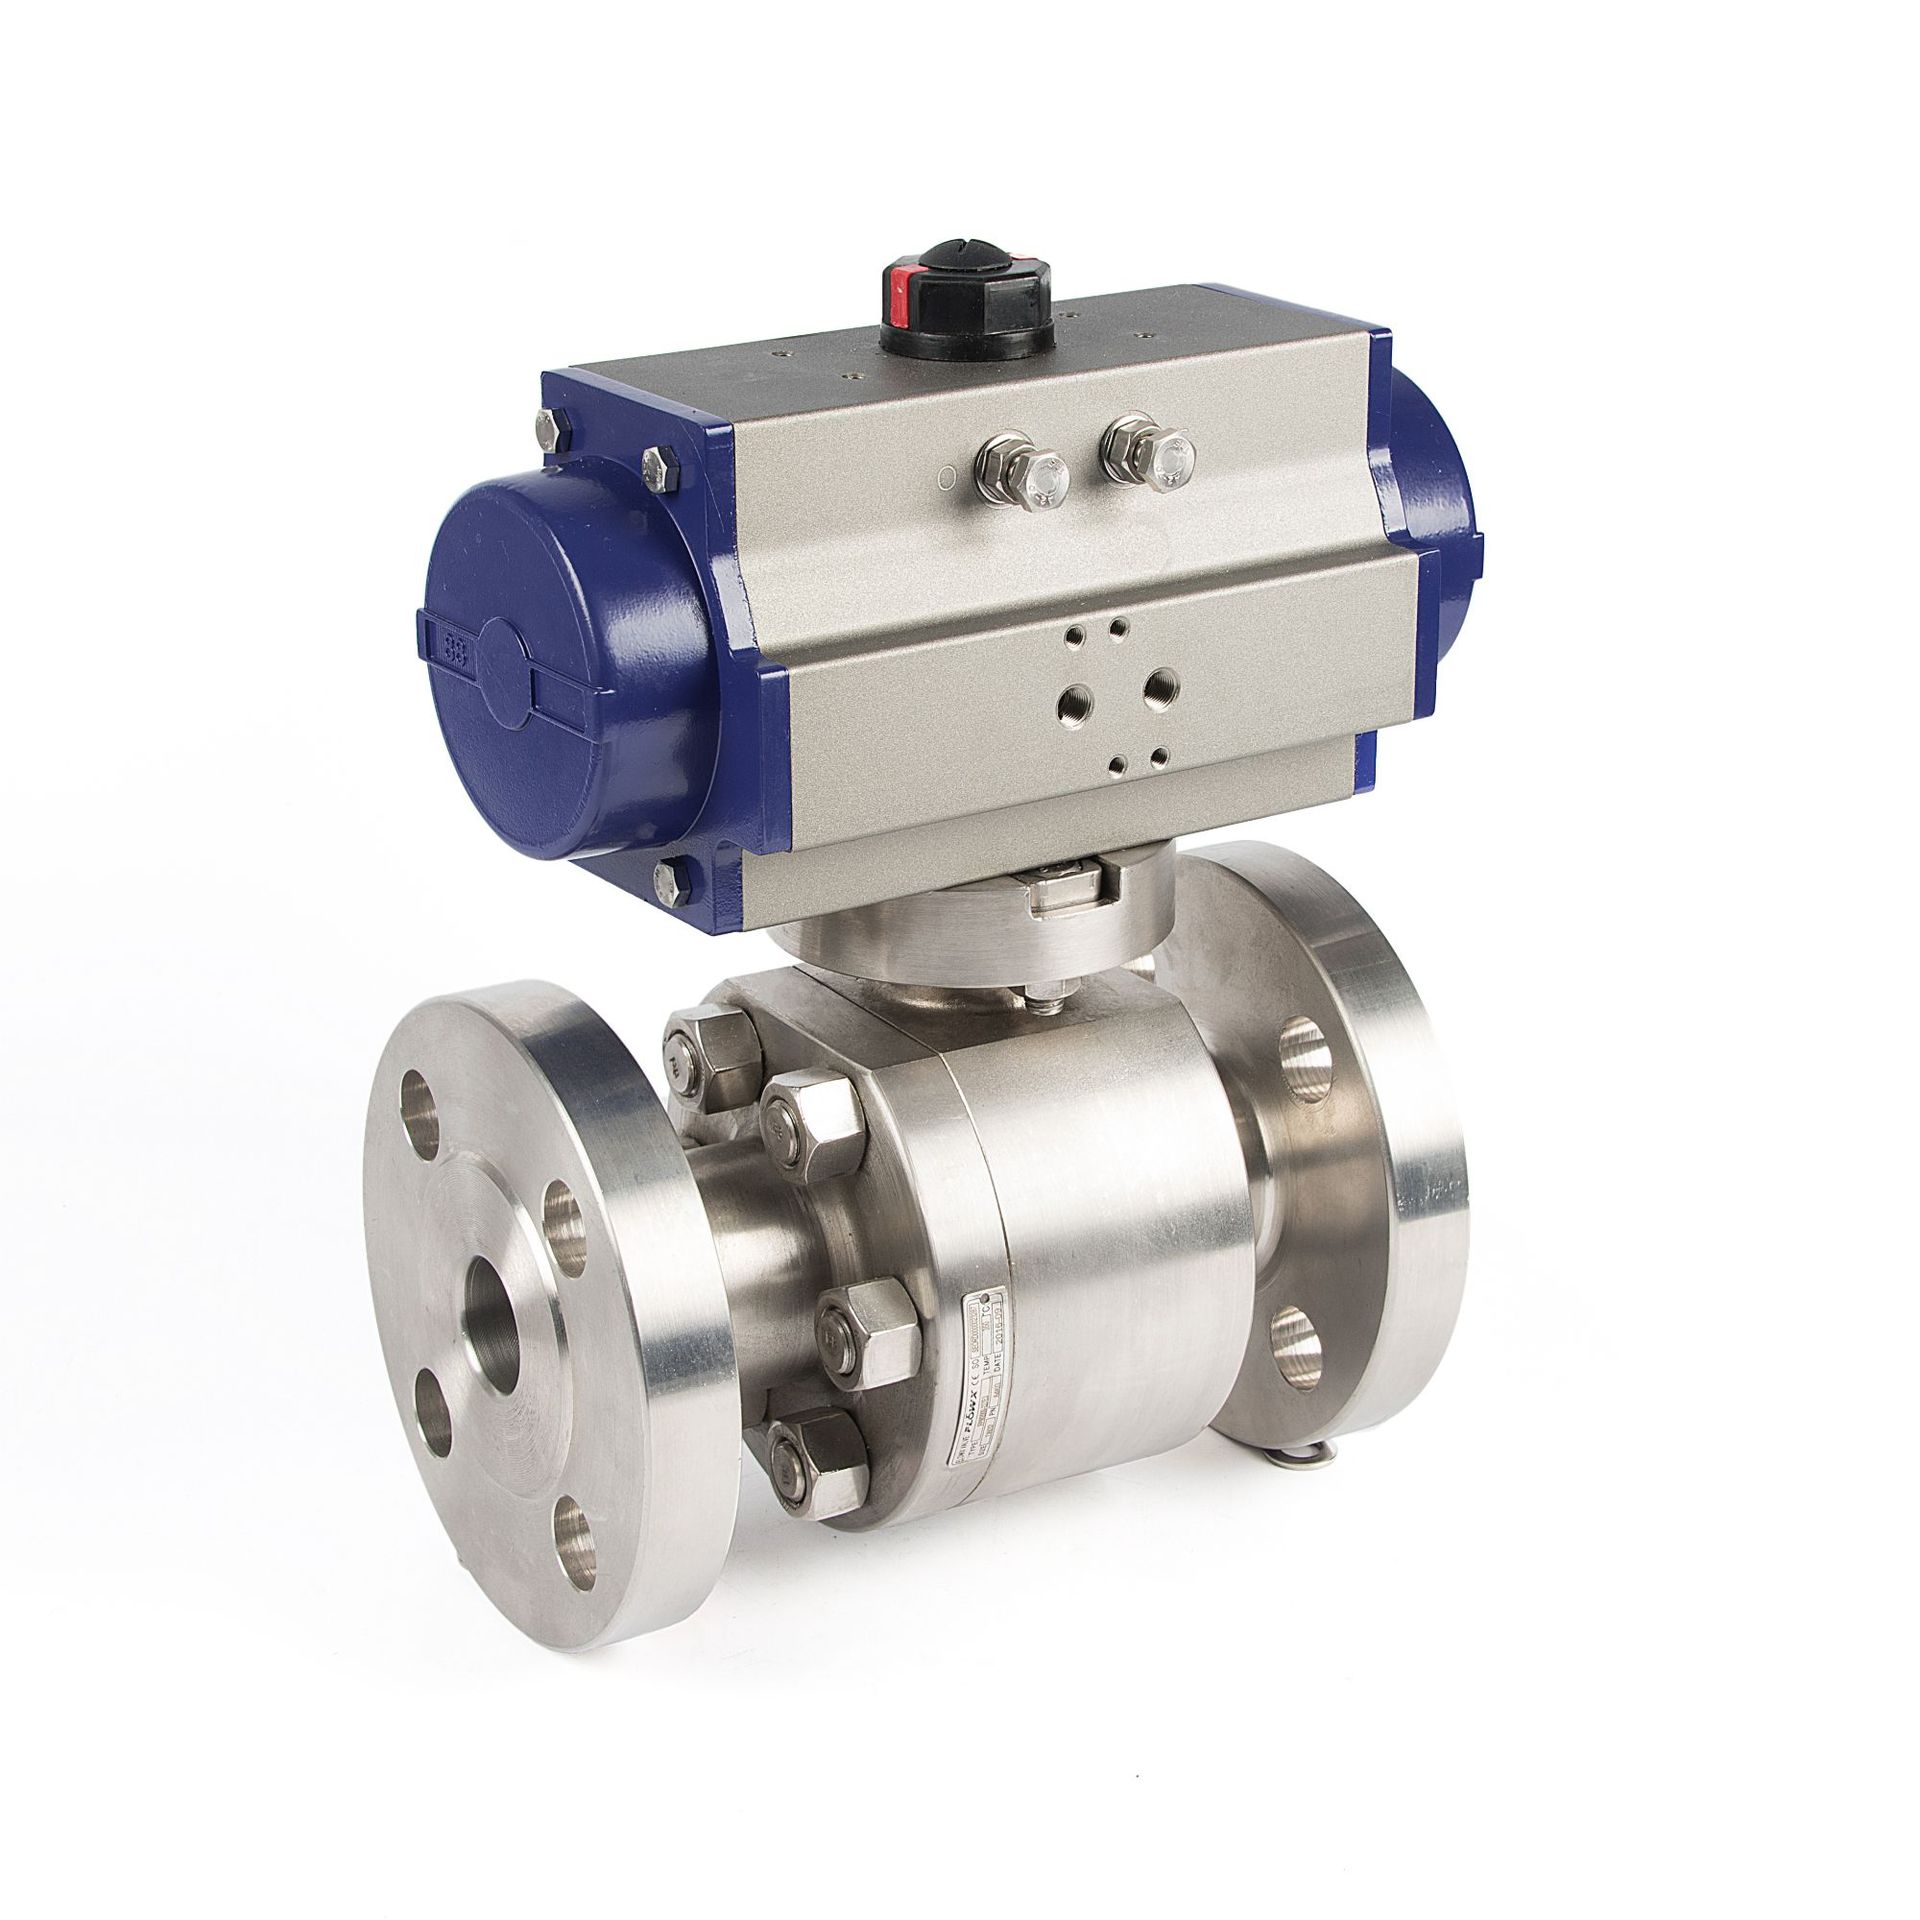
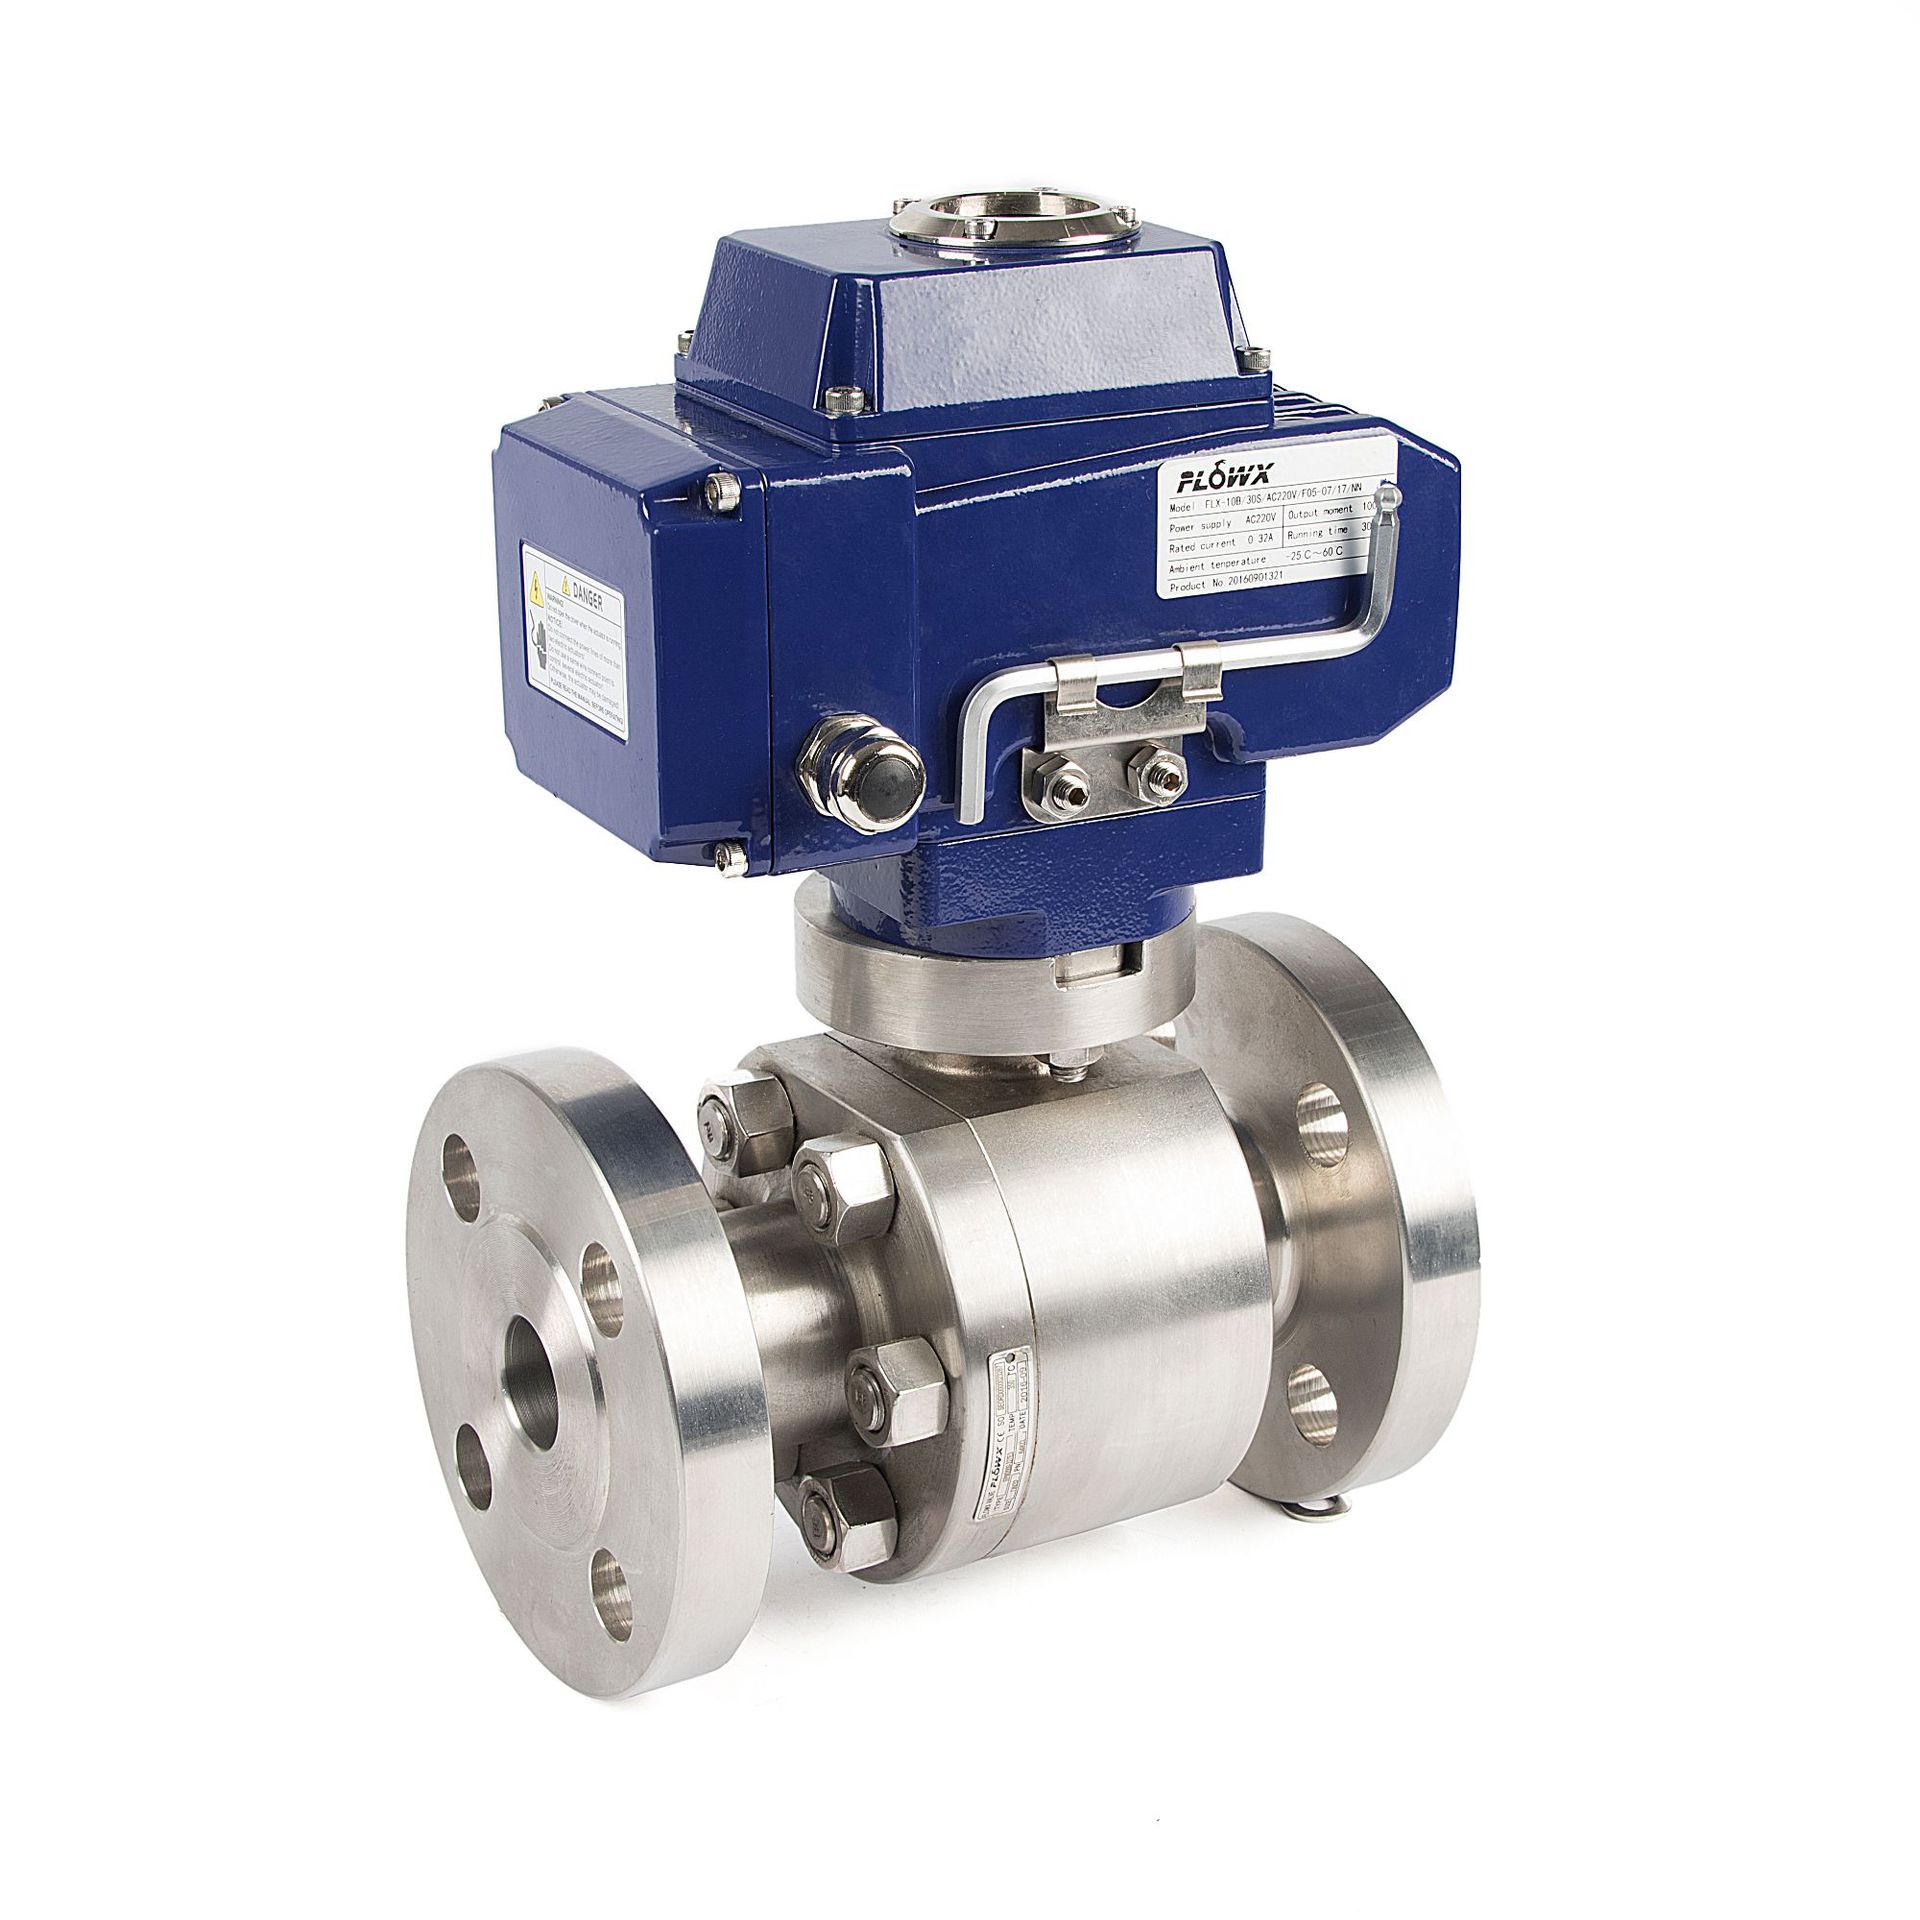
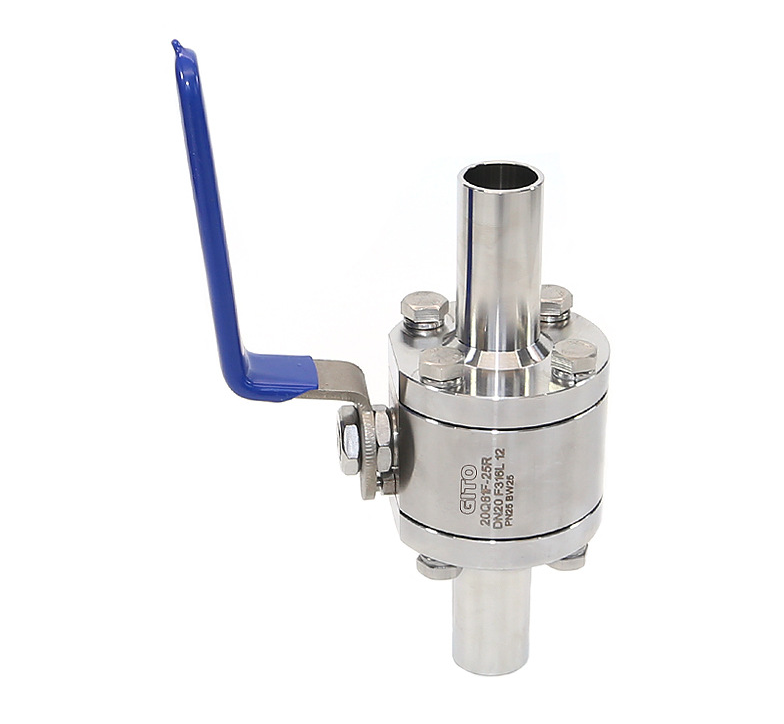
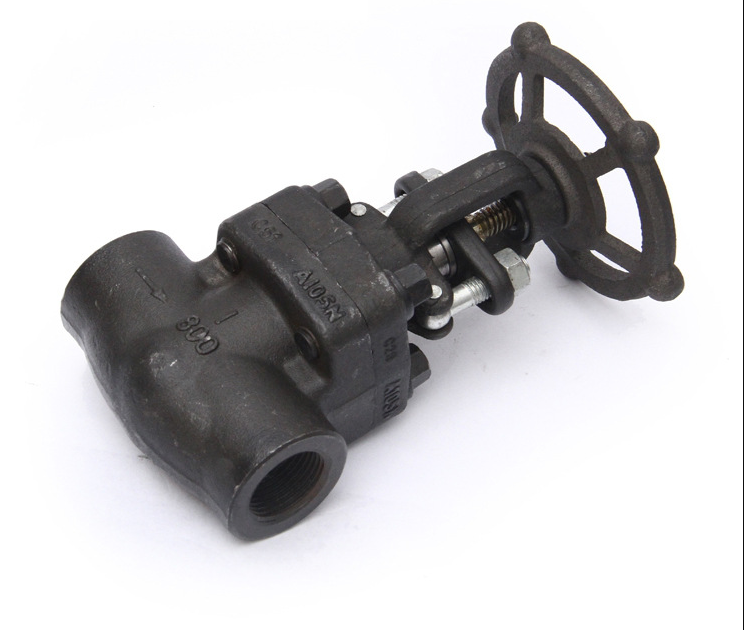
Van thép rèn chịu áp suất và nhiệt độ cao.
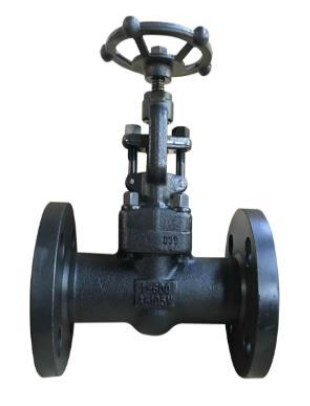
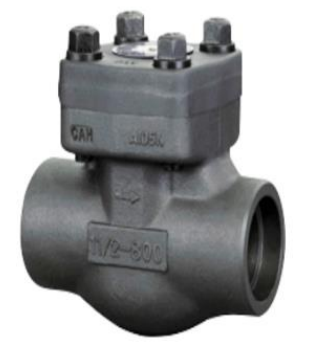
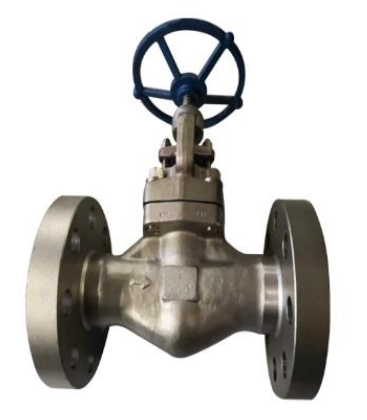
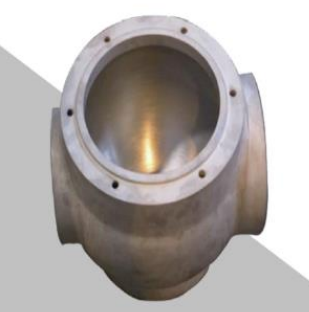
Có các dòng sản phẩm điều chỉnh bằng thép rèn tương ứng dành cho van cổng, van cầu và van bi. Phương pháp rèn khuôn được sử dụng cho DN15-DN80, và phương pháp rèn tự do được sử dụng cho ≥ DN80. Phương pháp rèn khuôn đa hướng đồng thời (công nghệ sản xuất bạc rỗng) cũng đang dần được áp dụng cho các sản phẩm cao cấp.
Đặc trưng
1. Phân tích phần tử hữu hạn hỗ trợ thiết kế để tối ưu hóa độ bền và trọng lượng sản phẩm.
2. Nắp hàn, nắp bắt vít và nắp tự bịt kín chịu áp suất có thể được cung cấp theo yêu cầu của khách hàng.
3. Theo yêu cầu của khách hàng, chúng tôi có thể cung cấp các sản phẩm rèn khuôn đa hướng đường kính lớn.
4. Nó có thể bao gồm tất cả các loại van thép đúc của công ty, bao gồm loại van, áp suất, đường kính và vật liệu, kiểu kết nối và kiểu truyền động.
Rèn khuôn đa hướng đề cập đến việc rèn các chi tiết có hình dạng phức tạp, không có gờ, nhiều nhánh nhỏ hoặc có khoang rỗng, được thực hiện bằng cách sử dụng khuôn kết hợp, nung nóng một lần và ép một lần. Hơn nữa, phương pháp này đòi hỏi lực ép rất cao. Trước đây, do kích thước lớn của các chi tiết có đường kính lớn, nên chỉ có thể chế tạo bằng cách chia nhỏ phôi rồi lắp ráp và hàn lại với nhau. Nếu sử dụng phương pháp rèn khuôn đa hướng, không chỉ hình dạng có thể được rèn trực tiếp trong một lần nung nóng mà cả khoang rỗng bên trong cũng có thể được rèn liền mạch, giúp cải thiện đáng kể độ bền và tính thẩm mỹ của phôi theo hướng thớ, đồng thời giảm chi phí sản phẩm.
Sự khác biệt về quy trình giữa van rèn và van đúc
Đối với việc đúc và rèn van, mỗi quy trình đều có những ưu điểm riêng. Một số dự án ưu tiên phương pháp này hơn phương pháp kia, và phương pháp còn lại lại phù hợp hơn với những dự án khác. Dưới đây chúng tôi liệt kê những điểm khác biệt chính giữa đúc và rèn:
1. Sự khác biệt về sức mạnh:
Vật liệu đúc có độ bền thấp vì chúng được đổ vào một khuôn rỗng cho phép vật liệu định hình tự do.
Vật liệu rèn có độ bền cao hơn. Bởi vì chúng có cấu trúc hạt được xác định rõ ràng, việc nén bằng lực sẽ làm tăng độ bền cơ học của chúng.
2. Thích hợp cho các hình dạng rỗng
Phương pháp đúc thường được ưa chuộng để sản xuất các vật liệu có chứa các khoảng trống hoặc hốc rỗng.
Quá trình rèn loại bỏ các lỗ rỗng và độ xốp khỏi thành phần của sản phẩm.
3. Độ đồng nhất khác nhau:
Vật liệu đúc không phải lúc nào cũng đồng nhất.
Vật liệu rèn có thể được tạo hình thành hình dạng nhất quán và duy trì tính ổn định về cấu trúc.
4. Giới hạn kích thước:
Đúc không có bất kỳ giới hạn nào về kích thước hoặc hình dạng. Bởi vì tất cả các vật liệu sẽ được nung chảy trước khi tạo hình.
Các vật liệu có trọng lượng lên đến 50 kg có thể được rèn. Cần công suất cao hơn nếu vật liệu cần rèn nặng hơn 50 kg. Trong trường hợp này, đúc sẽ là phương án thay thế.
5. Độ phức tạp
Đúc có thể tạo ra các hoa văn và hình dạng phức tạp. Rèn tập trung hơn vào việc sản xuất các vật liệu đồng nhất và đơn giản.
6. Chi phí khác nhau:
Đúc sử dụng thiết bị tương đối rẻ tiền. Máy móc dùng cho quá trình rèn, chẳng hạn như khuôn công nghiệp hạng nặng, thì đắt hơn.
Đây là một bài nghiên cứu do các nhà nghiên cứu tại Đại học Toledo thực hiện, so sánh sự khác biệt giữa một sản phẩm được sản xuất theo hai cách khác nhau. Các kết luận được đưa ra như sau:
Độ bền kéo của sản phẩm rèn cao hơn 26% so với sản phẩm đúc.
Độ bền mỏi của sản phẩm rèn cao hơn 37% so với sản phẩm đúc.
Độ bền kéo của gang chỉ bằng 66% so với thép rèn.
Các sản phẩm rèn có diện tích giảm 58% khi bị kéo đến khi đứt. Diện tích của sản phẩm đúc giảm 6%.