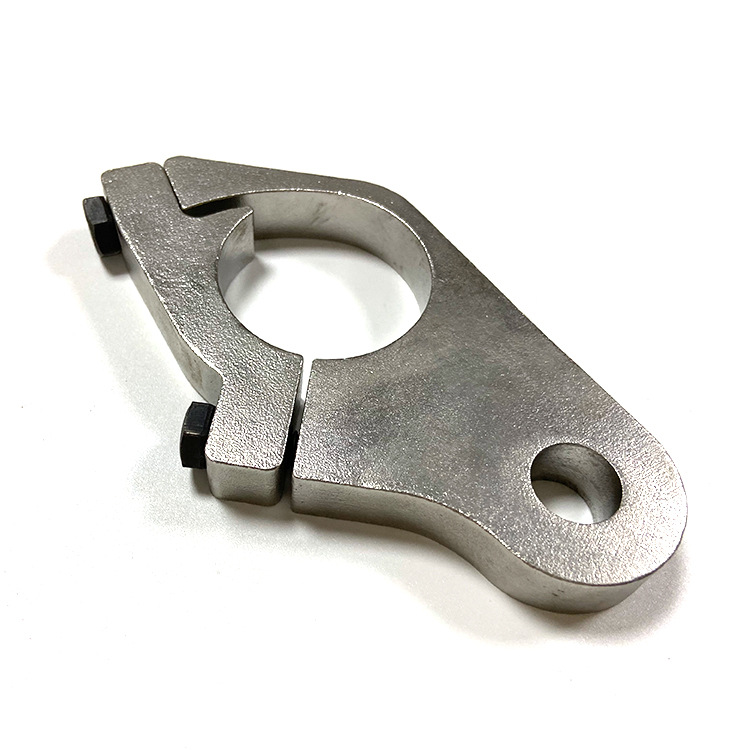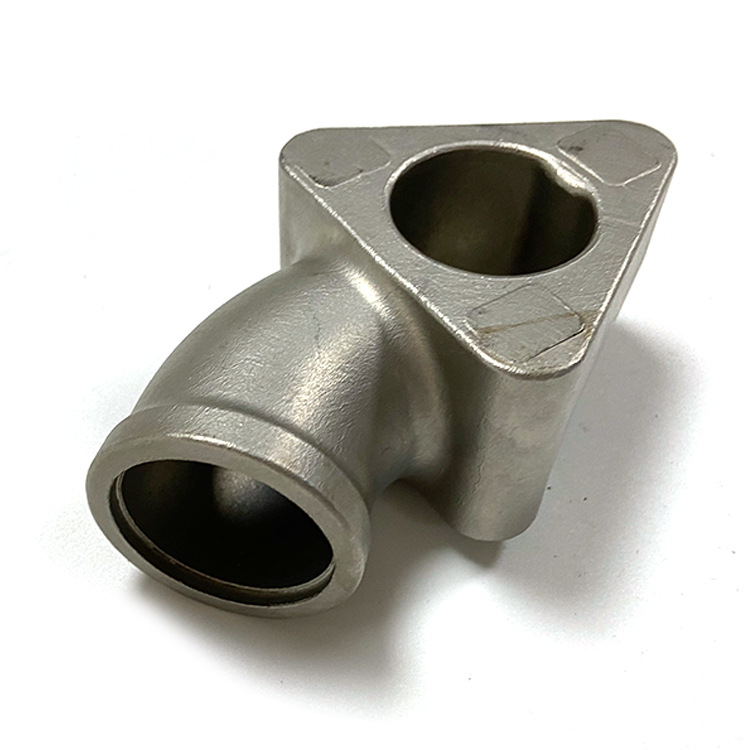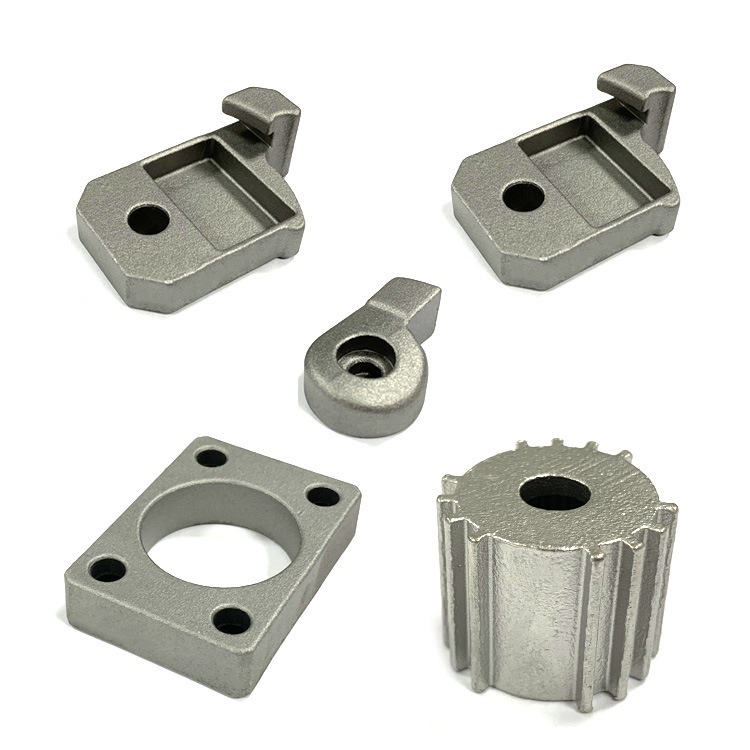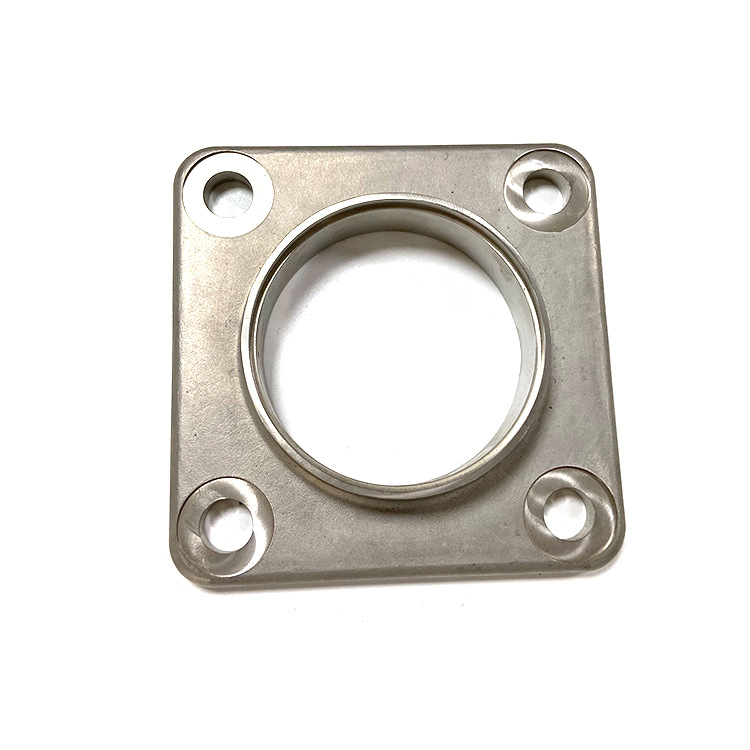
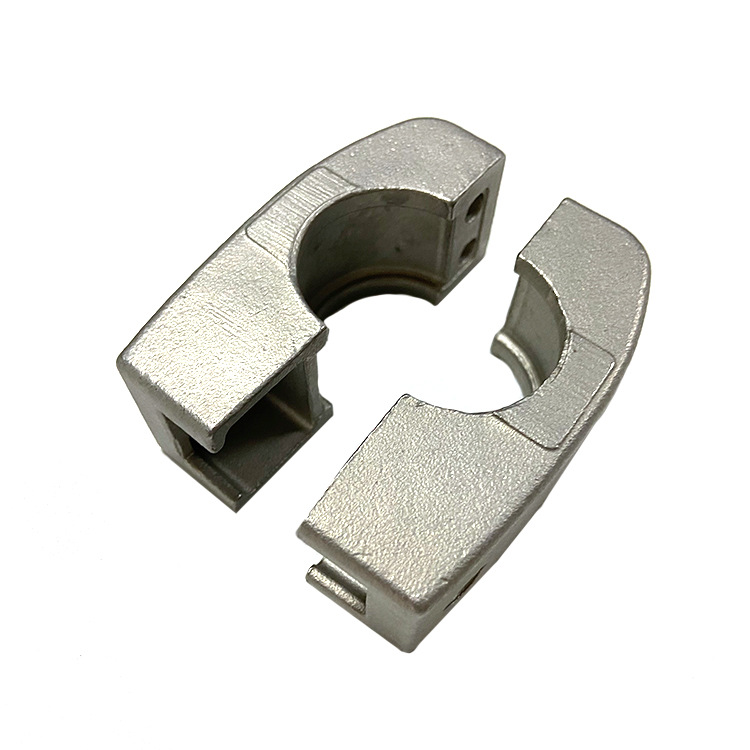
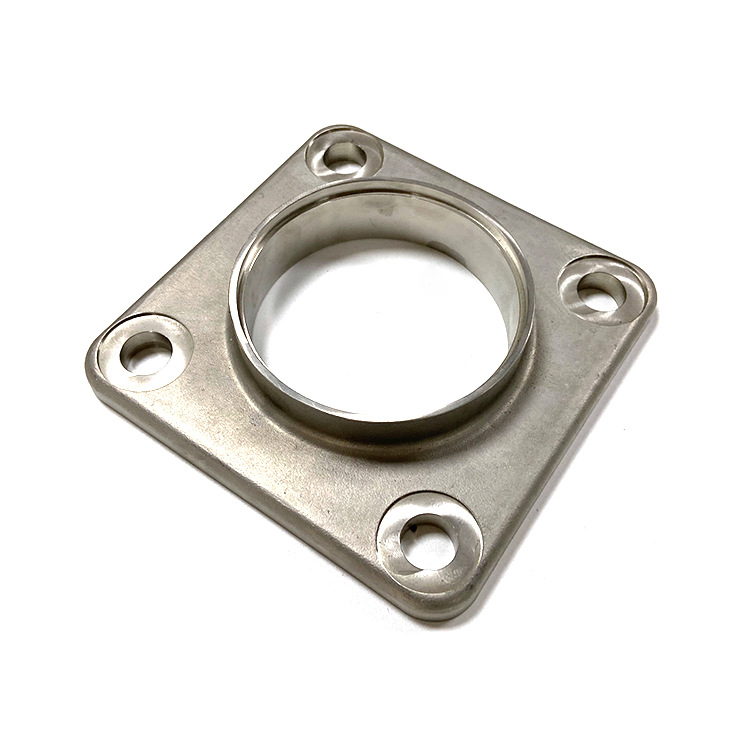
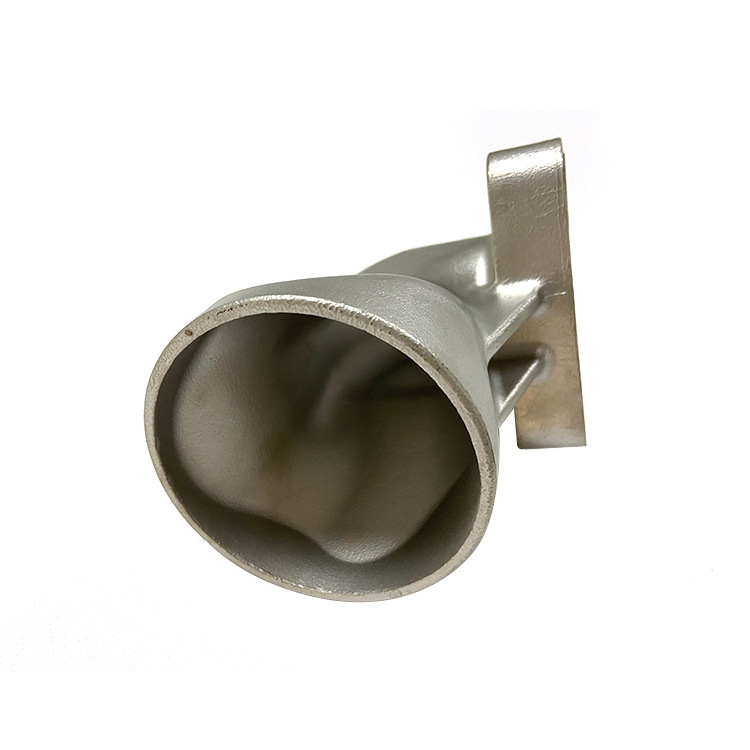
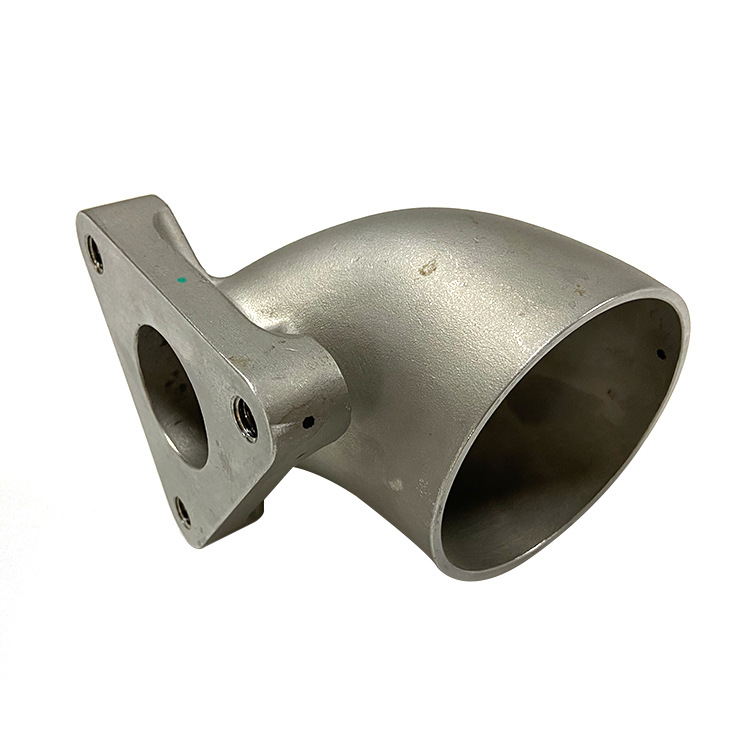
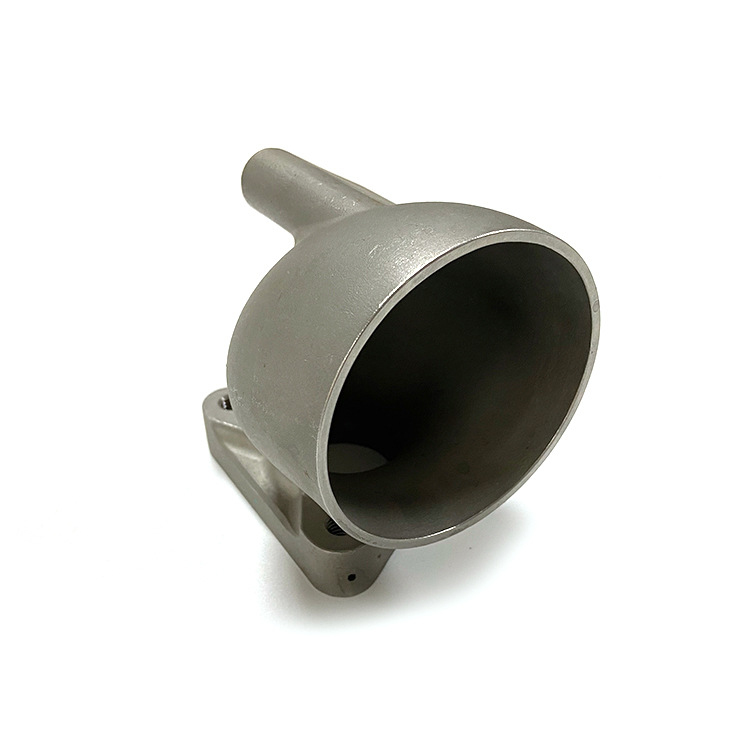
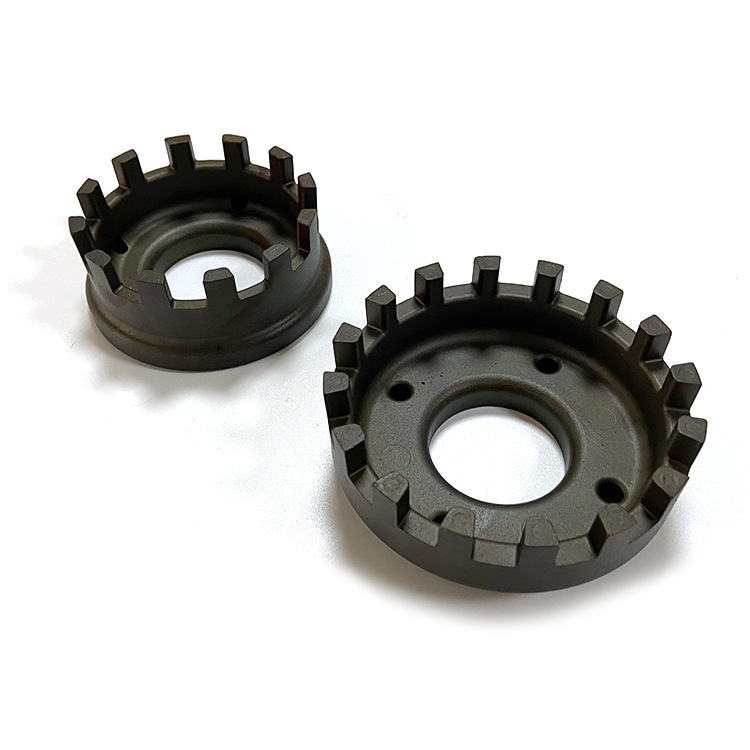
Sérsniðnar fjárfestingarsteypur / nákvæmnissteypuhlutir
Eiginleikar
Fjárfestingarsteypur hafa mikla víddarnákvæmni, almennt allt að CT4-6 (CT10~13 fyrir sandsteypu, CT5~7 fyrir dælusteypu). Vegna flækjustigs fjárfestingarsteypuferlisins eru auðvitað margir þættir sem hafa áhrif á víddarnákvæmni steypunnar, svo sem rýrnun efnisins í moldinu, aflögun fjárfestingarmótsins, breytingar á línustærð skeljarinnar við upphitun og kælingu, rýrnunarhraði málmblöndunnar og aflögun steypunnar við storknunarferlið o.s.frv., svo þó að víddarnákvæmni venjulegra fjárfestingarsteypna sé mikil, þarf enn að bæta samræmi hennar (víddarsamkvæmni steypna sem nota miðlungs og hátt hitastigsvax ætti að bæta verulega).
Kostur
Stærsti kosturinn við fjárfestingarsteypu er að vegna mikillar víddarnákvæmni og yfirborðsáferðar fjárfestingarsteypunnar er hægt að draga úr vinnsluvinnu og aðeins er hægt að skilja eftir lítið magn af vinnslumátt á hlutum með hærri kröfum, og jafnvel sumum steypum er aðeins hægt að nota slípun og fægingu og það er hægt að nota það án vinnslu. Það má sjá að fjárfestingarsteypuaðferðin getur sparað verulega vinnutíma í vélbúnaði og vinnslu og sparað verulega málmhráefni.
Annar kostur við fjárfestingarsteypuaðferðina er að hún getur steypt flóknar steypur úr ýmsum málmblöndum, sérstaklega steypur úr ofurálblöndum. Til dæmis er varla hægt að mynda blöð þotuhreyfla með vélrænni vinnslutækni, þar sem útlínur þeirra og innra holrými eru straumlínulagaðar. Fjárfestingarsteypuferlið getur ekki aðeins náð fjöldaframleiðslu heldur einnig tryggt samræmi steypunnar og forðast spennuþjöppun í hníflínum sem eftir eru eftir vinnslu.
Ferli
Nákvæm steypuferli
1. Mótið er smíðað eftir mismunandi lögun vara. Mótið er skipt í efri og neðri deyja og er klárað með ítarlegum ferlum eins og beygju, heflun, fræsingu, etsun og rafmagnsneistum. Lögun og stærð holunnar eru í samræmi við helming vörunnar. Þar sem vaxmótið er aðallega notað til iðnaðarvaxpressunar er notað álfelgur með lágt bræðslumark, lágt hörku, lágar kröfur, ódýrt verð og létt þyngd sem mót.
2. Notið mót úr álblöndu til að framleiða mikið magn af iðnaðarvax-kjarnalíkönum. Við venjulegar aðstæður getur iðnaðarvax-kjarnalíkan aðeins samsvarað óblandaðri vöru.
3. Að fínpússa jaðarinn í kringum vaxlíkanið og líma mörg vaxlíkön á undirbúið skurðarhaus eftir að þau hafa verið afgreidd. Þetta skurðarhaus er einnig iðnaðarvax sem framleitt er úr kjarnalíkaninu. (Það lítur út eins og tré)
4. Húðið fjölmörgu vaxmynstrin sem fest eru á pressuhausinn með iðnaðarlími og úðið jafnt fyrsta laginu af fínum sandi (tegund af eldföstum sandi, hitaþolinn, venjulega kísil-sandur). Sandkornin eru mjög smá og fín, sem tryggir að yfirborð lokaútgáfunnar sé eins slétt og mögulegt er.
5. Látið vaxlíkanið, sem úðað hefur verið með fyrsta lagi af fínum sandi, þorna náttúrulega við stofuhita (eða fastan hita), en það getur ekki haft áhrif á lögunarbreytingu innra vaxlíkansins. Náttúrulegur þornunartími fer eftir flækjustigi vörunnar sjálfrar. Fyrsti loftþurrkunartími steypunnar er um 5-8 klukkustundir.
6. Eftir fyrstu sandúðunina og náttúrulega loftþurrkun, haldið áfram að bera iðnaðarlím (kísillausn) á yfirborð vaxlíkansins og úðið öðru sandlaginu. Agnastærð annars sandlagsins er stærri en í fyrra fyrsta sandlaginu. Ef stórt er, þá þykkt. Eftir að öðru sandlaginu er úðað, látið vaxlíkanið þorna náttúrulega við stillt fast hitastig.
7. Eftir aðra sandblástur og náttúrulega loftþurrkun eru þriðju sandblástur, fjórðu sandblástur, fimmtu sandblástur og aðrar aðferðir framkvæmdar á svipaðan hátt. Kröfur: - Stillið fjölda blástursskipta eftir kröfum um yfirborð vörunnar, rúmmálsstærð, eiginþyngd o.s.frv. Almennt er fjöldi sandblásturs 3-7 sinnum. - Stærð sandkornanna í hverri sandblástur er mismunandi. Venjulega eru sandkornin í síðari ferli þykkari en sandkornin í fyrra ferli og þurrktíminn er einnig mismunandi. Almennt er framleiðsluferlið við að slípa heilt vaxlíkan um 3 til 4 daga.
8. Fyrir bökunarferlið er vaxmótið, sem hefur lokið sandblástursferlinu, jafnt húðað með lagi af hvítum iðnaðarlatexi (sílikonlausn) til að binda og storkna sandmótið og innsigla vaxmótið. Undirbúið bökunarferlið. Á sama tíma, eftir bökunarferlið, getur það einnig aukið brothættni sandmótsins, sem er þægilegt til að brjóta sandlagið og taka út eyðublaðið.
9. Bakstursferli Setjið vaxmótið á móthausinn og lokið við sandblástur og loftþurrkun í sérstakan málmþéttan ofn til upphitunar (algengt er að nota gufuofn sem brennir steinolíu). Þar sem bræðslumark iðnaðarvaxs er ekki hátt er hitastigið um 150°C. Þegar vaxmótið er hitað og brætt rennur vaxvatn út eftir hliðinu. Þetta ferli kallast afvaxun. Vaxlíkanið sem hefur verið vaxað af er bara tómt sandskel. Lykillinn að nákvæmri steypu er að nota þetta tóma sandskel. (Almennt er hægt að nota þessa tegund af vaxi aftur og aftur, en þessi vax þarf að sía aftur, annars mun óhreint vax hafa áhrif á yfirborðsgæði eyðublaðsins, svo sem: holur í yfirborðssandi, pitting og einnig áhrif á rýrnun nákvæmnisteypuafurða).
10. Bakun sandskeljarinnar Til að gera vaxlausa sandskelina sterkari og stöðugri verður að baka sandskelina áður en vatni úr ryðfríu stáli er hellt yfir hana, venjulega í mjög háum hita (um 1000 °C) ofni.
11. Hellið ryðfríu stálvatninu, sem hefur leyst upp í vökva við háan hita, í vaxlausa sandskelina og fyllið fljótandi ryðfría stálvatnið rýmið í fyrra vaxmótinu þar til það er alveg fullt, þar með talið miðhluta móthaussins.
12. Þar sem efnum úr mismunandi íhlutum verður blandað saman í ryðfríu stálkatlinum verður verksmiðjan að greina hlutfall efnanna. Síðan skal stilla og losa í samræmi við nauðsynlegt hlutfall, svo sem að auka þessa þætti til að ná fram tilætluðum áhrifum.
13. Eftir að fljótandi ryðfría stálið hefur kólnað og storknað, er ysta sandhjúpurinn mulinn með hjálp vélrænna verkfæra eða mannafla, og fasta ryðfría stálið sem kemur í ljós er í laginu eins og upprunalega vaxlíkanið, sem er loka eyðublaðið sem þarf. Síðan er það skorið eitt af öðru, aðskilið og grófslípað til að verða eitt eyðublað.
14. Skoðun á eyðublaðinu: Ef blöðrur og svitaholur eru á yfirborðinu verður að gera við eyðublaðið með argonbogasveiningu og ef það er alvarlegt ætti að setja það aftur í ofninn eftir að úrgangurinn hefur verið hreinsaður.
15. Þrif á eyðublöðum: Þau eyðublöð sem standast skoðun verða að fara í gegnum hreinsunarferlið.
16. Framkvæmið aðrar aðferðir þar til fullunnin vara er komin.
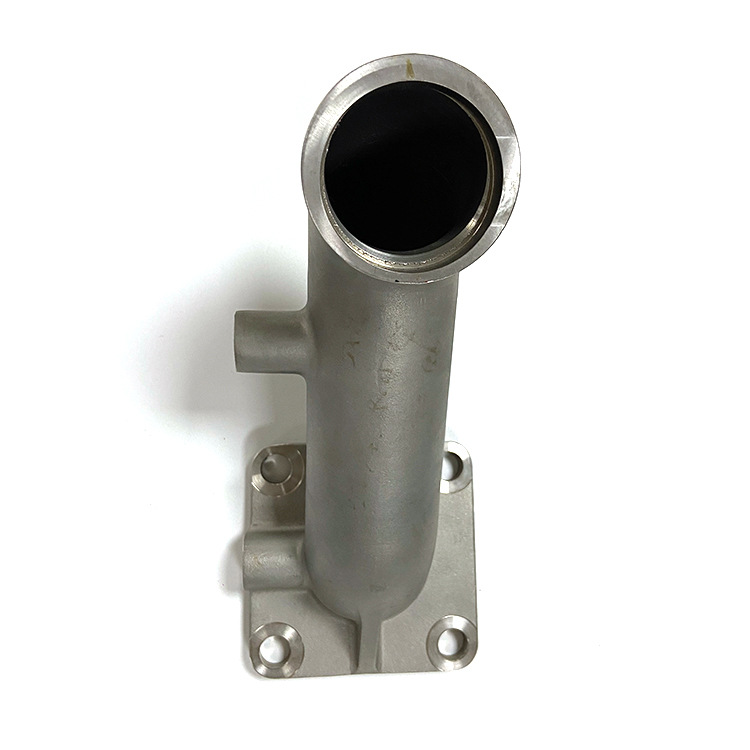
| Lýsing | Sjálfvirk flans |
| Stærð | 240x85x180 |
| Tæknimaður | Fjárfestingarsteypa |
| MOQ | 1000 stk |
| Framleiðsluáætlun | 30 dagar |
Eiginleikar
1. Þroskuð tækni, lítil víddarþol, sterkari uppbygging.
2. Veldu vandlega hráefni, nægilegt efni, slétt og glansandi yfirborð, til að mæta mismunandi þörfum viðskiptavina.
3. Yfirborðið er flatt og laust við loftgöt, uppbyggingin er þétt og fest og vinnubrögðin eru nákvæm.
4. Ára reynsla af framleiðslu í iðnaði, mismunandi forskriftir er hægt að aðlaga eftir þörfum.
Vörusýning