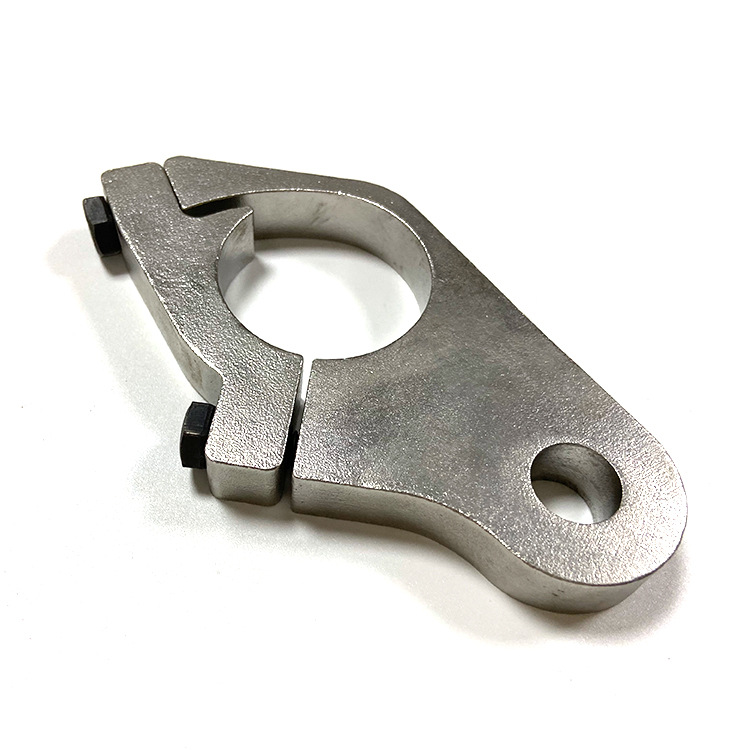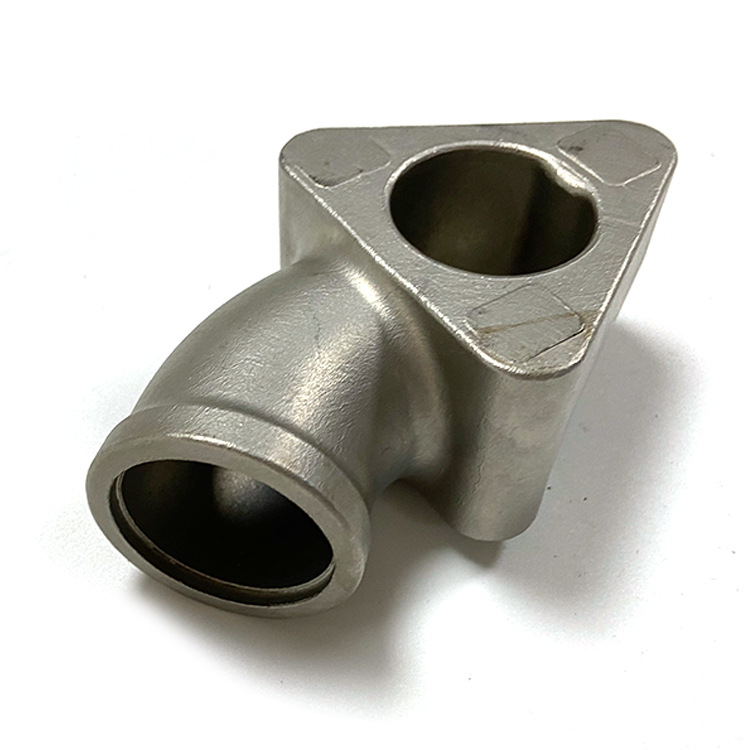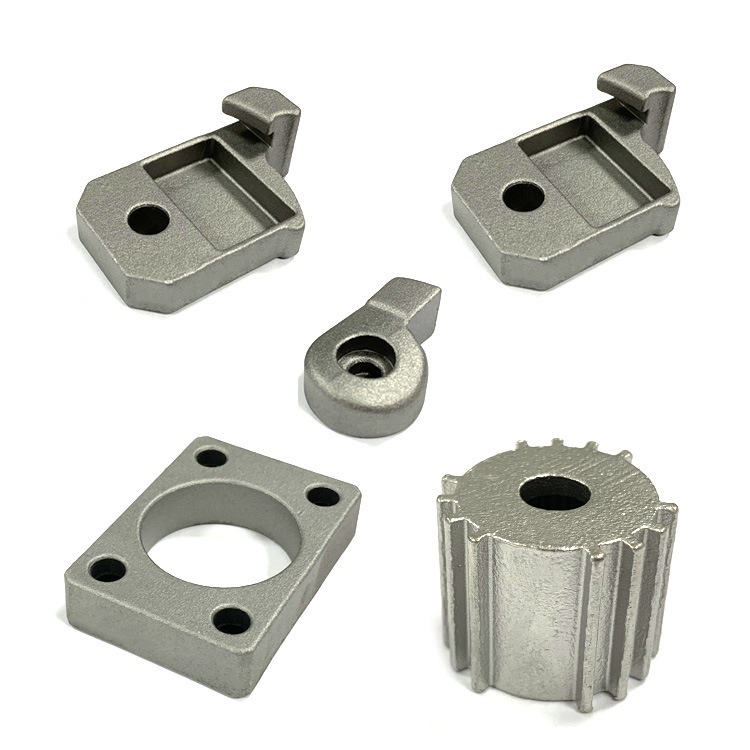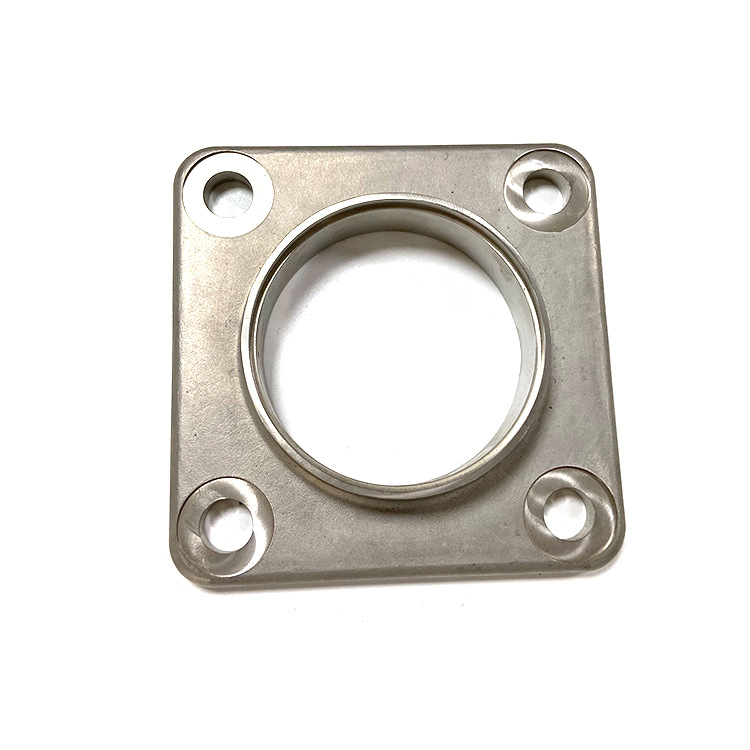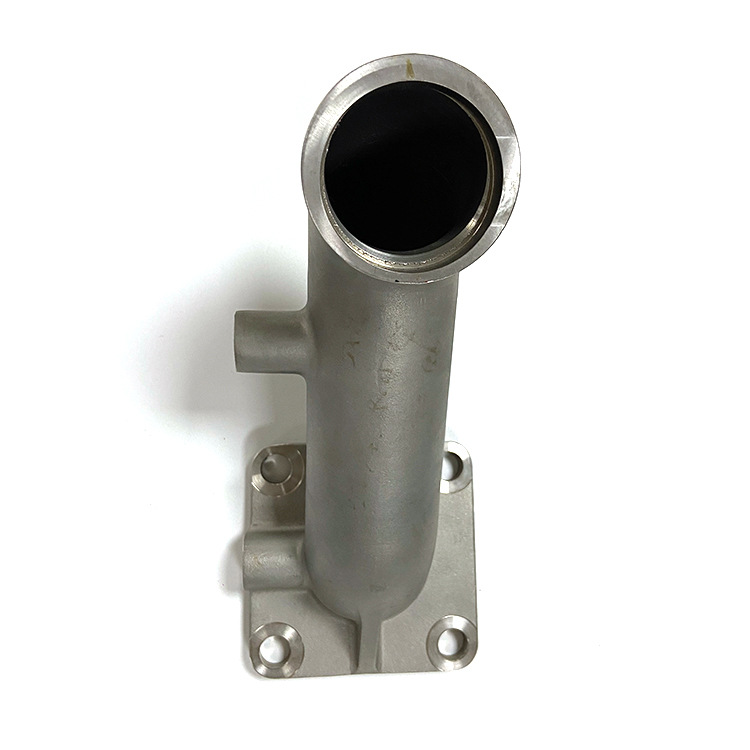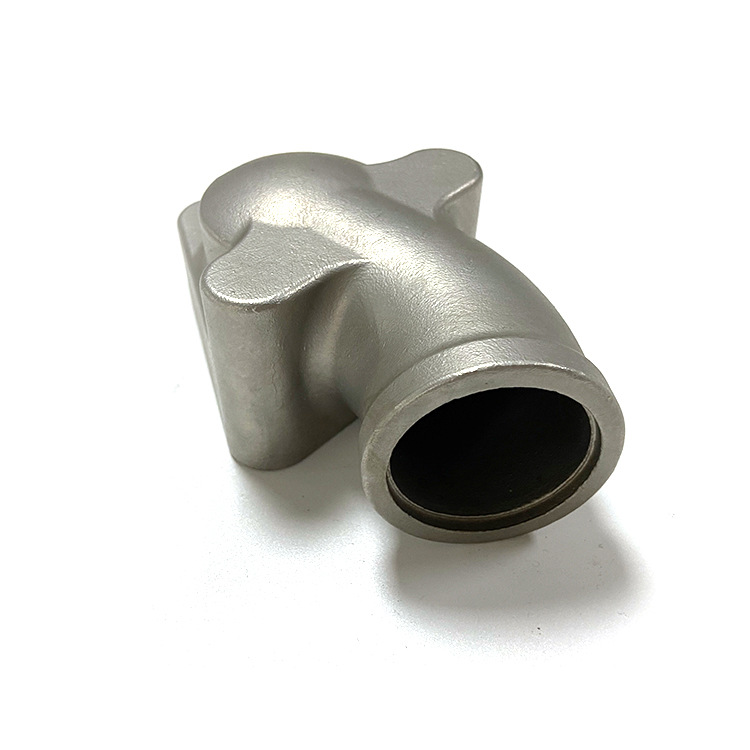
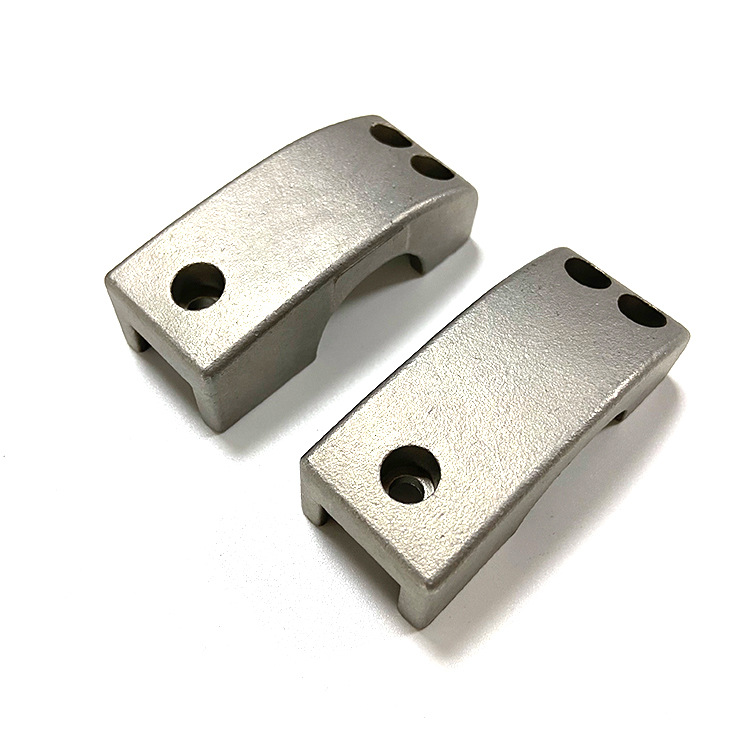
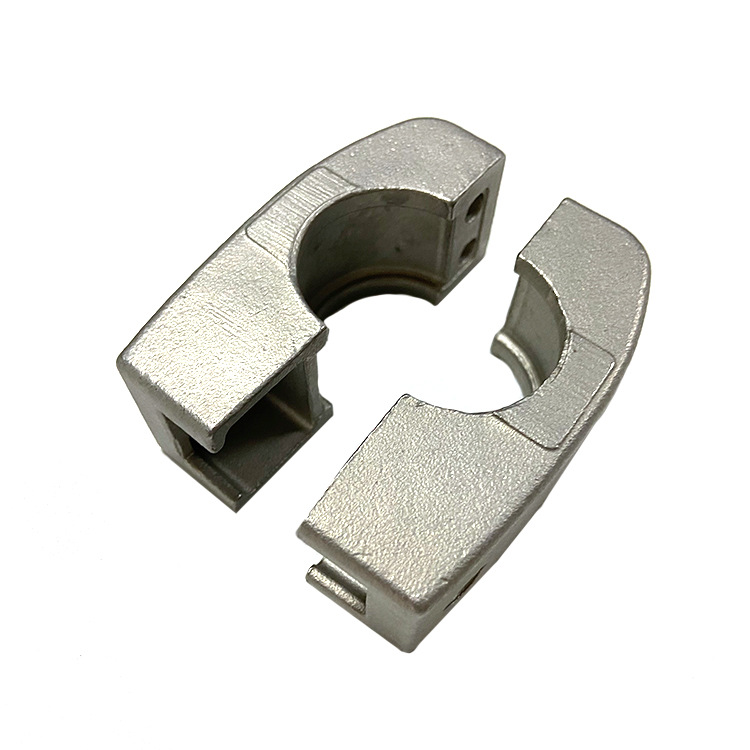
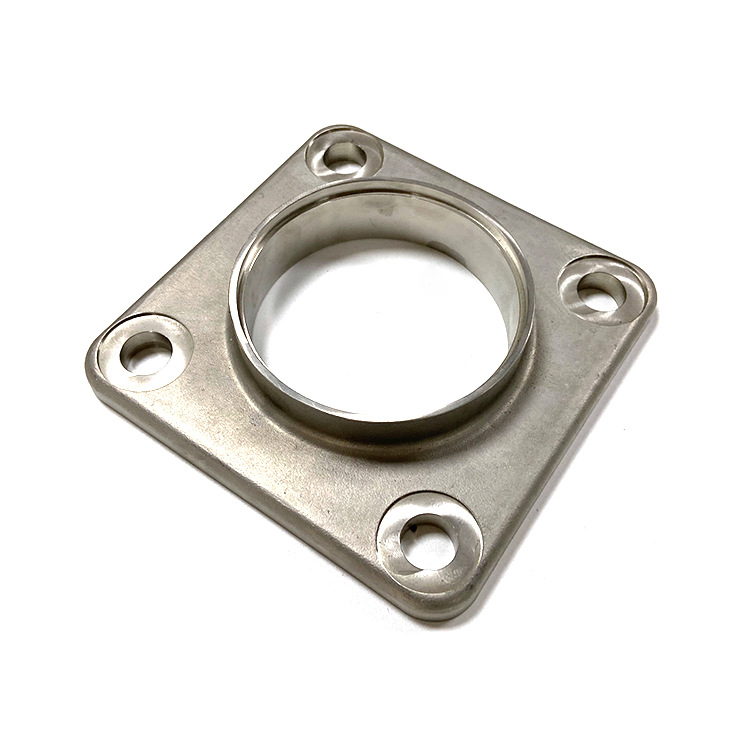
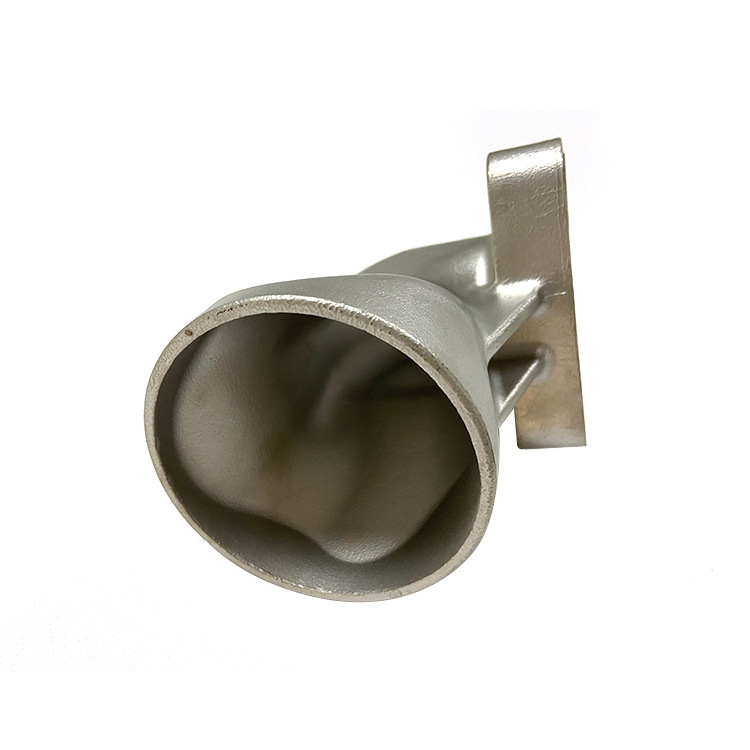
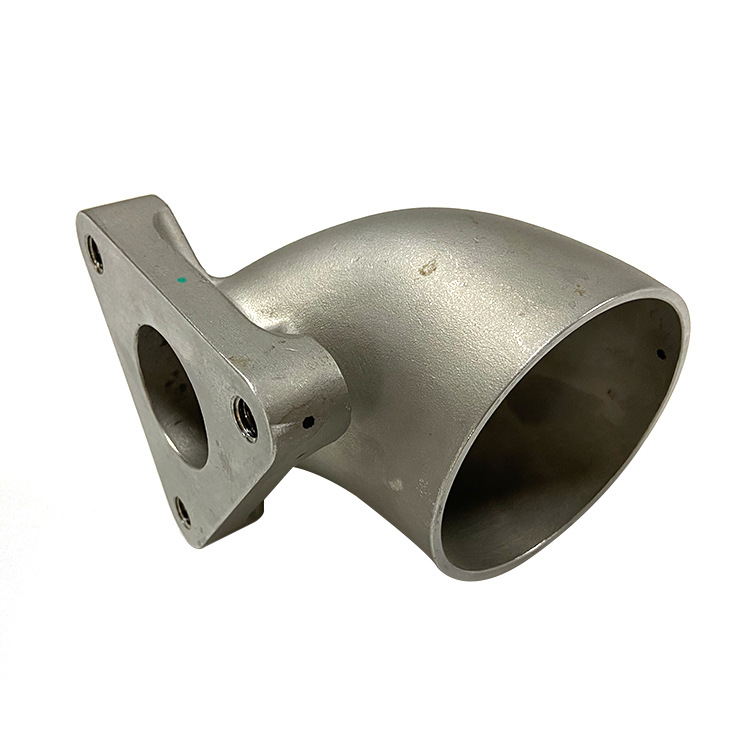
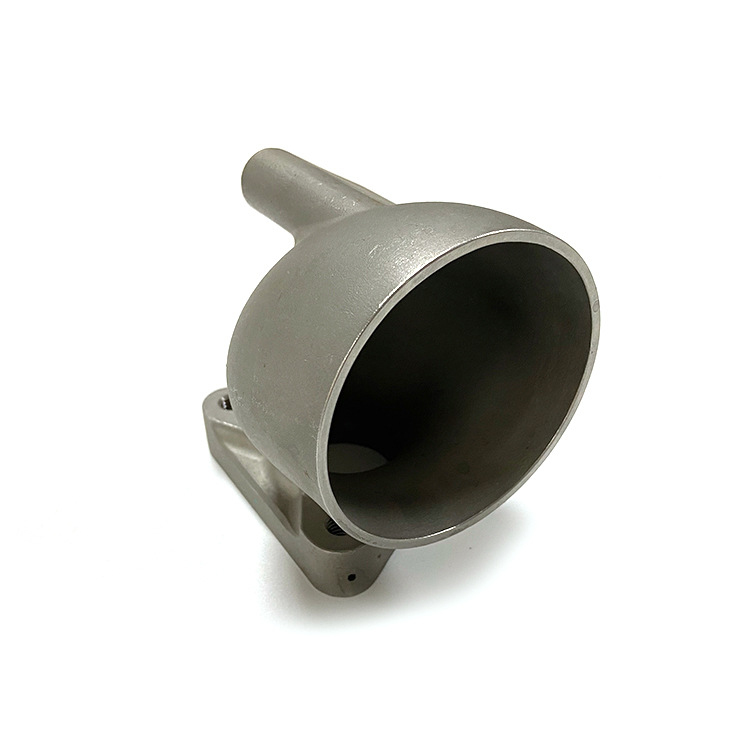
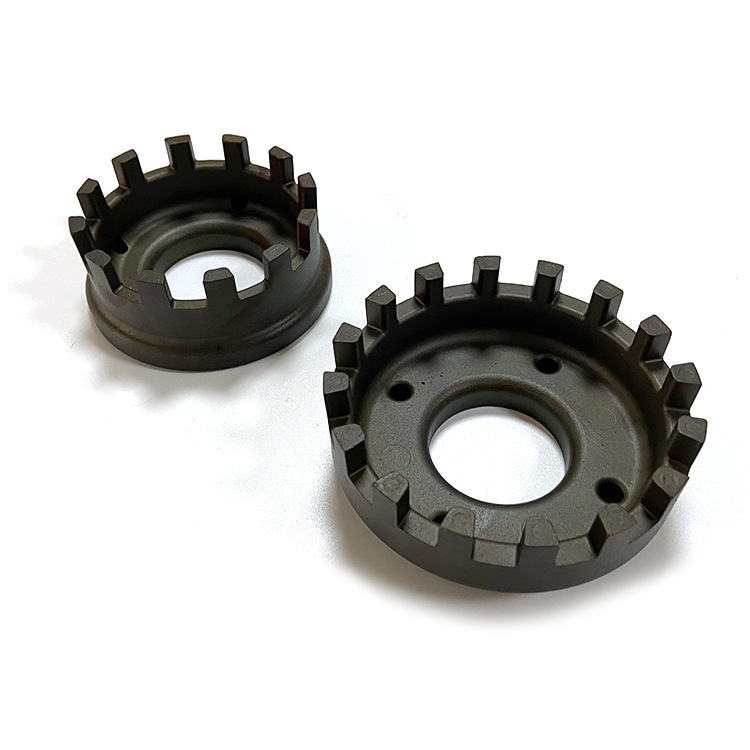
Đúc khuôn mẫu theo yêu cầu / Các bộ phận đúc chính xác
Đặc trưng
Sản phẩm đúc khuôn mẫu có độ chính xác kích thước cao, thường đạt đến CT4-6 (CT10-13 đối với đúc cát, CT5-7 đối với đúc khuôn áp lực). Tất nhiên, do sự phức tạp của quy trình đúc khuôn mẫu, có nhiều yếu tố ảnh hưởng đến độ chính xác kích thước của sản phẩm đúc, chẳng hạn như độ co ngót của vật liệu khuôn, biến dạng của khuôn mẫu, sự thay đổi lượng đường vân của vỏ trong quá trình nung nóng và làm nguội, tỷ lệ co ngót của hợp kim và biến dạng của sản phẩm đúc trong quá trình đông đặc, v.v. Vì vậy, mặc dù độ chính xác kích thước của sản phẩm đúc khuôn mẫu thông thường cao, nhưng tính nhất quán của nó vẫn cần được cải thiện (tính nhất quán kích thước của sản phẩm đúc sử dụng sáp chịu nhiệt độ trung bình và cao cần được cải thiện nhiều hơn).
Lợi thế
Ưu điểm lớn nhất của phương pháp đúc khuôn mẫu là nhờ độ chính xác kích thước và độ hoàn thiện bề mặt cao, công việc gia công có thể được giảm thiểu, chỉ cần một lượng nhỏ dung sai gia công đối với các chi tiết có yêu cầu cao hơn, thậm chí một số sản phẩm đúc chỉ cần dung sai mài và đánh bóng là có thể sử dụng mà không cần gia công. Như vậy, phương pháp đúc khuôn mẫu có thể tiết kiệm đáng kể thiết bị máy công cụ và nhân công, cũng như tiết kiệm đáng kể nguyên vật liệu kim loại.
Một ưu điểm khác của phương pháp đúc khuôn mẫu là khả năng đúc các chi tiết phức tạp từ nhiều loại hợp kim khác nhau, đặc biệt là các chi tiết siêu hợp kim. Ví dụ, các cánh quạt của động cơ phản lực, với hình dạng khí động học và khoang bên trong để làm mát, khó có thể được tạo hình bằng công nghệ gia công cơ khí. Quy trình đúc khuôn mẫu không chỉ đạt được sản xuất hàng loạt mà còn đảm bảo tính nhất quán của các chi tiết đúc và tránh sự tập trung ứng suất của các đường cắt còn lại sau khi gia công.
Quá trình
Quy trình đúc chính xác
1. Chế tạo khuôn theo hình dạng khác nhau của sản phẩm. Khuôn được chia thành khuôn trên và khuôn dưới, được hoàn thiện thông qua các quy trình tổng hợp như tiện, bào, phay, khắc và cắt bằng tia lửa điện. Hình dạng và kích thước của rãnh khuôn phải khớp với một nửa sản phẩm. Vì khuôn sáp chủ yếu được sử dụng để ép sáp công nghiệp, nên vật liệu hợp kim nhôm có điểm nóng chảy thấp, độ cứng thấp, yêu cầu thấp, giá thành rẻ và trọng lượng nhẹ được sử dụng làm khuôn.
2. Sử dụng khuôn hợp kim nhôm để sản xuất số lượng lớn các mẫu lõi đặc bằng sáp công nghiệp. Trong điều kiện bình thường, một mẫu lõi đặc bằng sáp công nghiệp chỉ có thể tương ứng với một sản phẩm trống.
3. Tinh chỉnh phần rìa xung quanh mẫu sáp, và dán nhiều mẫu sáp đơn lẻ lên đầu khuôn đã được chuẩn bị sẵn sau khi loại bỏ bavia. Đầu khuôn này cũng là một khối sáp rắn công nghiệp được sản xuất từ mẫu sáp. Mẫu lõi. (Nó trông giống như một cái cây)
4. Phủ keo công nghiệp lên các khuôn mẫu bằng sáp đã được cố định trên đầu khuôn và phun đều lớp cát mịn đầu tiên (một loại cát chịu nhiệt, thường là cát silica). Các hạt cát rất nhỏ và mịn, đảm bảo bề mặt của sản phẩm cuối cùng được nhẵn mịn nhất có thể.
5. Để mẫu sáp đã được phun lớp cát mịn đầu tiên khô tự nhiên ở nhiệt độ phòng (hoặc nhiệt độ không đổi), nhưng không được làm ảnh hưởng đến sự thay đổi hình dạng của mẫu sáp bên trong. Thời gian khô tự nhiên phụ thuộc vào độ phức tạp của sản phẩm. Thời gian khô tự nhiên đầu tiên của vật đúc khoảng 5-8 giờ.
6. Sau khi phun lớp cát đầu tiên và để khô tự nhiên, tiếp tục thoa keo công nghiệp (dung dịch silicon dạng sệt) lên bề mặt mẫu sáp, rồi phun lớp cát thứ hai. Kích thước hạt cát của lớp thứ hai lớn hơn lớp cát đầu tiên. Sau khi phun lớp cát thứ hai, để mẫu sáp khô tự nhiên ở nhiệt độ không đổi đã cài đặt.
7. Sau lần phun cát thứ hai và phơi khô tự nhiên, các bước phun cát thứ ba, thứ tư, thứ năm và các quy trình khác được thực hiện tương tự. Yêu cầu: - Điều chỉnh số lần phun cát theo yêu cầu bề mặt sản phẩm, kích thước thể tích, trọng lượng, v.v. Thông thường, số lần phun cát là 3-7 lần. - Kích thước hạt cát trong mỗi lần phun cát là khác nhau. Thông thường, hạt cát trong các bước tiếp theo sẽ dày hơn hạt cát trong các bước trước đó, và thời gian sấy cũng khác nhau. Nói chung, chu kỳ sản xuất để phun cát hoàn chỉnh một mô hình sáp là khoảng 3 đến 4 ngày.
8. Trước khi nung, khuôn sáp đã hoàn thành quá trình phun cát được phủ đều một lớp latex công nghiệp màu trắng (dung dịch silicon dạng sệt) để liên kết và làm cứng khuôn cát, đồng thời bịt kín khuôn sáp. Chuẩn bị cho quá trình nung. Đồng thời, sau khi nung, nó cũng có thể cải thiện độ giòn của khuôn cát, giúp dễ dàng phá vỡ lớp cát và lấy phôi ra.
9. Quy trình nung: Đặt khuôn sáp đã được cố định lên đầu khuôn và hoàn tất quá trình phun cát và sấy khô bằng không khí vào lò nung kín bằng kim loại chuyên dụng để gia nhiệt (thường sử dụng lò hơi đốt dầu hỏa). Vì điểm nóng chảy của sáp công nghiệp không cao, nhiệt độ khoảng 150°C. Khi khuôn sáp được nung nóng và tan chảy, nước sáp sẽ chảy ra dọc theo cửa. Quá trình này được gọi là khử sáp. Mẫu sáp đã được khử sáp chỉ còn lại một lớp vỏ cát rỗng. Chìa khóa để đúc chính xác là sử dụng lớp vỏ cát rỗng này. (Thông thường loại sáp này có thể được sử dụng nhiều lần, nhưng chúng phải được lọc lại, nếu không sáp không sạch sẽ ảnh hưởng đến chất lượng bề mặt của phôi, chẳng hạn như: lỗ cát trên bề mặt, rỗ, và cũng ảnh hưởng đến độ co ngót của sản phẩm đúc chính xác).
10. Nung vỏ cát Để làm cho vỏ cát không chứa sáp chắc chắn và ổn định hơn, vỏ cát phải được nung trước khi đổ nước vào thép không gỉ, thường là trong lò nung ở nhiệt độ rất cao (khoảng 1000°C).
11. Đổ nước thép không gỉ đã được hòa tan thành dạng lỏng ở nhiệt độ cao vào vỏ cát không chứa sáp, và nước thép không gỉ dạng lỏng sẽ lấp đầy không gian của khuôn sáp trước đó cho đến khi đầy hoàn toàn, bao gồm cả phần giữa của đầu khuôn.
12. Vì các vật liệu có thành phần khác nhau sẽ được trộn lẫn vào nồi hơi bằng thép không gỉ, nhà máy phải kiểm tra tỷ lệ phần trăm của các vật liệu. Sau đó điều chỉnh và sản xuất theo tỷ lệ yêu cầu, chẳng hạn như tăng các thành phần đó để đạt được hiệu quả mong muốn.
13. Sau khi nước thép không gỉ lỏng nguội và đông cứng, lớp vỏ cát ngoài cùng được đập vỡ bằng dụng cụ cơ khí hoặc sức người, và sản phẩm thép không gỉ rắn lộ ra có hình dạng giống với mẫu sáp ban đầu, đó chính là phôi cuối cùng cần thiết. Sau đó, nó sẽ được cắt từng cái một, tách rời và mài thô để trở thành một phôi hoàn chỉnh.
14. Kiểm tra phôi: Phôi có vết phồng rộp và lỗ rỗ trên bề mặt phải được sửa chữa bằng phương pháp hàn hồ quang argon, và nếu tình trạng nghiêm trọng, cần phải đưa phôi trở lại lò sau khi làm sạch phần phế liệu.
15. Làm sạch phôi: Các phôi đạt tiêu chuẩn kiểm tra phải trải qua quá trình làm sạch.
16. Thực hiện các công đoạn khác cho đến khi hoàn thành sản phẩm.
| Sự miêu tả | Mặt bích tự động |
| Kích thước | 240x85x180 |
| Kỹ thuật viên | Đúc đầu tư |
| Số lượng đặt hàng tối thiểu | 1000 cái |
| Lịch trình sản xuất | 30 ngày |
Đặc trưng
1. Công nghệ hoàn thiện, dung sai kích thước nhỏ, cấu trúc chắc chắn hơn.
2. Lựa chọn nguyên liệu cẩn thận, đảm bảo đủ nguyên liệu, bề mặt nhẵn bóng, đáp ứng nhu cầu đa dạng của khách hàng.
3. Bề mặt phẳng và không có lỗ khí, cấu trúc chắc chắn và được gắn kết chặt chẽ, tay nghề tỉ mỉ.
4. Với nhiều năm kinh nghiệm sản xuất trong ngành, các thông số kỹ thuật khác nhau có thể được tùy chỉnh theo yêu cầu.
Trưng bày sản phẩm